Puntos clave
Conclusiones clave (Aspectos esenciales):
- Velocidad y avance sincronizados: Girar a 18.000–24.000 rpm con avances demasiado lentos quema la madera y desafila las fresas; el avance real debe mantener el espesor de viruta óptimo.
- Espacio para la campana de aspiración: El diseño de la nariz del husillo debe dejar holgura suficiente para fijar la zapata de aspiración sin restringir la carrera en Z ni interferir con las mordazas.
- Régimen continuo S1: El seccionado y cajeado de tableros de 18 mm exige potencia continua en régimen S1 con refrigeración capaz de disipar el calor generado durante turnos prolongados de trabajo.
1. Partir de la secuencia de producción de mobiliario
La fabricación moderna de muebles mediante fresadoras CNC nesting implica habitualmente cuatro operaciones sucesivas: perforado de espigas y bisagras, ranurado para fondos traseros, cajeado de herrajes y corte perimetral de despiece completo.
Diseñe la configuración en torno al flujo global de la máquina, considerando cuántas herramientas distintas intervienen en cada tablero y el tiempo requerido por cada cambio.
2. Traducir cada tarea en un requisito técnico de herramienta
| Operación en el tablero | Requisito técnico de la fresa | Condición de máquina a inspeccionar |
|---|---|---|
| Seccionado perimetral de MDF de 18 mm | Fresa de compresión de 9,5 mm o 12,7 mm (1/2”) | Exige pinza ER20 o cono ISO30 y potencia continua S1 de al menos 2,2 kW a 4,5 kW. |
| Ranurado para panel trasero de 6 mm | Fresa helicoidal de un labio o dos labios de 6 mm | Admite pinza ER16 o ER20 a 18.000–24.000 rpm sin sobrecargar la máquina. |
| Taladrado de agujeros para espigas | Brocas para espigar de 5 mm y 8 mm | Velocidades más moderadas (4.000 a 8.000 rpm); comprobar par disponible en baja frecuencia. |
| Fresado de frentes moldurados y tiradores | Fresas perfiladas de gran diámetro (hasta 35 mm) | Exige verificar el diámetro de paso de la campana de aspiración y equilibrado estricto. |
3. Relacionar las revoluciones (rpm) con la velocidad real de avance del CNC
Para cortar madera limpiamente sin quemar las fibras ni sobrecalentar la resina del tablero, la fresa debe cortar viruta y no frotar. La velocidad de corte está ligada al avance mediante la fórmula: $$F = N \cdot Z \cdot f_z$$ Donde $F$ es el avance en mm/min, $N$ son las revoluciones por minuto, $Z$ es el número de filos de corte y $f_z$ es el avance por diente en milímetros.
Si su fresadora tiene servomotores rápidos capaces de avanzar a 12 o 18 m/min, un husillo de 24.000 rpm optimizará al máximo la productividad; si la máquina tiene motores paso a paso limitados a 4 o 6 m/min, girar a 24.000 rpm solo provocará fricción excesiva y desgaste prematuro de las herramientas.
4. Comparativa de modelos manuales idóneos para carpintería
| Configuración de husillo HQD | Pinza | Refrigeración | Diámetro exterior | Longitud total | Longitud de amarre |
|---|---|---|---|---|---|
| GDF46-18Z/2.2 Base Mount | ER20 | Aire forzado | Base mecanizada plana | 288,5 mm | Base atornillada |
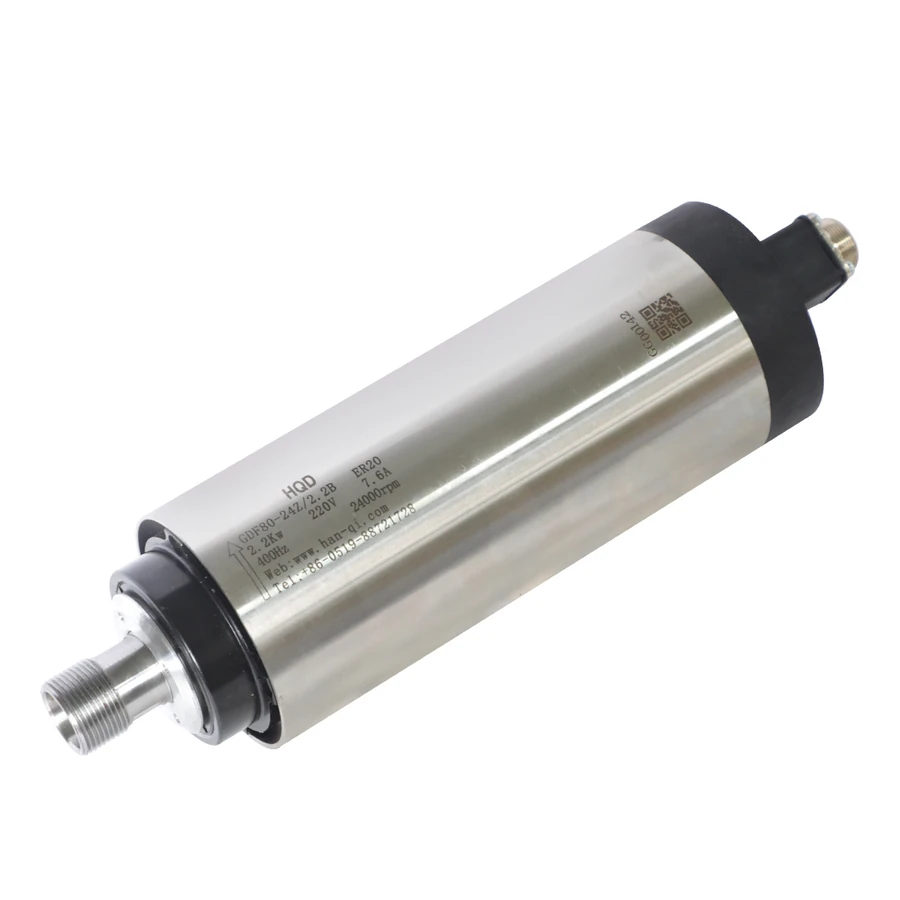
| GDF80-24Z/2.2B | ER20 | Aire forzado | φ80 mm cilíndrico | 269,5 mm | 125 mm útiles |
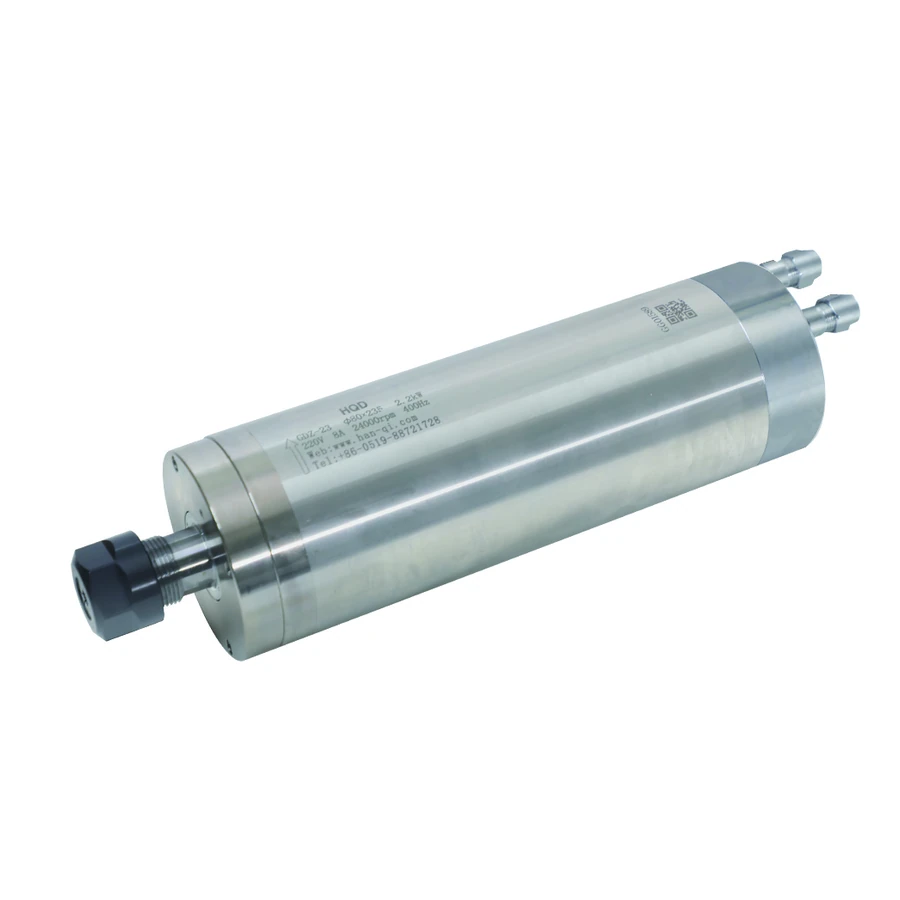
| GDZ-23 | ER20 | Agua (líquida) | φ80 mm cilíndrico | 268,5 mm | 120 mm útiles |
| GDZ-24-3 | ER20 | Agua (líquida) | φ100 mm cilíndrico | 286,0 mm | 140 mm útiles |
5. Decidir si la cadencia de corte justifica el cambio automático ATC
El cambio manual con pinza ER20 es plenamente funcional si el operario puede agrupar las piezas por fases de fresado.
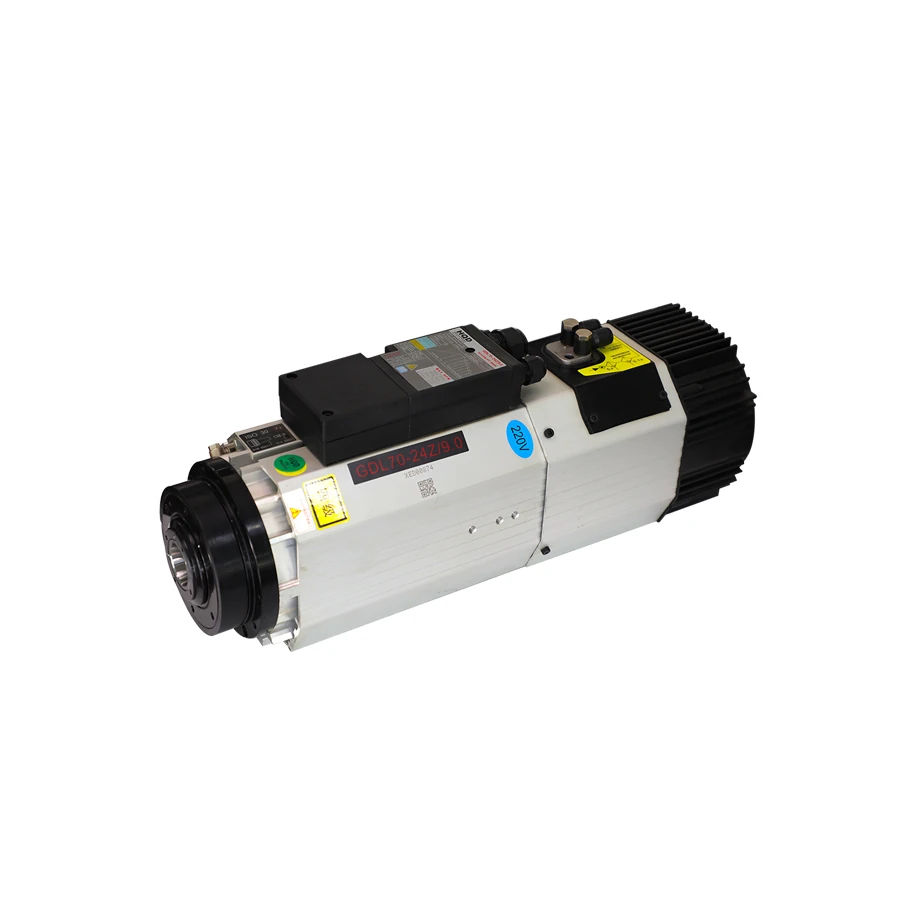
No obstante, cuando un tablero exige alternar sucesivamente brocas de 5 mm, fresas de cajeado y fresas de compresión de 12,7 mm, el cambio automático con conos ISO30 (GDL70-24Z/9.0) o ISO20 (GDL40.5) elimina las paradas continuas del operario y los errores humanos de puesta a cero de herramienta en Z.
6. Comprobar la geometría de la nariz y la campana de aspiración
| Configuración de la serie GDL70 | Interfaz | Refrigeración | Longitud total | Condición de la curva oficial |
|---|---|---|---|---|
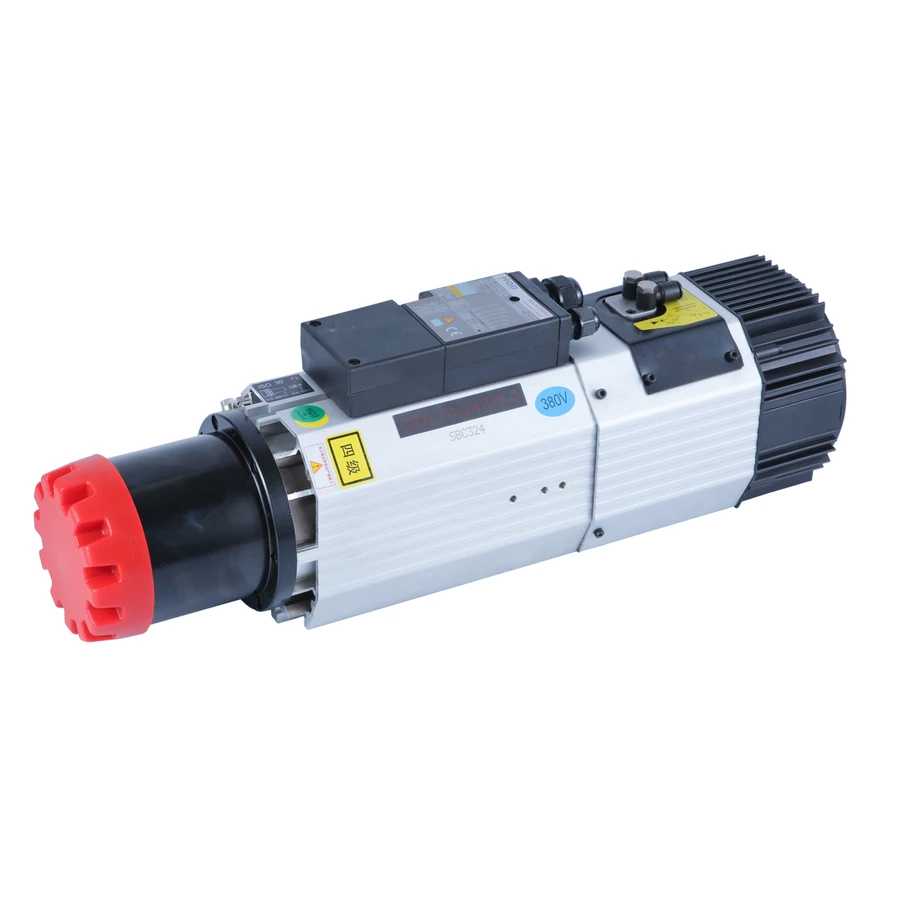
| GDL70-24Z/9.0 Cuello largo | Cono ISO30 ATC | Aire forzado | 551 mm | 9,0 kW en S6-60%, TA20°C (proyección óptima de morro) |
| GDL70-24Z/9.0 Cuello corto | Cono ISO30 ATC | Aire forzado | 471 mm | 9,0 kW en S6-60%, TA20°C (máxima rigidez dinámica) |
| GDL70-24Z/9.0B | Cono ISO30 ATC | Agua (líquida) | Cilíndrico | 9,0 kW en régimen continuo S1 (TA20°C) |
La versión de cuello largo facilita enormemente la instalación de campanas de aspiración industriales de alto caudal sin estrangular la visibilidad ni chocar con las garras de sujeción por vacío de la mesa.
7. Emparejar el ciclo continuo con la potencia en régimen S1
El corte continuo de tableros aglomerados de melamina genera una resistencia de corte prolongada.
Asegúrese de que el husillo dispone de potencia suficiente en régimen continuo S1. Para fresas de 12 mm en pasadas completas a 18 mm de profundidad a alta velocidad de avance, recomendamos un electromandrino de al menos 3,2 kW a 5,5 kW o 9 kW para garantizar que el motor trabaje holgado sin disparar alarmas térmicas.
8. Tres escenarios típicos de taller de carpintería
- Taller de prototipos y rotulación: Trabajos variados con MDF de 10–15 mm y acrílico; la opción más económica y ágil es el modelo de 2,2 kW GDF80-24Z/2.2B refrigerado por aire con pinza ER20.
- Fabricante de muebles a medida: Producción de 20 a 50 tableros diarios con múltiples operaciones; la opción recomendada es el modelo GDL70-24Z/9.0 ISO30 con almacén lineal de 8 a 12 herramientas.
- Centro nesting de alto volumen en turnos continuos: Producción intensiva a 20 m/min; el modelo refrigerado por agua GDL120-30-24Z/5.5 BT30 o GDL70-24Z/9.0B garantiza estabilidad térmica total durante 16 horas diarias.
9. Comparación de tiempos productivos por operación
El análisis cronometrado demuestra que en tableros con más de tres herramientas, el tiempo de cambio manual y calibración manual de cero Z supera el 30% del ciclo total de la máquina. La incorporación de un husillo ATC recupera ese tiempo muerto convirtiéndolo en tiempo efectivo de viruta.
10. Especificación técnica para la orden de compra
| Requisito clave | Datos a registrar con exactitud | Por qué condiciona la compra |
|---|---|---|
| Espesor de tablero y fresa máxima | Ej. MDF 19 mm con fresa de compresión de 1/2” | Obliga a disponer de pinza ER20 o cono ISO30 como mínimo. |
| Velocidad de avance de la máquina | Ej. 12 m/min de avance en el eje X/Y | Exige potencia suficiente a 18.000–24.000 rpm para cortar viruta limpia. |
| Presencia de aspiración de polvo | Diámetro de tubo de 100 mm a 150 mm | Requiere comprobar que la nariz del husillo libra la zapata antipolvo. |
| Alimentación y variador VFD | 220 V o 380 V trifásico a 400 Hz u 800 Hz | Determina el bobinado exacto del motor a entregar. |
Preguntas frecuentes
P1: ¿Por qué se quema la madera al fresar aun con una fresa nueva?
Respuesta: Ocurre habitualmente porque las revoluciones por minuto del husillo son excesivamente altas para la velocidad de avance de la máquina. Si el motor gira a 24.000 rpm pero la máquina avanza despacio (por ejemplo, a 2 o 3 m/min), los filos cortantes rozan repetidamente el mismo punto sin evacuar viruta gruesa, generando fricción que carboniza la madera y destempla el carburo de la fresa.
P2: ¿Es preferible un husillo refrigerado por aire o por agua para mecanizar tableros de MDF?
Respuesta: Los husillos refrigerados por aire son muy apreciados en carpintería porque eliminan el mantenimiento de enfriadores y tuberías de agua en un ambiente con serrín. Sin embargo, en talleres con polvo extremadamente fino, el filtro de entrada de aire del ventilador debe limpiarse diariamente para que no se obstruya; en naves con cerramientos muy estancos o climas calurosos, los husillos de agua ofrecen mayor estabilidad térmica continua.
P3: ¿Puedo utilizar fresas de mango de 1/2 pulgada (12,7 mm) en un husillo con pinza ER16?
Respuesta: No. La pinza ER16 tiene una capacidad mecánica máxima de 10 mm. Para fresas profesionales de madera de 1/2 pulgada (12,7 mm) es obligatorio elegir un electromandrino con morro ER20 (máximo 13 mm) o superior.
P4: ¿Qué potencia mínima se aconseja para seccionar tableros de 18 mm en una sola pasada?
Respuesta: Para seccionar MDF o contrachapado de 18 mm en una sola pasada con una fresa de 9,5 mm o 12,7 mm a avances productivos (8 a 12 m/min), se recomienda un electromandrino de al menos 3,2 kW a 5,5 kW o el modelo GDL70 de 9 kW. Un motor de 2,2 kW puede realizar el corte, pero exigirá reducir el avance o ejecutar el mecanizado en dos pasadas sucesivas para no sobrecargar el devanado.
P5: ¿Requiere el polvo de madera precauciones especiales en husillos con cambio automático ATC?
Respuesta: Sí, esenciales. El husillo debe disponer de una línea neumática continua de aire de presurización y sellado del morro (1,5 a 2 bar) para impedir que el serrín fino entre en los rodamientos cerámicos, y debe verificarse que el soplado de aire en el cono expulse cualquier partícula antes de encajar el cono portaherramientas en la nariz.
Guías relacionadas
- Modelo GDF46-18Z/2.2 Base Mount
- Modelo GDL70-24Z/9.0 ISO30 Cuello largo
- Guía de selección de pinzas ER11 a ER32
- Requerimientos de integración para husillos ATC