Points clés
- Vitesse de coupe et épaisseur de copeau : Pour éviter de brûler le bois ou d’émousser prématurément les tranchants carbure, maintenez une vitesse d’avance suffisante (souvent 6 à 15 m/min).
- Refroidissement air vs eau en menuiserie : L’air forcé évite tout risque de fuite d’eau sur les panneaux mais exige un dépoussiérage régulier des ailettes ; l’eau garantit le silence en cabine fermée.
- Capacité de pince minimale : Privilégiez les pinces ER20 au minimum afin de monter des fraises hélicoïdales ou de compression de queue Ø12 mm ou 1/2 pouce.
1. Caractéristiques de coupe des essences de bois et panneaux dérivés
Le comportement mécanique diffère radicalement entre le bois massif (fil du bois, résine), le MDF (poussière abrasive homogène) et le contreplaqué (colles abrasives entre plis).
2. Calcul de la vitesse d’avance et évacuation des copeaux
Formule de base : $V_f = N imes Z imes f_z$. Si la vitesse d’avance est trop faible par rapport à la vitesse de rotation, la fraise frotte au lieu de couper, générant un échauffement destructeur.
3. Diamètre de fraise et capacité de pince requise
Les fraises à défoncer de Ø12 mm ou 1/2 pouce offrent la rigidité nécessaire pour détourer des panneaux de 19 mm en une passe sans déviation latérale.
4. Refroidissement par air forcé : le choix classique du bois
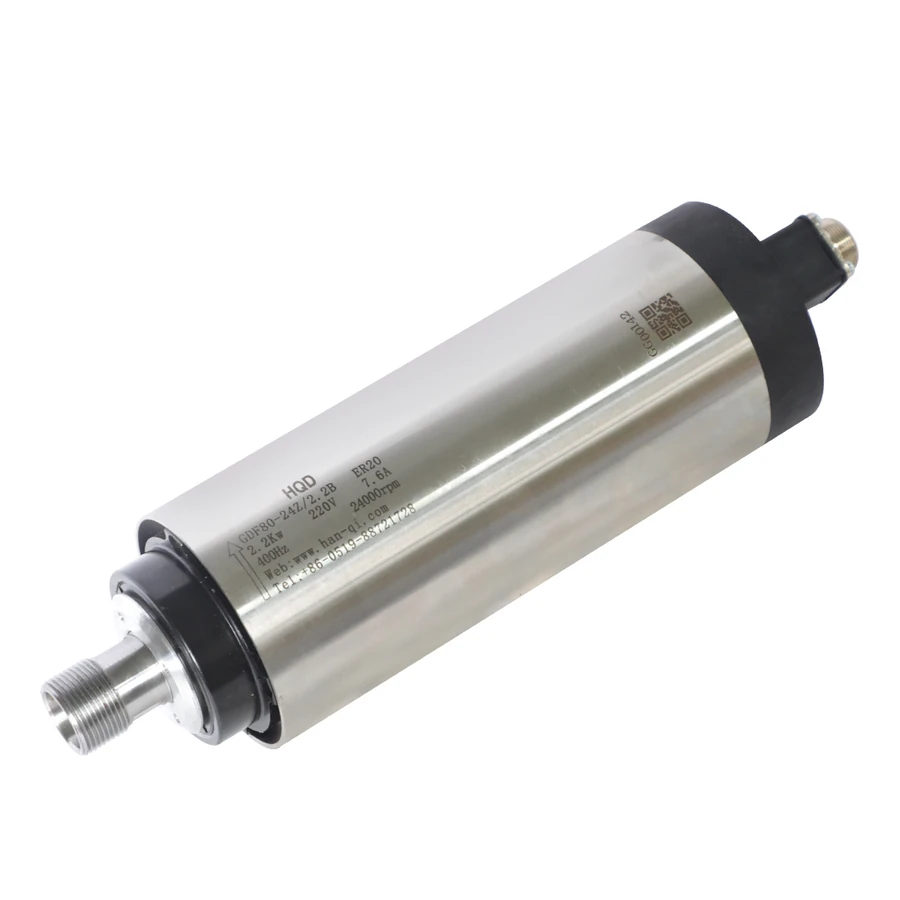
La série GDF (ex. GDF46 de 2,2 kW ou GDF80) est très appréciée car elle s’affranchit de tout tuyau d’eau au-dessus des tables d’usinage.
5. Gestion de la poussière et dégagement du capot d’aspiration
Vérifiez que le porte-à-faux du nez de broche laisse l’espace suffisant pour installer la jupe à brosses d’aspiration des poussières fines.
6. Tableau des paramètres types d’usinage du bois
| Matériau usiné | Fraise type | Vitesse de rotation | Vitesse d’avance | Profondeur de passe | Modèle HQD recommandé |
|---|---|---|---|---|---|
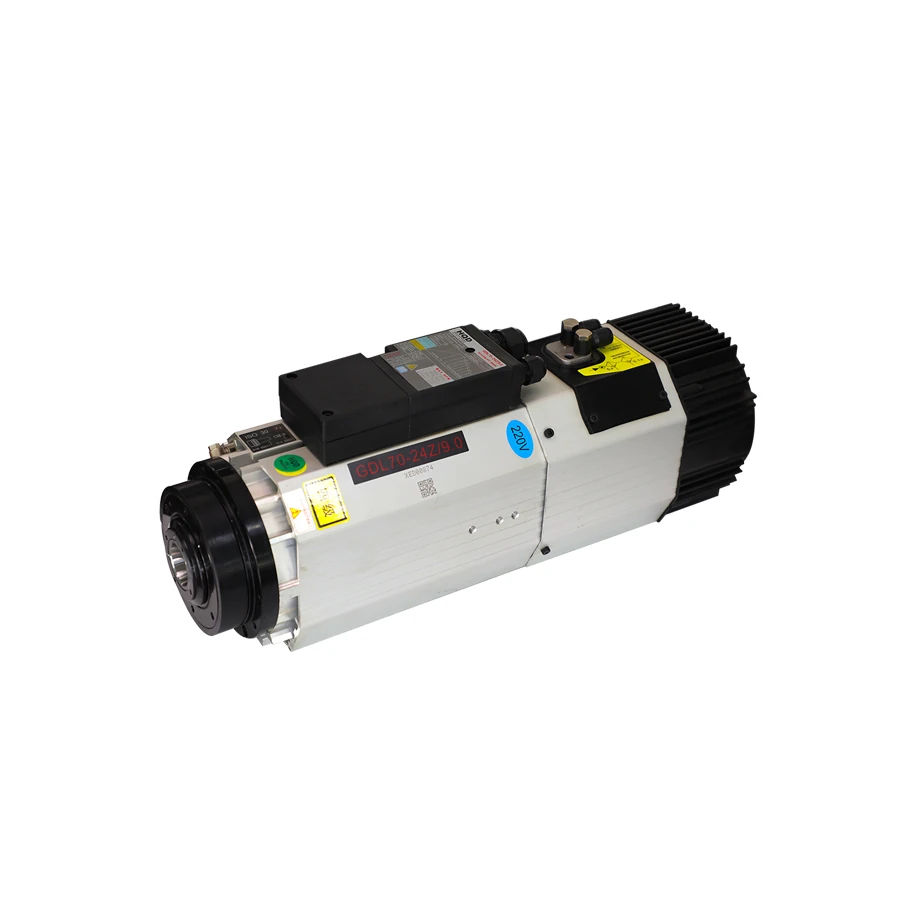
| MDF 18 mm | Compression carbure Ø12 mm | 18 000 tr/min | 8 à 12 m/min | 18 mm (1 passe) | GDL70-24Z/9.0 ou GDF46-18Z/2.2 |
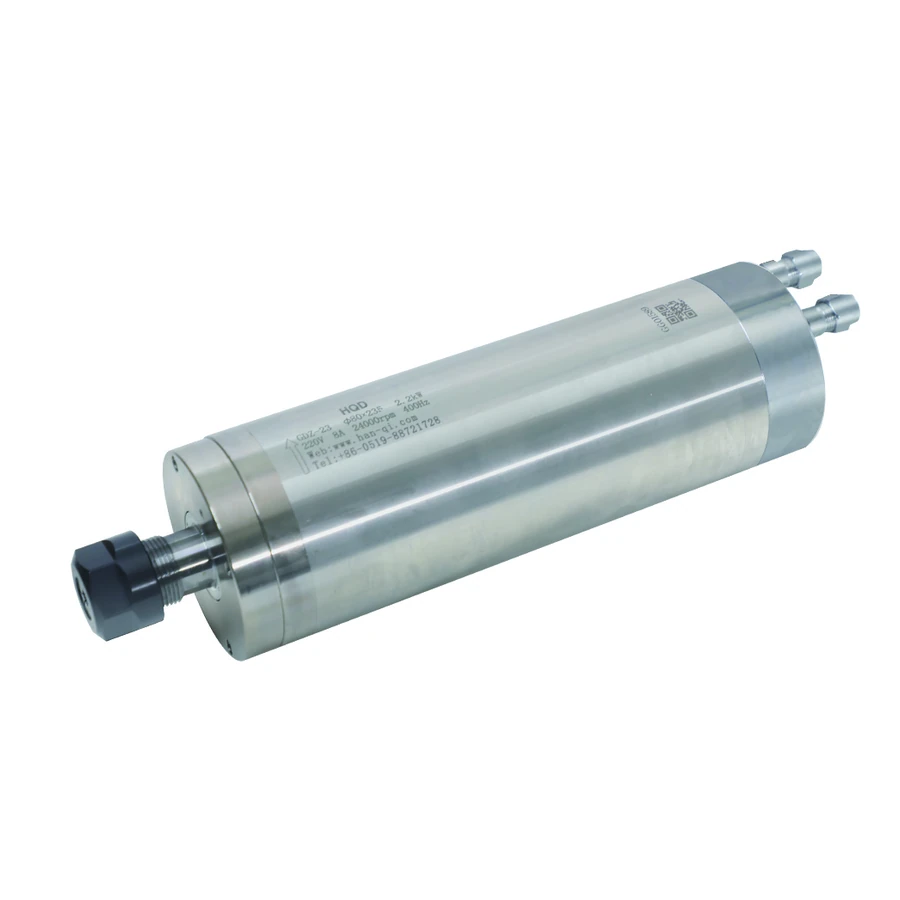
| Bois massif chêne | Hélicoïdale ébauche Ø10 mm | 16 000 tr/min | 5 à 8 m/min | 8 à 12 mm | GDZ-23 ou GDF80-24Z/2.2B |
| Contreplaqué 15 mm | 2 dents positives Ø8 mm | 20 000 tr/min | 6 à 9 m/min | 8 mm | GDZ-17B ou GDZ-23 |
| Mélaminé | Denture alternée Ø12 mm | 18 000 tr/min | 10 à 14 m/min | 15 mm | GDL70 ISO30 |
7. Modèles HQD recommandés pour la menuiserie
- Travaux manuels d’atelier : GDF46-18Z/2.2 (Base Mount) ou GDZ-23 (2,2 kW ER20).
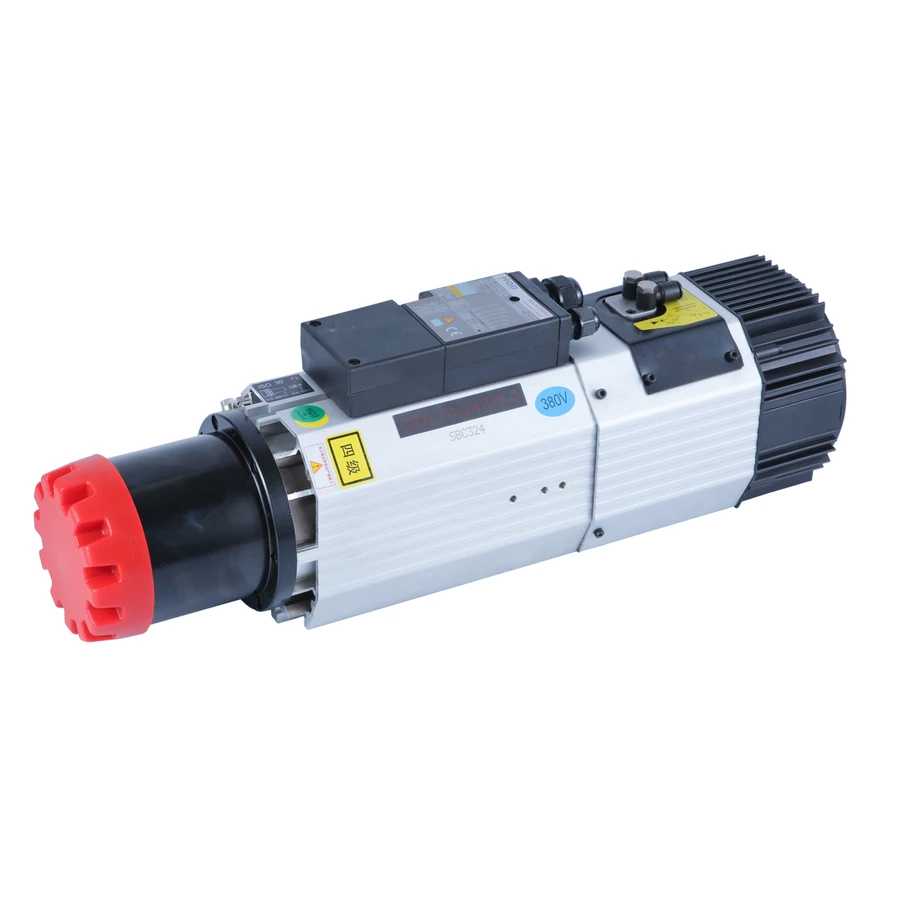
- Centres d’agencement et nesting : GDL70-24Z/9.0 ISO30 (9 kW ATC).
8. Intégration du changeur d’outils automatique (ATC)
L’ATC permet d’enchaîner le détourage des panneaux, le perçage des tourillons et les rainurages de dos sans intervention de l’opérateur.
9. Entretien des roulements en milieu poussiéreux
Activez la pressurisation d’étanchéité frontale sous air sec (1,5 bar) pour créer une barrière étanche contre la pénétration des micro-poussières de MDF dans les roulements avant.
10. Recommandations de sécurité et vérifications préalables
Contrôlez l’équilibrage des porte-outils et nettoyez les pinces ER à chaque changement de série de fraises.
Questions fréquentes
Q1 : Quelle puissance d’électrobroche choisir pour détourer des panneaux MDF en une seule passe ?
Réponse : Pour du panneau MDF de 18–19 mm avec une fraise de Ø12 mm à une avance de 8–10 m/min, une puissance de 2,2 kW à 3,5 kW est le minimum conseillé. Pour des cadences supérieures (>15 m/min), privilégiez les modèles de 5,5 kW à 9 kW (série GDL70).
Q2 : Pourquoi mes fraises brûlent-elles le bois lors du détourage ?
Réponse : Cela se produit lorsque la vitesse d’avance de la machine est trop lente par rapport à la vitesse de rotation de la broche, ou que la fraise est émoussée. Augmentez l’avance ou réduisez la vitesse de rotation pour obtenir des copeaux nets et non de la poussière brûlée.
Q3 : Le refroidissement par air pose-t-il problème avec la poussière de bois ?
Réponse : L’air forcé convient parfaitement à condition de dépoussiérer régulièrement les grilles du moteur à la soufflette et de vérifier que le capot d’aspiration principal fonctionne correctement.
Q4 : Quelle est l’utilité des fraises à compression en usinage bois ?
Réponse : Elles combinent une hélice positive en bas et négative en haut pour comprimer les fibres vers le cœur du panneau, évitant tout éclatement sur les deux faces plaquées ou mélaminées.
Q5 : Pourquoi privilégier une vitesse de 18 000 tr/min sur le bois plutôt que 24 000 tr/min ?
Réponse : À 18 000 tr/min, le moteur développe un couple supérieur pour entraîner des fraises de plus fort diamètre sans surchauffer le matériau par frottement.