Puntos clave
Conclusiones clave (Aspectos esenciales):
- ISO20: Interfaz ultracompacta y ligera para centros de mecanizado de alta velocidad y piezas pequeñas; par de apriete moderado y mínimo impacto inercial en el eje Z.
- ISO30: La interfaz reina en fresadoras de madera, composites y rótulos; brida estandarizada con ranura perimétrica idónea para horquillas lineales de plástico.
- BT30: Norma industrial de alta rigidez para centros de mecanizado de metal y fresado exigente; brida más robusta con chavetas de arrastre de orientación.
- ISO25 y BT40: Alternativas de extensión; ISO25 para requisitos intermedios de rigidez en cuerpos medianos y BT40 para desbaste pesado a menores revoluciones.
1. Separar la interfaz cónica del husillo respecto a la pinza de la fresa
Es indispensable distinguir con precisión los dos extremos del portaherramientas:
- Extremo superior (Acoplamiento al husillo): El cono macho exterior (ISO20, ISO30 o BT30) asienta en el cono hembra rectificado del eje del electromandrino y queda bloqueado por la fuerza axial de la pinza de tracción interna que agarra el tirante (pull stud).
- Extremo inferior (Sujeción de la fresa): El alojamiento interior frontal del cono fija la herramienta mediante una pinza elástica (generalmente ER16, ER20, ER25 o ER32) o cono hidráulico.
La interfaz ISO o BT define el sistema de acoplamiento al motor, con independencia de si la fresa sujeta en su interior tiene un diámetro de 3 mm o de 16 mm.
2. Comparativa directa de modelos representativos de HQD
Analice los datos oficiales de modelos reales de HQD en cada interfaz de cono:
| Configuración HQD | Interfaz cónica | Potencia documentada | Rango de velocidad | Refrigeración | Longitud total |
|---|---|---|---|---|---|
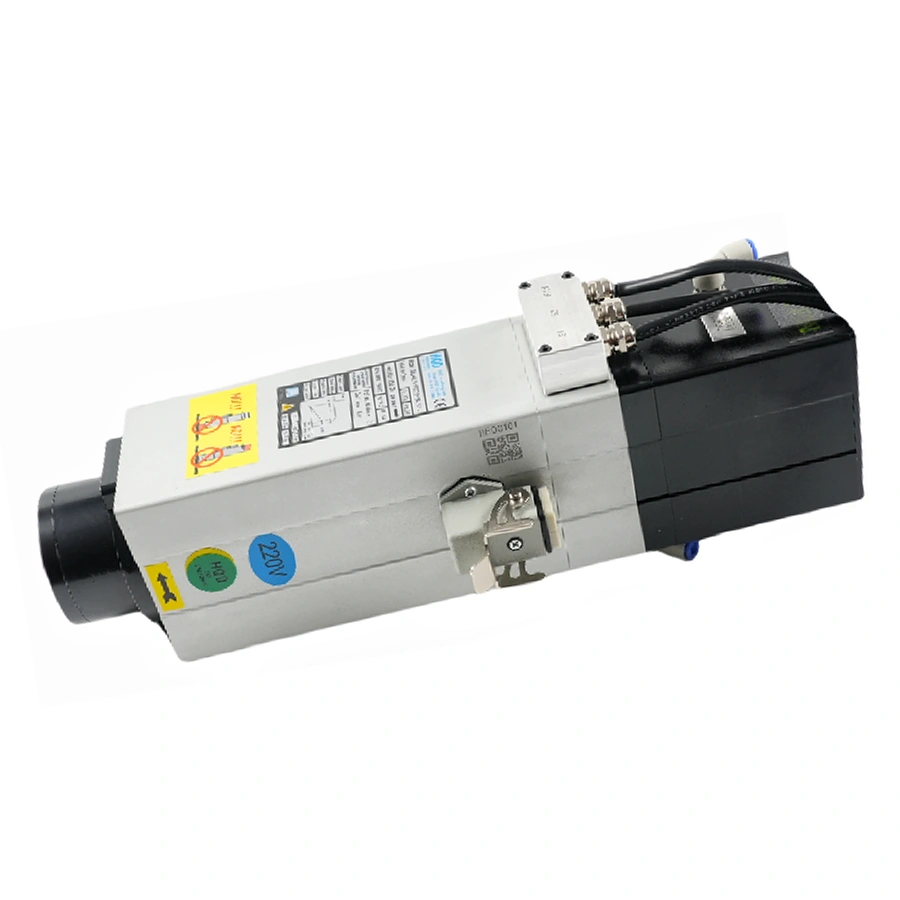
| GDL40.5-ISO20-24Z/2.2 | Cono ISO20 | 2,2 kW nominal | 18.000 rpm (máx. 24.000 rpm) | Aire forzado | Carcasa rectangular mecanizada |
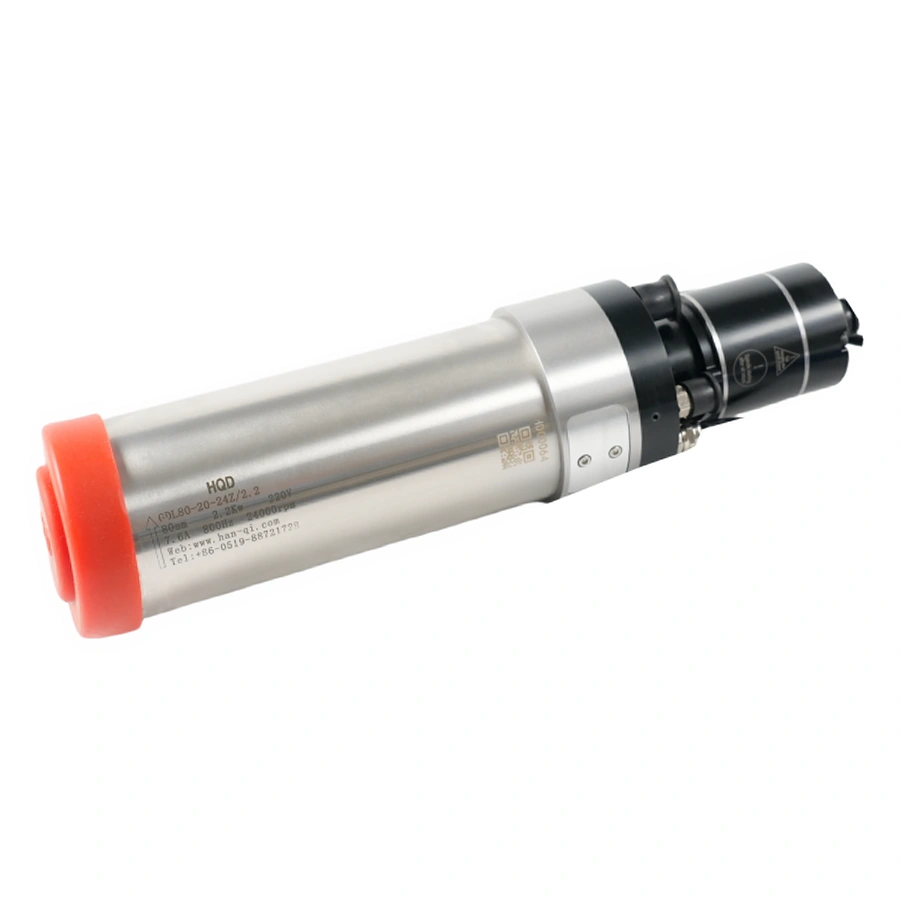
| GDL80-20-24Z/2.2B | Cono ISO20 | 2,2 kW nominal | 24.000 rpm | Agua (líquida) | φ80 mm cilíndrico; 268,5 mm |
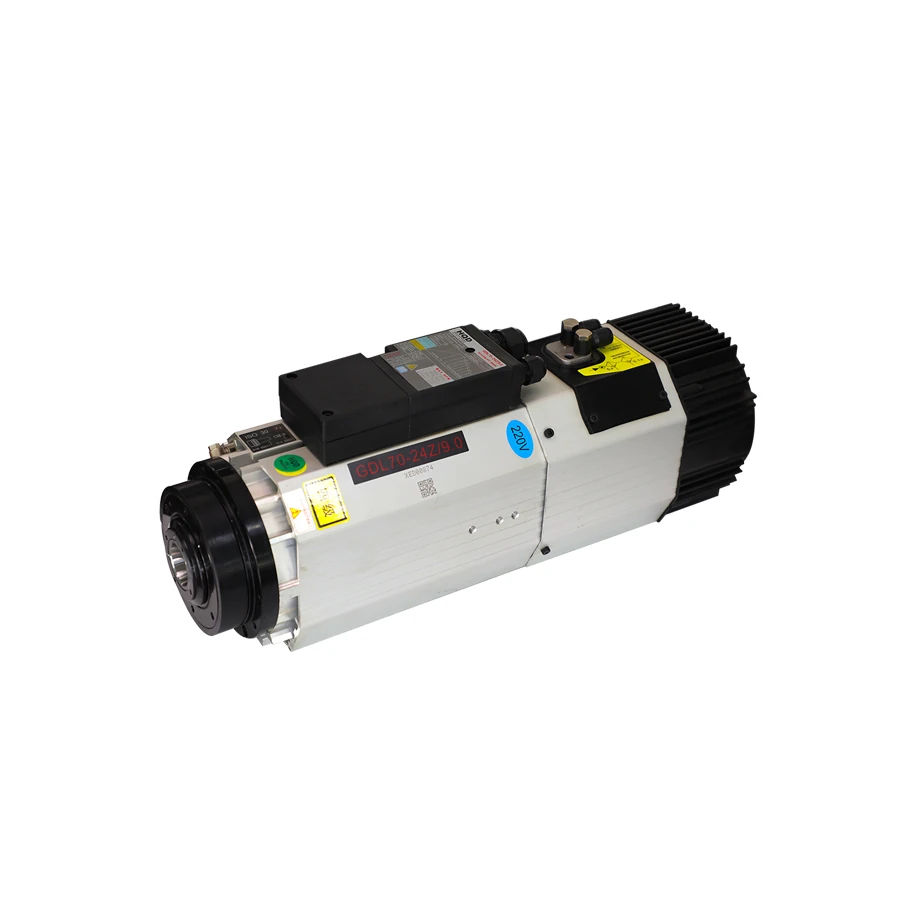
| GDL70-24Z/9.0 Cuello largo | Cono ISO30 | 9,0 kW (S6-60%) | 24.000 rpm | Aire forzado | 551 mm; verificar carrera en Z |
| GDL70-24Z/9.0 Cuello corto | Cono ISO30 | 9,0 kW (S6-60%) | 24.000 rpm | Aire forzado | 471 mm (versión compacta) |
| GDL70-24Z/9.0B | Cono ISO30 | 9,0 kW continuo S1 | 24.000 rpm | Agua (líquida) | Carcasa cilíndrica de agua |
| GDL110-30-18Z/3.2 | Cono BT30 | 3,2 kW nominal | 18.000 rpm | Agua (líquida) | φ110 mm para fresado preciso |
| GDL120-30-24Z/5.5 | Cono BT30 | 5,5 kW nominal | 24.000 rpm | Agua (líquida) | φ120 mm para centros industriales |
3. ISO20: la solución ultraligera para centros rápidos y fresado fino
El cono ISO20 presenta una brida de pequeño diámetro y masa muy reducida, lo que permite aceleraciones vertiginosas del cabezal y cambios de herramienta ágiles con mínima carga inercial en el eje vertical.
Es la elección ideal para centros de mecanizado compactos dedicados a micromecanizado, óptica, prótesis dentales o joyería, así como en fresadoras CNC ligeras que no admiten el peso de un cabezal ISO30.
No obstante, su reducida área de contacto cónico y menor fuerza de amarre limitan los esfuerzos laterales; no está indicado para pasadas de desbaste agresivo con fresas de gran voladizo.
4. ISO30: el equilibrio perfecto para routers de madera y plástico
El cono ISO30 es el estándar industrial más implantado en fresadoras CNC para carpintería, moldes y rotulación. Ofrece un equilibrio extraordinario entre rigidez de amarre y masa contenida.
La serie GDL70 ofrece un claro ejemplo de la versatilidad de la interfaz ISO30:
- Variante de cuello largo (
long nose, 551 mm): Proporciona un morro extendido que facilita la entrada en cavidades profundas y aleja el cuerpo del motor de las mordazas o de la campana de aspiración. - Variante de cuello corto (
short nose, 471 mm): Es 80 mm más compacta y maximiza la rigidez estática y dinámica en fresados de alta velocidad. - Variante refrigerada por agua GDL70-24Z/9.0B: Certifica potencia en régimen continuo S1 para producciones continuas en naves industriales cálidas.
5. BT30: máxima rigidez en centros de mecanizado orientados a metal
La interfaz BT30 (norma japonesa JIS B 6339 / MAS 403) comparte la conicidad 7:24 con ISO30, pero presenta una brida más ancha y robusta con chaveteros de arrastre simétricos mecanizados en la brida para chavetas de orientación en la nariz.
Esto proporciona una rigidez torsional superior en operaciones de fresado de aluminio o aleaciones ligeras donde el par de corte es muy elevado. Modelos como el GDL110 y el GDL120 emplean BT30 montados en cuerpos cilíndricos de gran rigidez.
6. Verificar el tirante de retención y la fuerza de desamarre de forma independiente
Un cono ISO30 o BT30 no puede fijarse al husillo sin su tirante de retención (pull stud) específico.
Verifique en el plano de HQD:
- El ángulo del chaflán de contacto del tirante (habitualmente 45° o 60°).
- La longitud de la cabeza del perno y su diámetro de cuello.
- La métrica de la rosca (habitualmente M12 en ISO30/BT30).
No utilice tirantes con cotas aproximadas procedentes de otros centros de mecanizado; una diferencia de 0,5 mm en la longitud del tirante puede impedir el bloqueo mecánico de la pinza interna o provocar que la fresa vibre a altas revoluciones.
7. Comprobar el almacén de herramientas y el volumen en la bancada
| Elemento a comprobar | Evidencia técnica que debe recopilarse | Quién debe verificarlo |
|---|---|---|
| Distancia entre horquillas | Diámetro exterior de la fresa más ancha en el almacén | Diseñador del almacén y fabricante CNC |
| Carrera libre del eje Z | Longitud de la herramienta más larga más cota de desamarre | Diseñador de la bancada del CNC |
| Geometría de la horquilla | Perfil de la ranura de brida del cono ISO o BT | Proveedor de horquillas de plástico/aluminio |
| Presión de aire de desamarre | Manómetro de línea neumática regulado a 6–8 bar | Técnico de mantenimiento y neumática |
8. Conos ISO25 y BT40 como opciones de extensión de gama
Para requerimientos específicos fuera del estándar habitual de ISO20 o ISO30, HQD ofrece modelos dedicados:
| Configuración | Interfaz de cono | Potencia nominal | Velocidad de trabajo | Ámbito de aplicación clave |
|---|---|---|---|---|
| GDL100-25-24Z/2.5 | Cono ISO25 | 2,5 kW nominal | 24.000 rpm | Mayor rigidez que ISO20 en cabezales medianos de 100 mm. |
| GDL125-40-12Z/7.5 | Cono BT40 | 7,5 kW nominal | 12.000 rpm | Cono pesado de gran superficie para fresado industrial de desbaste. |
9. Planificar la compensación y medición de herramientas
Al cambiar la interfaz cónica de la máquina (por ejemplo, pasando de un router manual a un cabezal ISO30), planifique la rutina de palpado automático en el CNC.
Instale un sensor Tool Setter cableado al control para que la máquina mida automáticamente la cota H de cada herramienta en el almacén al encenderse o tras cambiar de fresa, garantizando la precisión del mecanizado en Z.
10. Dossier de compatibilidad del utillaje para compras
Antes de confirmar la orden de pedido, elabore una ficha que recoja: modelo exacto de husillo HQD GDL, norma de cono elegida, código de plano del tirante de retención, número de horquillas de almacén requeridas y juego de conos con pinzas ER necesarias para su producción.
Preguntas frecuentes
P1: ¿Puedo utilizar un cono portaherramientas BT30 en un husillo con alojamiento ISO30?
Respuesta: No. Aunque ambos comparten la conicidad 7:24, la brida exterior de apoyo y la ranura de agarre para las horquillas del cambiador son completamente diferentes en cota y grosor (norma ISO 7388 frente a norma JIS B 6339 BT). Introducir un cono BT30 en un husillo ISO30 impedirá el correcto asentamiento del tirante y dañará la pinza de tracción interna.
P2: ¿Por qué la mayoría de fresadoras de madera eligen conos ISO30 en lugar de BT30?
Respuesta: Porque el cono ISO30 presenta una ranura perimétrica estandarizada muy adecuada para las horquillas plásticas habituales de los almacenes lineales de los routers, su masa es ligeramente menor permitiendo mayores aceleraciones en el puente y su coste en el mercado de la madera es muy competitivo.
P3: ¿Qué diferencia técnica aporta el modelo GDL70 de cuello largo frente al de cuello corto?
Respuesta: La variante de cuello largo (long nose) mide 551 mm en total y proyecta el morro del husillo 80 mm adicionales hacia adelante, lo que permite alcanzar el fondo de cavidades profundas en moldes o librar la campana antipolvo; la variante de cuello corto (short nose) mide 471 mm y ofrece máxima rigidez dinámica al acortar el brazo de palanca.
P4: ¿Qué par de apriete debe aplicarse a la tuerca del portaherramientas ISO30?
Respuesta: Depende del tamaño de pinza interna montada en el cono: si el cono portaherramientas ISO30 aloja una pinza ER32, el par de apriete recomendado es de aproximadamente 130 a 160 Nm; si aloja una pinza ER20, el par es de unos 80 a 90 Nm, debiendo emplearse siempre un banco de bloqueo de conos y llave dinamométrica para no sobrecargar el tirante de amarre.
P5: ¿Requieren los conos portaherramientas mantenimiento periódico?
Respuesta: Sí. Las superficies cónicas rectificadas deben mantenerse rigurosamente limpias, secas y libres de óxido o marcas de viruta. Inspeccione periódicamente el tirante de retención (pull stud) para detectar posibles desgastes en el chaflán de contacto y sustitúyalo si presenta marcas de fatiga o deformación.
Guías relacionadas
- Catálogo de electromandrinos ATC Serie GDL
- Modelo GDL70-24Z/9.0 ISO30 Cuello largo
- Modelo GDL120-30-24Z/5.5 BT30
- Guía de requerimientos de integración ATC