Kluczowe czynniki doboru dla przemysłu drzewnego
- Wysokie prędkości skrawania: Drewno i płyty wiórowe wymagają wysokich prędkości obwodowych freza, aby uniknąć przypalania krawędzi i powstawania zadziorów.
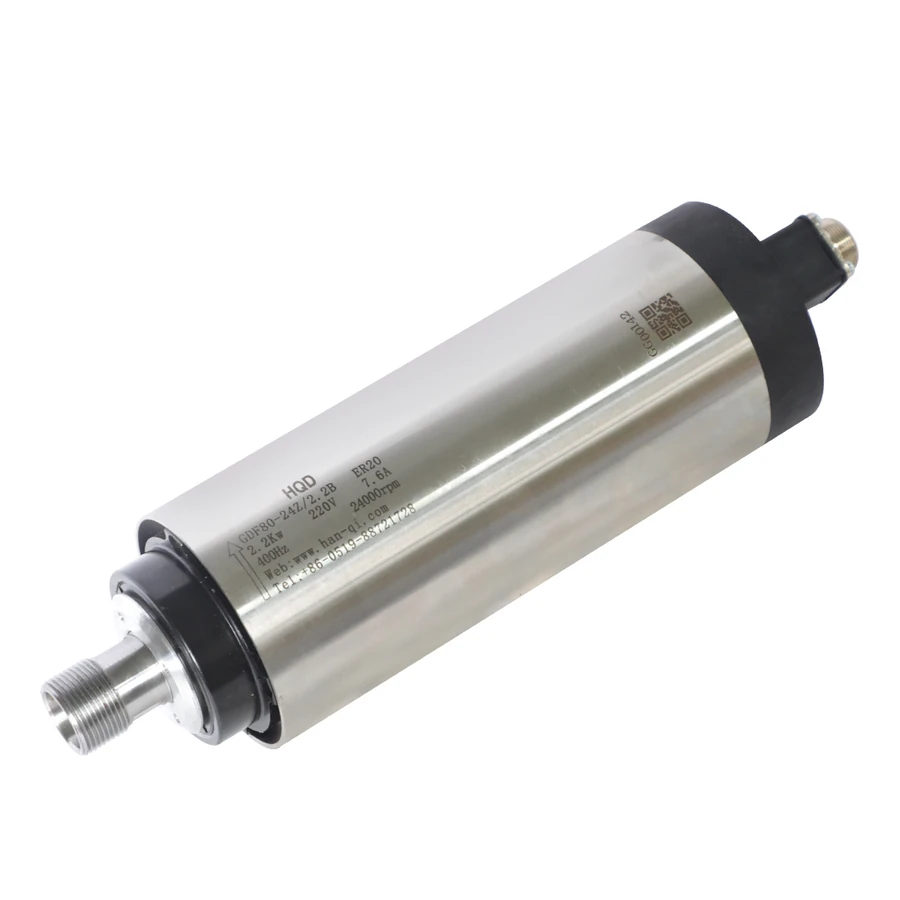
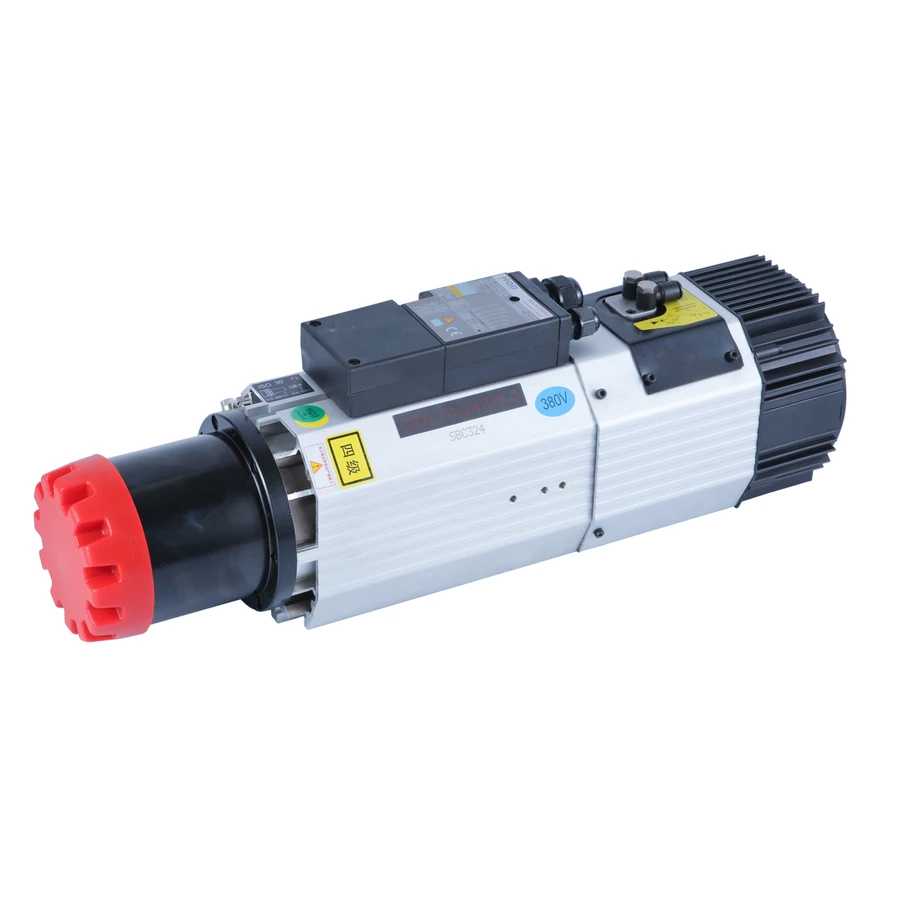
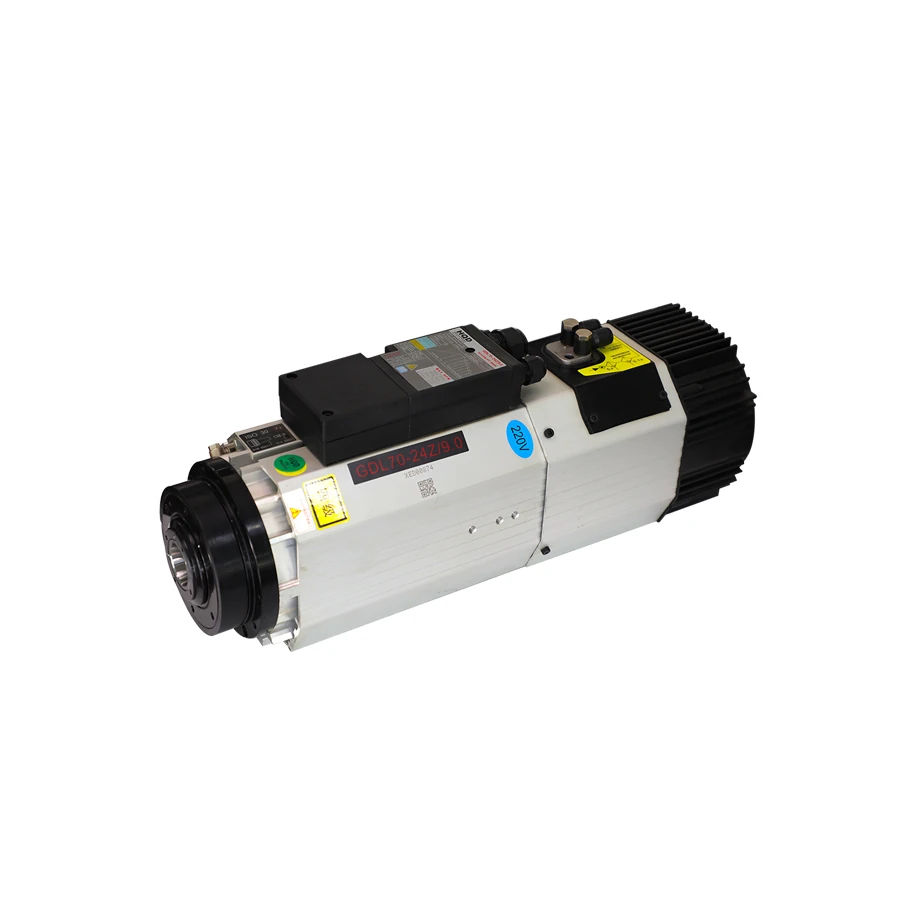
- Zalety chłodzenia powietrzem: W stolarniach powszechnie stosuje się wrzeciona z serii GDF (np. GDF80-24Z/2.2B) lub elektrowrzeciona ATC GDL70-24Z/9.0, ponieważ eliminują konieczność prowadzenia węży z cieczą w zapylonym otoczeniu.
- Ochrona łożysk: Obecność pyłu MDF wymaga stosowania labiryntowych uszczelnień i sprężonego powietrza uszczelniającego.
Często zadawane pytania
Q1: Jaka moc wrzeciona jest optymalna do rozkroju płyt meblowych 18 mm?
Odpowiedź: Standardem branżowym jest wrzeciono o mocy minimum 2,2 kW do 4,5 kW przy pracy jednoprzejściowej z frezem 10–12 mm przy posuwie 8–12 m/min.
Q2: Czy do drewna lepsze jest wrzeciono chłodzone powietrzem czy wodą?
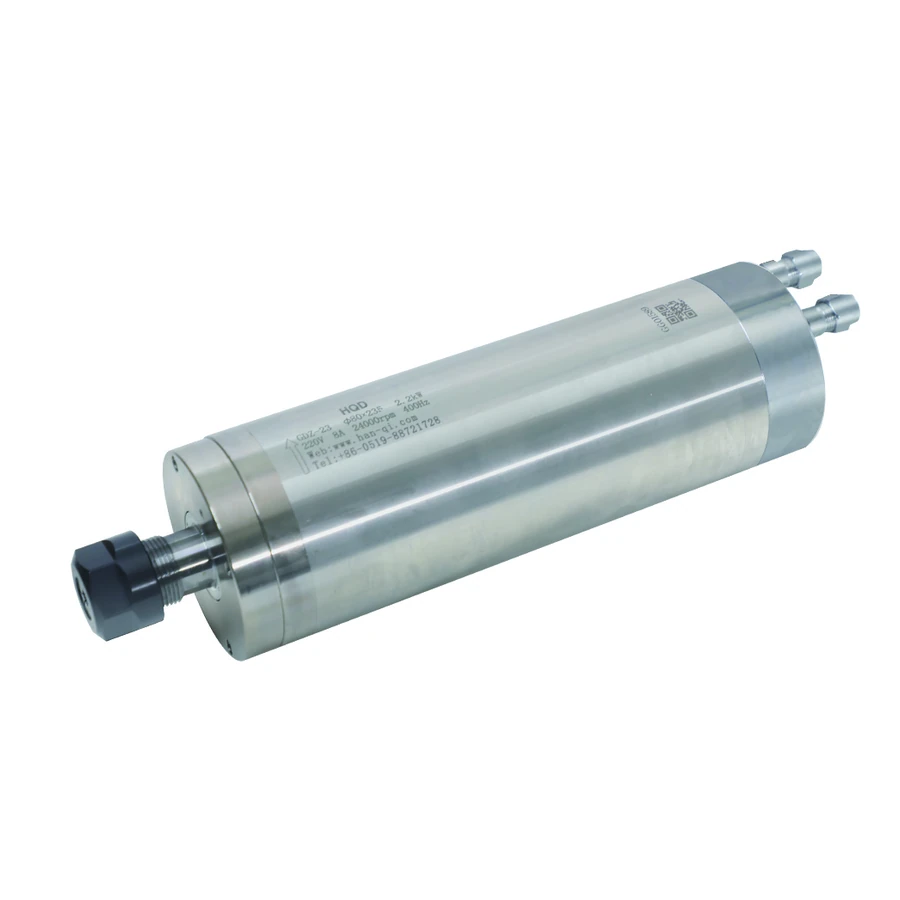
Odpowiedź: Chłodzenie powietrzem jest prostsze w utrzymaniu i wyklucza ryzyko wycieku płynu na płyty meblowe. Chłodzenie cieczą stosuje się, gdy priorytetem jest niski poziom hałasu w małym warsztacie.