Puntos clave
Conclusiones clave (Aspectos esenciales):
- Aire comprimido y desamarre: Requiere una línea independiente de aire seco y filtrado a 6–8 bar para el cilindro de desamarre, más aire de sellado presurizado continuo (1,5–2 bar) para proteger los rodamientos contra el polvo.
- Sensores inductivos y seguridad: El PLC debe verificar obligatoriamente tres estados mediante sensores: herramienta amarrada correctamente, pinza abierta para expulsión y vástago sin cono insertado antes de autorizar el giro del husillo o el movimiento de los ejes.
- Almacén de herramientas y espacio en Z: Es indispensable calcular la carrera vertical del eje Z teniendo en cuenta la cota de expulsión del tirante de retención y el diámetro máximo de las fresas para evitar colisiones con las horquillas adyacentes.
1. Elegir entre la vía de diseño para máquina nueva o la vía de modernización (retrofit)
Para una máquina nueva, defina la secuencia de herramientas, el inventario de conos portaherramientas y el método de cambio con suficiente antelación para incorporar la masa total del husillo, el recorrido del eje Z y las acometidas de mangueras en el diseño estructural.
En una modernización de una fresadora con husillo manual, comience analizando la bancada existente y la justificación técnica para añadir cambio automático. Añadir un almacén de herramientas y un sistema neumático a un router manual introduce modificaciones mecánicas, eléctricas y de software significativas que deben evaluarse antes de comprar el motor.
Ambas vías comparten la comprobación de componentes pero difieren en sus restricciones. Un diseño nuevo puede prever espacio para el almacén y radios de mangueras en el puente; un retrofit debe demostrar que el puente soporta el aumento de masa, que el eje Z dispone de carrera suficiente para elevar la herramienta sobre las horquillas y que el control numérico admite entradas y salidas para sensores de desamarre.
Fije el objetivo productivo de forma concreta. Cuente las herramientas utilizadas habitualmente y el número de cambios en un ciclo de trabajo representativo. Esta información justifica si el cambio automático amortiza la inversión frente a un husillo manual de cambio rápido.
2. Identificar el conjunto completo de cono portaherramientas y tirante de retención
Comience definiendo la interfaz entre el husillo y el cono portaherramientas y, a continuación, el sistema de fijación de la fresa dentro del cono. Los conos ISO20, ISO30 y BT30 definen geometrías de contacto cónico diferentes con capacidades de par y diámetros de brida distintos.
Identifique cada conjunto montado de forma individualizada. Una fresa pequeña de grabado y una fresa de desbaste pesada pueden compartir el mismo cono ISO30 pero requerir pinzas elásticas (ER) o tirantes de retención distintos. Compruebe que las horquillas del almacén sujetan la brida del cono por la ranura adecuada y con la orientación precisa.
Compare los componentes de amarre (tirantes de retención / pull studs) frente al plano oficial suministrado con el husillo HQD. El ángulo del tirante (por ejemplo, 45° o 60°), la longitud del cuello del perno y la rosca métrica deben coincidir exactamente con la pinza interna de cuatro garras (collet de amarre) del husillo. Un tirante incorrecto provocará un amarre deficiente o daños severos en el mecanismo de tracción interno.
La elección entre la interfaz ISO20, ISO30 o BT30 debe coordinarse con el stock de herramientas existente en el taller, el par máximo de mecanizado y la masa admisible sobre el puente de la máquina.
3. Revisar el amarre mecánico, la masa en movimiento y la carrera total del eje Z
Compare las zonas permitidas de amarre en la carcasa, los taladros de fijación, la orientación vertical y las cotas de referencia frente a la placa de montaje del eje Z. Un electromandrino ATC es sustancialmente más largo y pesado que un husillo manual de la misma potencia debido al cilindro neumático superior y al mecanismo de tracción de resortes de disco (arandelas Belleville).
El diseñador o fabricante del CNC debe verificar la masa móvil total que desplazará el servomotor o motor paso a paso del eje Z, incluyendo soporte, husillo, cono portaherramientas, fresa, mangueras neumáticas y cables apantallados. Si el eje Z carece de freno electromecánico o de suficiente fuerza de empuje, el peso adicional puede provocar caídas imprevistas por gravedad al deshabilitar los servomotores.
Compruebe el conjunto completo en tres posiciones críticas: cota máxima de corte en la mesa, cota superior de desplazamiento en vacío y cota de aproximación al almacén de herramientas. Verifique que las mangueras neumáticas y cables superiores no sufran tirones ni dobleces por debajo de su radio mínimo en el punto más bajo ni choquen con el techo de la máquina en el punto más alto.
4. Diseñar el almacén de herramientas (carrusel o lineal) en torno a ensamblajes reales
Defina el método de cambio (almacén lineal tipo peine en el fondo de la mesa o almacén de carrusel rotativo solidario al puente) junto con el integrador. Identifique las coordenadas fijas del almacén y el espacio libre requerido para el desplazamiento del husillo.
Considere el diámetro exterior de la fresa más grande y la longitud de voladizo más larga. Dos conos montados en horquillas adyacentes no deben interferir entre sí; prevea una distancia entre centros suficiente en las horquillas para permitir el paso seguro del carenado antipolvo o de las fresas de gran diámetro (como cuchillas de planear o ranurar).
Documente los puntos de referencia geométricos y el método de calibración en la puesta en marcha. El ajuste mecánico de la altura de la horquilla debe coincidir con la cota de desamarre del husillo, de modo que la pinza neumática libere el tirante sin forzar verticalmente la horquilla de plástico ni sobrecargar los rodamientos del husillo.
En una modernización, analice si añadir un almacén lineal resta carrera útil de trabajo en el eje Y o X, y compruebe si la bancada permite fijar la barra portahorquillas con la rigidez necesaria para evitar vibraciones durante la maniobra de enganche.
5. Emparejamiento de devanado eléctrico, punto de trabajo y variador VFD
Registre el devanado seleccionado para el motor y su corriente nominal, conjuntamente con la velocidad de trabajo y el régimen de carga. Modelos como el GDL120 disponen de bobinados de 220 V / 19 A y 380 V / 11 A; seleccione el par exacto correspondiente a la instalación eléctrica de su taller.
Verifique la frecuencia eléctrica de forma explícita. El modelo GDL40.5, por ejemplo, tiene un punto nominal de 18.000 rpm a 300 Hz y una velocidad máxima de 24.000 rpm a 400 Hz; otros modelos alcanzan 24.000 rpm a 800 Hz con motorizaciones de 4 polos. La frecuencia no puede deducirse únicamente de las revoluciones por minuto.
| Ejemplo HQD ATC | Sistema y Refrigeración | Punto Nominal Documentado | Diferencia Clave de Montaje |
|---|---|---|---|
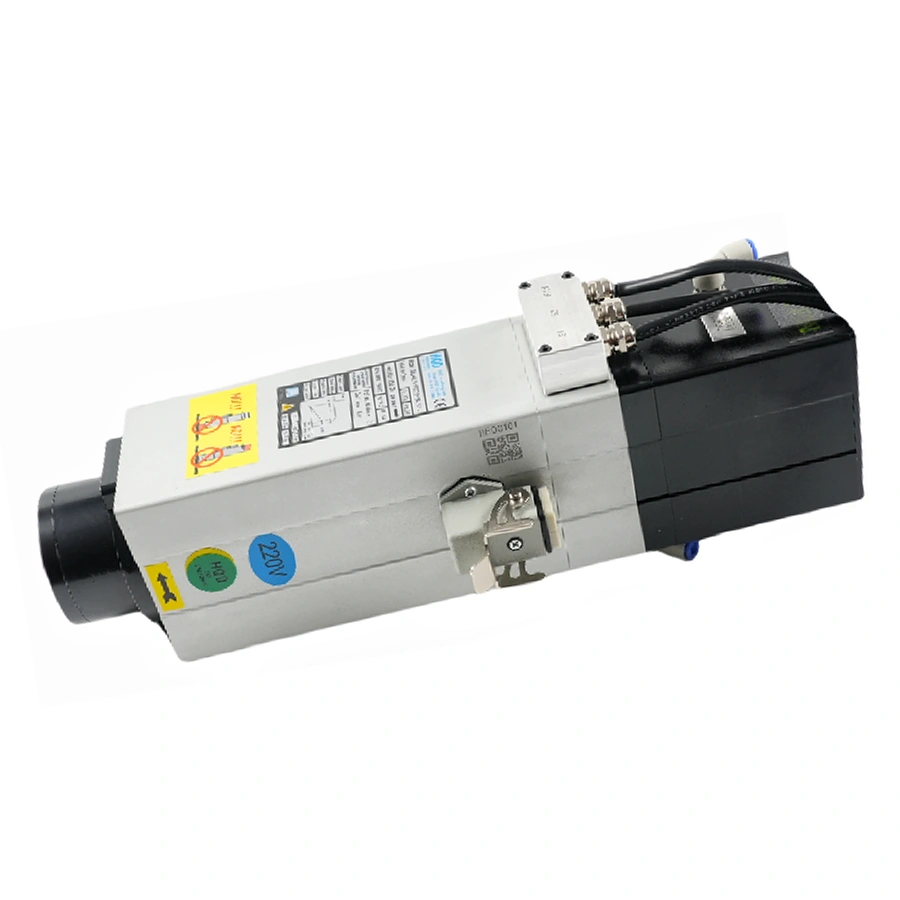
| GDL40.5-ISO20-24Z/2.2 | ISO20 ATC; Aire forzado | 2,2 kW; 18.000 rpm (300 Hz) / máx. 24.000 rpm | Ventilador y sensores de 24 V CC independientes de la potencia trifásica |
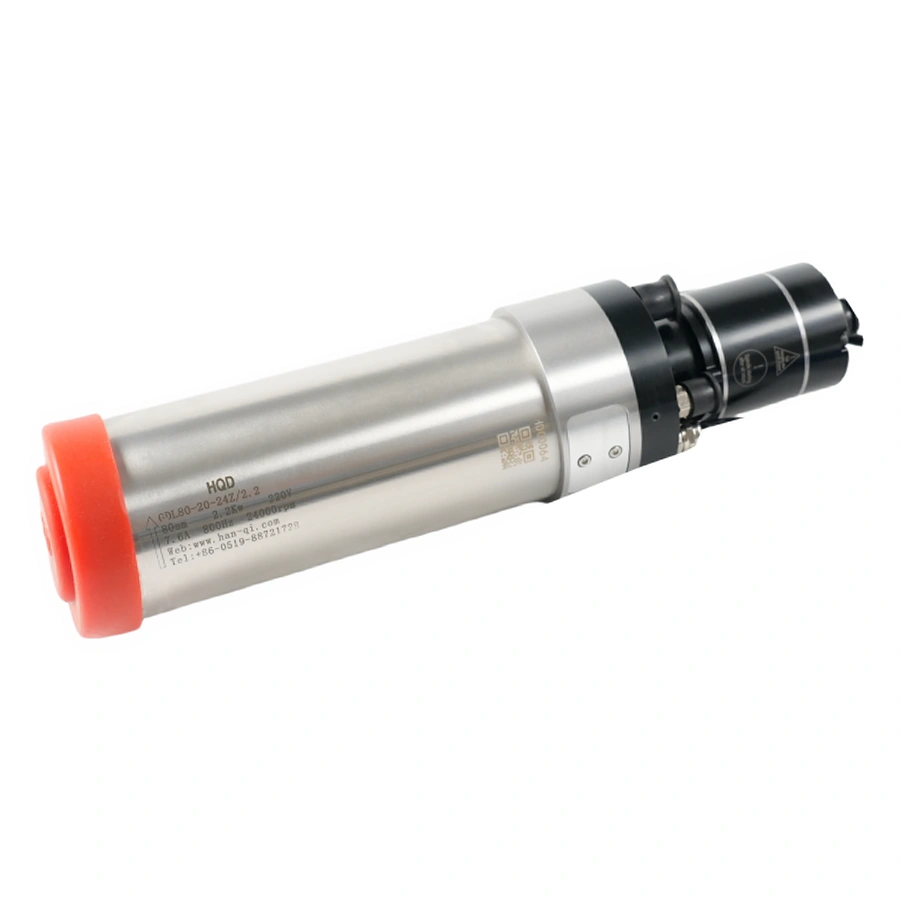
| GDL80-20-24Z/2.2B | ISO20 ATC; Agua (líquida) | 2,2 kW; 24.000 rpm; 400 Hz | Cuerpo cilíndrico de 80 mm; requiere enfriador de circuito cerrado |
| GDL70-24Z/9.0 Cuello largo | ISO30 ATC; Aire forzado | 9,0 kW (S6-60%, TA20°C); 24.000 rpm; 800 Hz | Conjunto total de 551 mm; verificar espacio de nariz y dos bobinados |
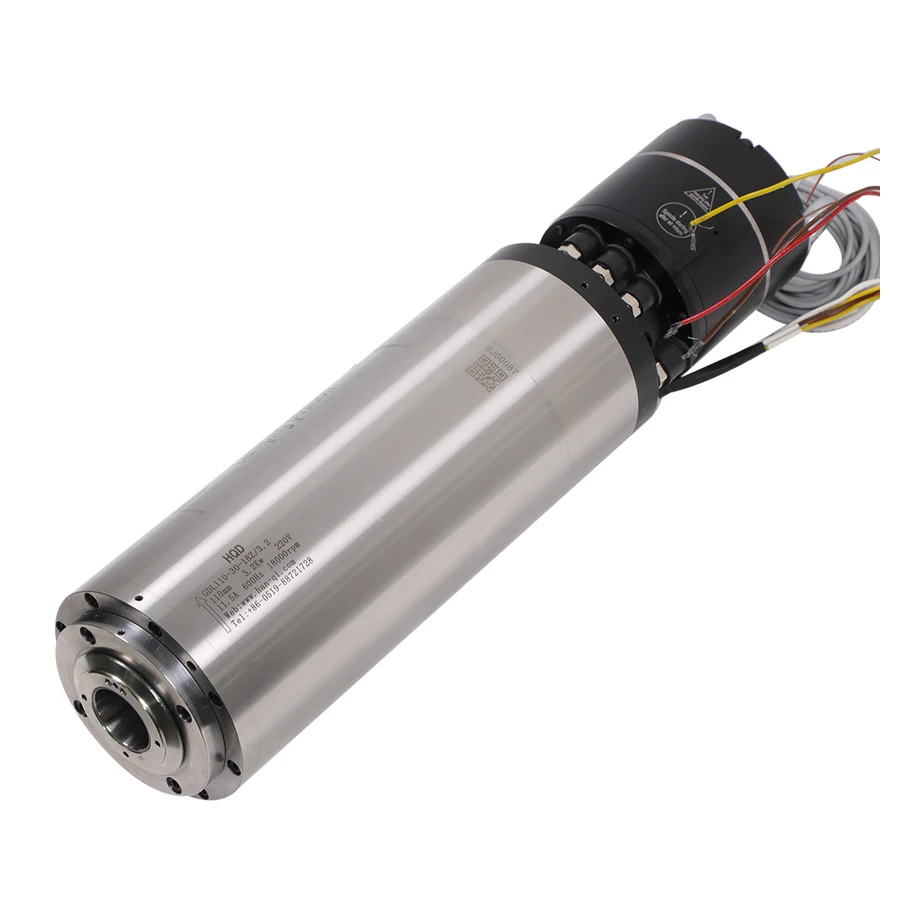
| GDL120-30-24Z/5.5 | BT30 ATC; Agua (líquida) | 5,5 kW; 24.000 rpm; 800 Hz | Carcasa de 120 mm para alta rigidez en fresado industrial |
La especificación del variador VFD debe coincidir con el bobinado seleccionado, su intensidad a plena carga en régimen continuo o intermitente y la capacidad de generar la frecuencia de salida máxima requerida con suficiente estabilidad de par.
6. Especificar acometidas: refrigeración, aire de desamarre y líneas auxiliares
Distinga de forma estricta la refrigeración del motor de los suministros neumáticos de desamarre de herramienta y del aire de sellado. Un husillo ATC refrigerado por aire disipa el calor mediante su electroventilador, pero sigue necesitando obligatoriamente aire comprimido para accionar el pistón de desamarre interno y el soplado de virutas en el cono.
Obtenga los requerimientos neumáticos exactos de la ficha técnica de HQD:
- Presión de desamarre de herramienta: Habitualmente 6,0 a 8,0 bar de aire seco y microfiltrado (filtro coalescente de 0,01 µm y secador frigorífico para evitar oxidación en las pinzas internas).
- Presión de sellado frontal antipolvo (Air Seal): Suministro continuo de 1,5 a 2,0 bar para presurizar el laberinto frontal y evitar que el polvo de madera o niebla de taladrina penetre en los rodamientos de precisión.
- Soplado de limpieza del cono cónico: Chorro de aire momentáneo activado durante la fase de expulsión de la herramienta para expulsar cualquier mota de polvo antes de asentar el nuevo cono.
Considere los circuitos eléctricos auxiliares. En modelos como el GDL40.5, el electroventilador y los sensores inductivos operan a 24 V CC mediante una línea de alimentación independiente. No conecte estos elementos a la salida de potencia trifásica del variador.
Guíe todas las mangueras de aire y mangueras de cables apantallados dentro de la cadena portacables con suficiente radio de curvatura y bridas de fijación independientes para evitar rozamientos continuos que desgasten las tuberías neumáticas.
7. Definir los estados lógicos de cambio de herramienta y sus evidencias de control
El integrador del control numérico debe programar la macro de cambio de herramienta (habitualmente comando M6) en torno a estados lógicos verificables y no por meros retardos de tiempo ciegos.
Distinga entre enviar una orden de activación a una electroválvula y disponer de confirmación física de que la acción ha culminado con éxito. Abrir la válvula de desamarre no demuestra que el pistón haya descendido ni que el cono haya salido de la pinza.
| Estado de la secuencia ATC | Evidencia física requerida | Pregunta crítica de integración |
|---|---|---|
| Husillo detenido por completo | Salida de frecuencia cero (0 Hz) del VFD y confirmación de velocidad nula | ¿Se bloquea mecánicamente la orden de desamarre si el husillo sigue girando por inercia? |
| Herramienta desamarrada (Pinza abierta) | Sensor inductivo superior activado (pistón de desamarre abajo) | ¿Impide el CNC el movimiento de subida del eje Z si el sensor no confirma apertura total? |
| Herramienta amarrada con cono insertado | Sensor inductivo intermedio activado (tirante asentado correctamente) | ¿Autoriza el control numérico el encendido del motor solo cuando este sensor está cerrado? |
| Pinza cerrada sin herramienta en el morro | Sensor inductivo inferior activado (recorrido excedido por ausencia de cono) | ¿Genera el control una alarma bloqueante si el husillo arranca en vacío sin portaherramientas? |
| Presión de línea neumática suficiente | Presostato digital de seguridad en la entrada de aire | ¿Detiene el PLC el ciclo automático si la presión de red desciende por debajo de 6 bar? |
Utilice esta tabla para revisar la macro M6 con el programador del CNC. La implementación exacta depende del fabricante del control (como Syntec, Siemens, Fanuc o Mach4), pero los enclavamientos de seguridad descritos son obligatorios para evitar accidentes graves o colisiones mecánicas a alta velocidad.
8. Planificar la medición de herramientas, planos de referencia y compensación de longitud
El cambio automático de herramienta no calcula por sí solo la longitud de la fresa. Es imprescindible definir cómo medirá la máquina la longitud de cada herramienta montada en el almacén.
Distinga tres cotas de referencia diferentes:
- Plano de referencia de la nariz del husillo: Superficie metálica mecanizada de asiento del cono en el cuerpo del electromandrino.
- Plano de calibración del portaherramientas: Línea de brida del cono ISO o BT.
- Proyección real de la fresa: Longitud sobresaliente de la punta cortante respecto a la tuerca del portaherramientas.
Incorpore un sensor de palpador de longitud de herramienta (Tool Setter automático) conectado al control numérico. Al cargar un nuevo cono o reponer una fresa desafilada, el CNC ejecuta una rutina de palpado para actualizar la tabla de compensación de longitud (altura de herramienta H en código G).
Para la recepción del proyecto, defina cómo se gestionarán las herramientas en el software de control y verifique que las alturas calculadas coinciden con la profundidad real de corte en una pieza de prueba mecanizada.
9. Hacer explícitos los cambios necesarios en el retrofit de una fresadora manual
Una auditoría previa de retrofit debe listar cada componente existente de la máquina y las evidencias técnicas que avalan su reutilización o sustitución:
| Elemento a evaluar en retrofit | Evidencia técnica existente | Consecuencia directa en el proyecto |
|---|---|---|
| Placa soporte del eje Z | Plano del soporte actual y grosor de chapa | Comprobar si admite el diámetro y peso del husillo ATC o exige mecanizar una placa nueva. |
| Motor y tornillo del eje Z | Potencia del servomotor / paso a paso y paso de husillo a bolas | Evaluar si el par motor eleva la nueva masa y si dispone de freno para caídas en parada. |
| Carrera útil en Z | Altura libre bajo el puente y longitud de recorrido | Verificar si la fresa más larga libra las horquillas del almacén al elevarse el eje. |
| Variador de frecuencia (VFD) | Placa de características del variador actual | Confirmar si entrega la corriente nominal del nuevo bobinado y los 800 Hz en su caso. |
| Instalación de aire comprimido | Compresor de taller y filtros existentes | Instalar secador frigorífico y filtro de 0,01 µm para garantizar aire seco y sin aceite. |
| Controlador CNC y entradas I/O | Modelo de control y bornas libres de entradas/salidas | Verificar que dispone de puertos libres para 3 sensores inductivos, presostato y electroválvulas. |
Clasifique cada elemento como compatible con evidencia, con necesidad de rediseño aceptado, o no resuelto. No encargue el husillo mientras existan aspectos clasificados como no resueltos.
Para una fresadora de carpintería que utiliza habitualmente cuatro herramientas por pieza (desbaste, ranurado, taladrado y perfilado), evalúe el tiempo ahorrado en cambios manuales frente al coste de integrar las electroválvulas y el almacén lineal.
10. Procedimiento de verificación y recepción por etapas
Acuerde las condiciones de recepción antes de la compra y el montaje físico. Comience verificando el husillo entregado, los conos portaherramientas y los accesorios auxiliares frente a la orden de pedido.
El procedimiento de validación del integrador debe comprobar los sistemas en secuencia lógica:
- Etapa 1: Inspección estática y neumática: Comprobación de estanqueidad, verificación de presiones en manómetro y respuesta de las electroválvulas de desamarre y soplado.
- Etapa 2: Comprobación de sensores e interbloqueos: Verificación en la pantalla de diagnóstico del PLC de los estados de pinza abierta, amarrada y vacía, confirmando que el husillo no gira si la pinza está abierta.
- Etapa 3: Calibración mecánica del almacén: Movimiento manual del eje Z hacia la horquilla para verificar que la ranura del cono asienta con suavidad y sin desalineaciones angulares.
- Etapa 4: Ciclo automático de cambio de herramienta en vacío: Ejecución reiterada de 20 cambios automáticos seguidos entre diferentes posiciones del almacén sin fallo de enganche.
- Etapa 5: Prueba de mecanizado representativa: Ensayo de corte real evaluando acabado superficial, ausencia de vibraciones y estabilidad térmica del motor tras dos horas continuas.
Archive los protocolos firmados de cada etapa junto con los esquemas eléctricos y planos actualizados de la máquina.
11. Asignar responsabilidades de suministro e integración en el proyecto
Elabore un cuadro de responsabilidades claro que recoja: suministro del husillo, conos y tirantes, horquillas del almacén, variador VFD, electroválvulas, presostato, adecuación mecánica del eje Z y programación de la macro M6.
Asigne el diseño mecánico, la integración eléctrica y la puesta en marcha a técnicos cualificados con responsabilidades delimitadas. Cuando intervienen distintos proveedores, defina por escrito quién valida la compatibilidad entre el tirante del cono y la pinza interna del husillo.
Conserve este mismo desglose en el momento de la entrega de la máquina. Archive los planos de componentes y el listado de piezas de repuesto (sensores, arandelas Belleville, garras de tracción) con el manual de mantenimiento general del centro CNC.
12. Lista de comprobación para solicitud de cotización formal y cierre del proyecto
Al solicitar presupuesto para un husillo ATC a CINKR, facilite los siguientes datos técnicos:
- Tipo de proyecto (máquina nueva de desarrollo propio o modernización de equipo existente).
- Modelo exacto de husillo HQD preseleccionado (por ejemplo, GDL70-24Z/9.0 ISO30 cuello largo).
- Cono portaherramientas requerido (ISO20, ISO25, ISO30, BT30 o BT40) y tipo de tirante previsto.
- Opción de bobinado eléctrico preferida (220 V o 380 V trifásico) y datos del variador VFD disponible.
- Número de conos portaherramientas, tirantes y horquillas de almacén adicionales que precisa incluir.
- País y código postal de entrega para la estimación de costes logísticos y plazos de entrega.
Conserve los planos finales aceptados, el inventario de herramientas y el protocolo de puesta en marcha junto con la máquina para garantizar un mantenimiento preventivo ágil y seguro durante toda su vida útil.
Preguntas frecuentes
P1: ¿Puedo convertir mi fresadora manual en un centro ATC sustituyendo únicamente el motor del husillo?
Respuesta: No. El cambio de motor es solo una parte de la conversión. El sistema exige añadir un suministro de aire comprimido a 6–8 bar con secador y microfiltrado, electroválvulas de control, presostato de seguridad, sensores inductivos cableados al PLC, un soporte mecánico adaptado al mayor peso y longitud del husillo ATC, un almacén de horquillas fijas o rotativo y la programación de la macro M6 en el software de control.
P2: ¿Garantiza la denominación comercial ISO20 o BT30 que mis conos actuales encajarán en el nuevo husillo?
Respuesta: No necesariamente. La conicidad cónica exterior coincide con la norma, pero el tirante de retención (pull stud) que va roscado en la parte trasera del cono varía en ángulo (por ejemplo, 45° o 60°), longitud y resalte según el diseño del fabricante del husillo. Debe utilizar exclusivamente tirantes con las dimensiones exactas indicadas en el plano técnico de HQD para evitar desamarres en marcha o rotura de las garras internas de tracción.
P3: ¿Qué presión de aire comprimido debo especificar para el desamarre de un husillo ATC HQD?
Respuesta: La presión de desamarre típica requerida se sitúa entre 6,0 y 8,0 bar. Asimismo, se precisa una línea secundaria independiente para el aire de presurización y sellado del morro (habitualmente de 1,5 a 2,0 bar de flujo continuo). El aire debe estar rigurosamente seco y exento de partículas de aceite mediante filtros coalescentes para no degradar los retenes internos ni contaminar los rodamientos.
P4: ¿Mide un electromandrino ATC automáticamente la longitud de las herramientas?
Respuesta: No. El husillo se limita a ejecutar el amarre y desamarre físico del portaherramientas. La medición de la longitud de la fresa requiere un sensor de palpador (Tool Setter) instalado en la bancada de la máquina y una rutina de calibración programada en el control numérico que actualice la tabla de compensación de alturas (corrector H) de la herramienta.
P5: ¿Demuestra la existencia de un conector etiquetado para encoder que el husillo dispone de posicionamiento angular?
Respuesta: No. Ciertos cuerpos de husillos disponen de mecanizados o tapas para albergar encoders o sondas opcionales, pero esto no acredita que la variante suministrada incorpore un encoder de posicionamiento montado internamente. Si su aplicación requiere indexación angular del eje para roscado rígido o posicionamiento orientado para almacenes especiales, especifíquelo expresamente en su solicitud técnica.
P6: ¿Cuál es el primer paso más aconsejable antes de iniciar el retrofit ATC de una fresadora CNC?
Respuesta: El primer paso imprescindible es realizar un chequeo de viabilidad mecánica en el eje Z: medir la carrera libre vertical disponible, pesar el conjunto actual y verificar si el motor del eje Z dispone de par suficiente y freno electromecánico para sostener la masa adicional del husillo ATC, garantizando que la punta de la herramienta más larga pueda elevarse por encima de las horquillas del almacén sin colisionar.
Guías relacionadas
- Comparativa de conos portaherramientas ATC: ISO20, ISO30 y BT30
- Catálogo de electromandrinos ATC HQD Serie GDL
- Modelo GDL70-24Z/9.0 ISO30 Cuello largo
- Modelo GDL40.5-ISO20-24Z/2.2
- Guía de emparejamiento con variadores VFD