Technische Kernpunkte
- Hohe Drehzahlen nutzen: Holz verlangt 18.000 bis 24.000 U/min für saubere, ausrissfreie Schnittkanten.
- Spandicke pro Zahn einhalten: Zu geringer Vorschub verbrennt das Werkzeug; zu hoher Vorschub führt zu Fräserbruch.
- Staubschutz gewährleisten: Gekapselte Labyrinthdichtungen und Sperrluft verhindern das Eindringen von Feinstaub in die Lager.
Technische Auslegung
1. Typische Aufgaben in der Möbel- und Innenausbaufertigung
Formatieren, Nuten, Bohren von Lochreihen, Taschenfräsen und Kantenprofilieren in Massivholz, MDF und Multiplex.
2. Richtwerte für Zerspanungsparameter in Holzwerkstoffen
| Werkstoff | Typischer Fräser | Drehzahl | Vorschub | Spindelleistungsempfehlung |
|---|---|---|---|---|
| MDF 18 mm (Nesting) | Ø12 mm Kompressionsfräser | 18.000 U/min | 12 bis 18 m/min | 5,5 bis 9,0 kW (GDL70 / GDF) |
| Multiplex / Sperrholz | Ø10 mm Schrupp-/Schlichtfräser | 18.000 U/min | 8 bis 12 m/min | 3,2 bis 5,5 kW |
| Massivholz Eiche / Buche | Ø12 mm Spiralnutfräser Z2/Z3 | 16.000 bis 20.000 U/min | 6 bis 10 m/min | 4,5 bis 7,5 kW |
| Spanplatte beschichtet | Ø10 mm Diamantfräser (PCD) | 20.000 bis 24.000 U/min | 10 bis 15 m/min | 3,2 bis 5,5 kW |
| Feine Konturgravuren | Ø3 bis Ø6 mm Schaftfräser | 24.000 U/min | 3 bis 6 m/min | 1,5 bis 2,2 kW |
3. Werkzeugauswahl: Spiralnut-, Schrupp- und Kompressionsfräser
Kompressionsfräser verhindern Ausrisse an Deckschichten beidseitig beschichteter Platten.
4. Die Bedeutung der Spandicke (Chip Load)
Berechnungsformel: Vorschub = Drehzahl × Zähnezahl × Zahnvorschub (fz). Bei MDF: fz ca. 0,25 bis 0,4 mm.
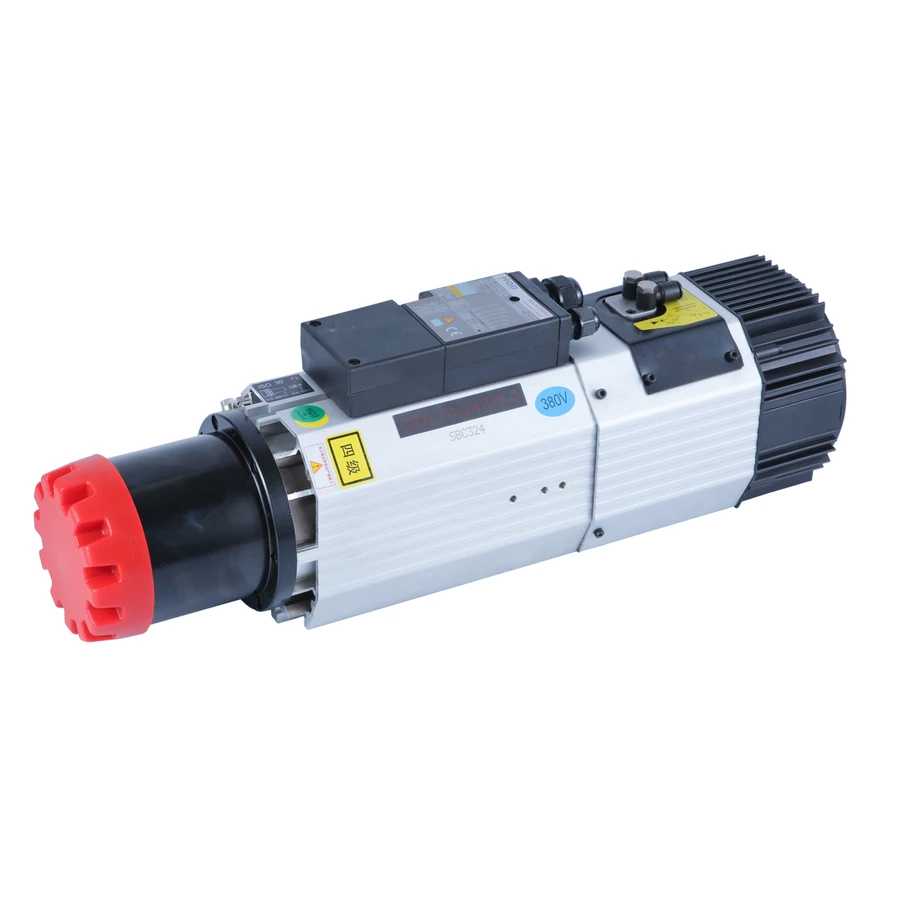
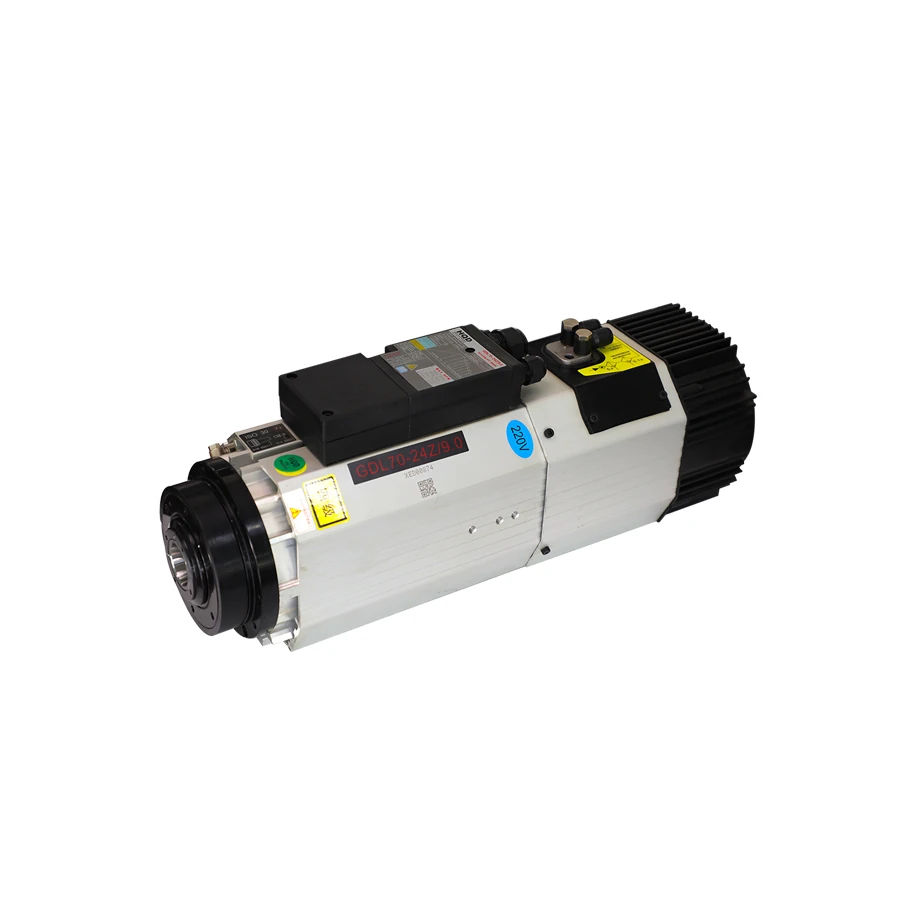
5. Nesting-Anforderungen: 5,5 kW bis 9,0 kW Dauerleistung
Für Zerspanung mit Vollschnitt in einem Durchgang sind robuste ISO30-ATC-Spindeln wie die GDL70-Serie optimal.
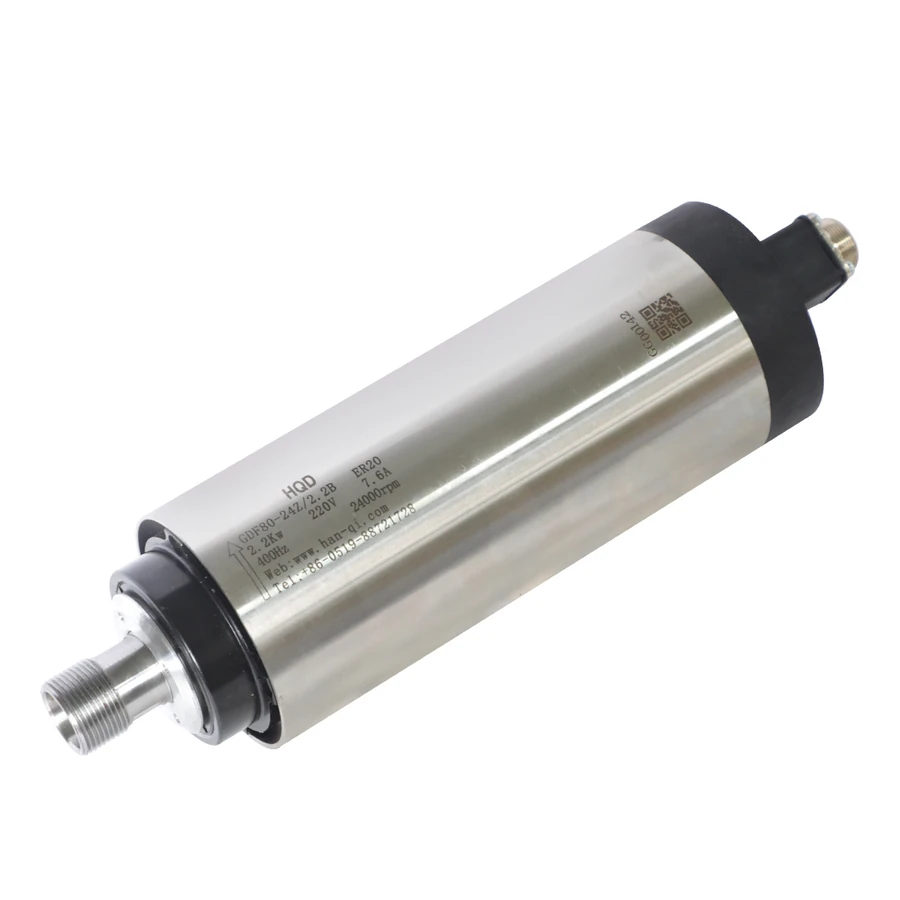
6. Manuelle Fräsen: GDF46 (Base Mount) und GDF80
Wirtschaftliche luftgekühlte Lösungen ohne Kühlmittelkreis für Handwerksbetriebe.
7. Staubabsaugung und Labyrinthabdichtung
Absaughauben so auslegen, dass die Motorkühlung nicht gedrosselt wird. Sperrluft schützt Spindellager vor Holzstaub.
8. Standzeitoptimierung von Hartmetall- und Diamantwerkzeugen
Hohe Rundlaufgenauigkeit (< 0,003 mm) verdoppelt die Werkzeugstandzeit bei abrasiven Bindemitteln in MDF.
9. Wartungsroutinen in der Holzwerkstatt
Regelmäßiges Abblasen der Kühllamellen und tägliches Reinigen des Innenkegels vor Werkzeugwechsel.
10. Zusammenfassende Modellübersicht
Empfohlene HQD-Spindeln für Schreinereien vom Kleinbetrieb bis zum Nesting-Zentrum.
Häufig gestellte Fragen
Q1: Welche Spindelleistung ist für 18 mm Multiplex in einem Durchgang nötig?
Antwort: Mindestens 4,5 kW bis 5,5 kW mit Ø12 mm Fräser bei 8 bis 10 m/min Vorschub.
Q2: Warum brennen Fräser in MDF häufig an?
Antwort: Zu geringer Vorschub bei zu hoher Drehzahl führt zu Werkzeugreibung ohne Spanabfuhr. Vorschub erhöhen oder Drehzahl senken.
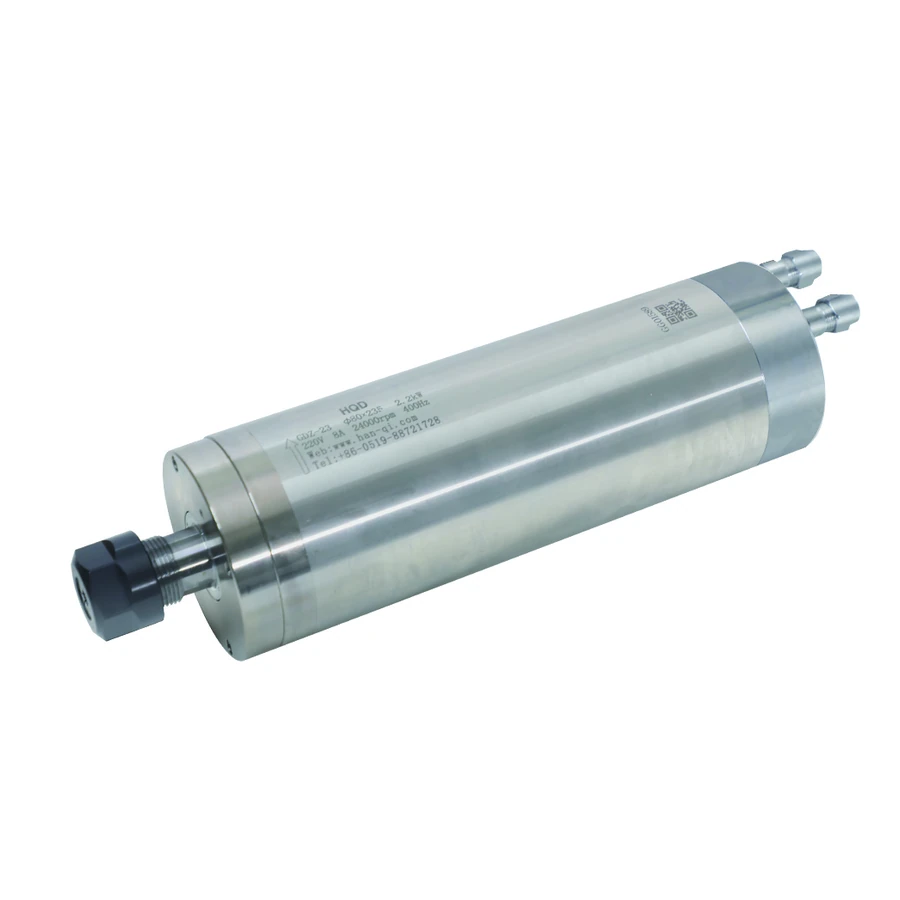
Q3: Ist eine wassergekühlte Spindel für Holzstaub geeignet?
Antwort: Ja, da sie keine Kühlluft ansaugt, die den Motor zusetzen könnte. Sperrluft an der Nase bleibt dennoch Pflicht.