Puntos clave
Conclusiones clave (Aspectos esenciales):
- Capacidades máximas de sujeción: ER11 admite vástagos de hasta 7 mm; ER16 hasta 10 mm; ER20 hasta 13 mm (1/2”); ER25 hasta 16 mm; y ER32 hasta 20 mm.
- Distinguir vástagos métricos e imperiales: Una fresa de 1/4 de pulgada mide exactamente 6,35 mm y no debe forzarse en una pinza métrica de 6,0 mm; emplee siempre pinzas calibradas para medidas en pulgadas.
- Procedimiento correcto de montaje: La pinza elástica debe encajarse primero dentro del anillo excéntrico de la tuerca de apriete mediante un chasquido antes de roscarla sobre la nariz del husillo; nunca introduzca la pinza suelta en el cono antes de roscar la tuerca.
1. Identificar las familias estandarizadas del sistema ER
Cada designación ER define las cotas exteriores de la pinza biconica (ángulo cónico de 8° y ángulo de extracción de 30°), su longitud total y el diámetro exterior máximo de su cuerpo.
El número asociado a la denominación ER indica aproximadamente el diámetro exterior máximo en milímetros de la pinza en su plano más ancho: una pinza ER11 mide aproximadamente 11,5 mm de diámetro mayor; una ER16 mide 17 mm; una ER20 mide 21 mm; una ER25 mide 26 mm; y una ER32 alcanza los 33 mm.
2. Tabla de referencia dimensional de familias ER y ejemplos HQD
Consulte las dimensiones estándar normalizadas y los electromandrinos representativos de HQD que montan cada sistema:
| Familia ER | Rango de vástago métrico estándar | Longitud total típica | Diámetro exterior máximo | Modelo HQD de ejemplo |
|---|---|---|---|---|
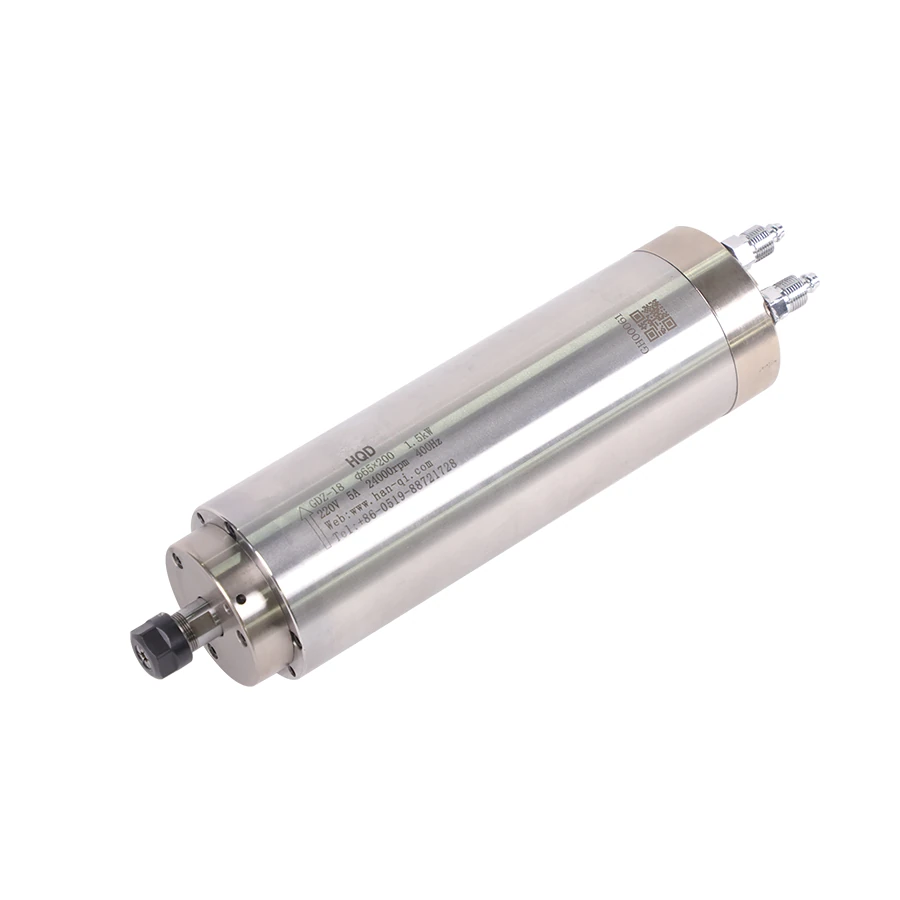
| ER11 / ER11B | 1,0 mm a 7,0 mm | 18,0 mm | 11,5 mm | GDZ-18-2 (0,8 kW · 24.000 rpm · Agua) |
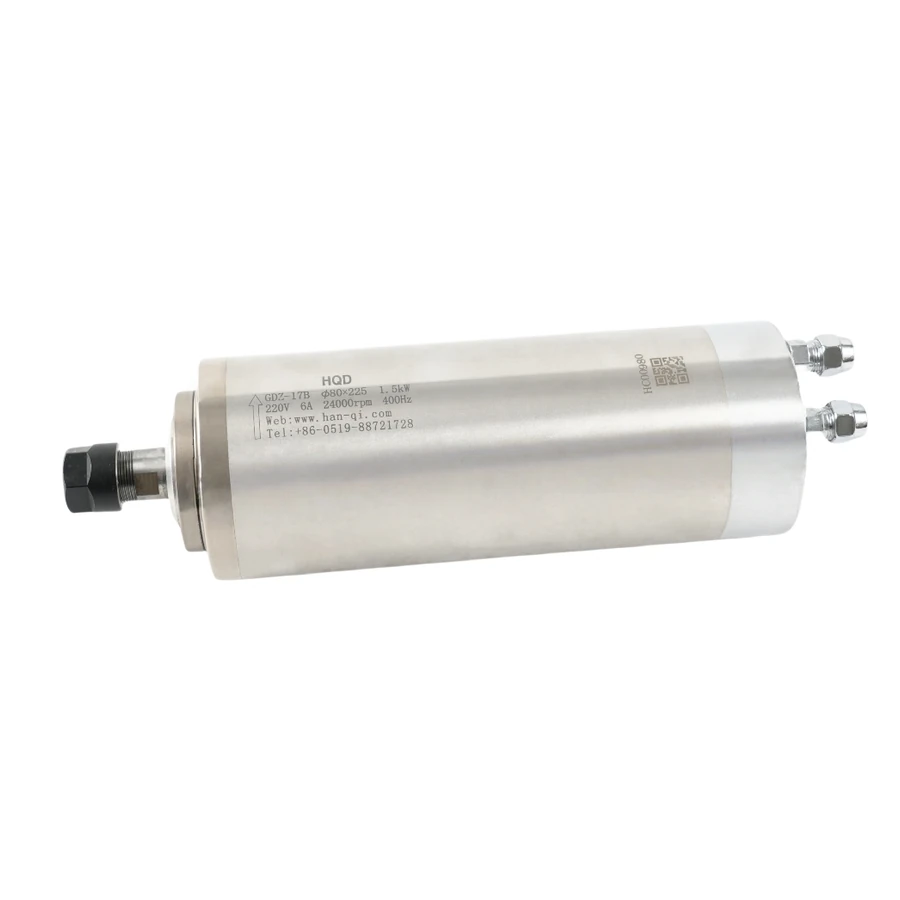
| ER16 | 1,0 mm a 10,0 mm | 27,5 mm | 17,0 mm | GDZ-17B (1,5 kW · 24.000 rpm · Agua) |
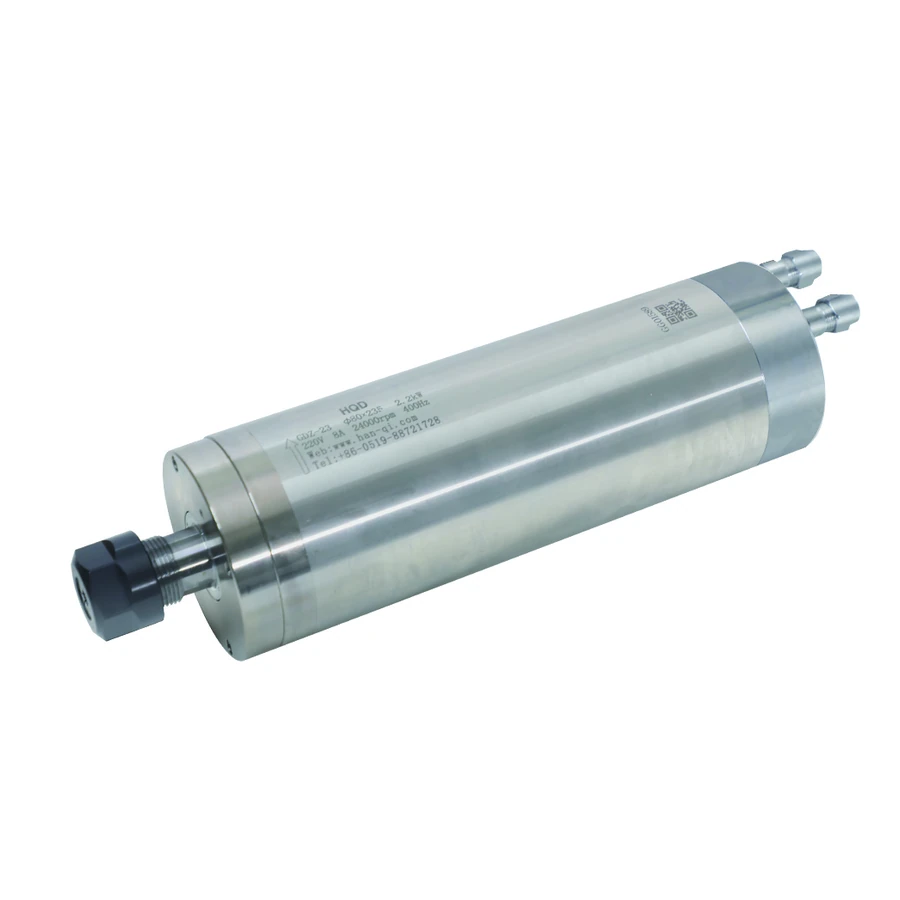
| ER20 | 1,0 mm a 13,0 mm (incluye 1/2”) | 31,5 mm | 21,0 mm | GDZ-23 (2,2 kW · 24.000 rpm · Agua) |
| ER25 | 1,0 mm a 16,0 mm | 34,0 mm | 26,0 mm | GDK110-9-18Z/2.2-4.4 (2,2 kW · 18.000 rpm · Agua) |
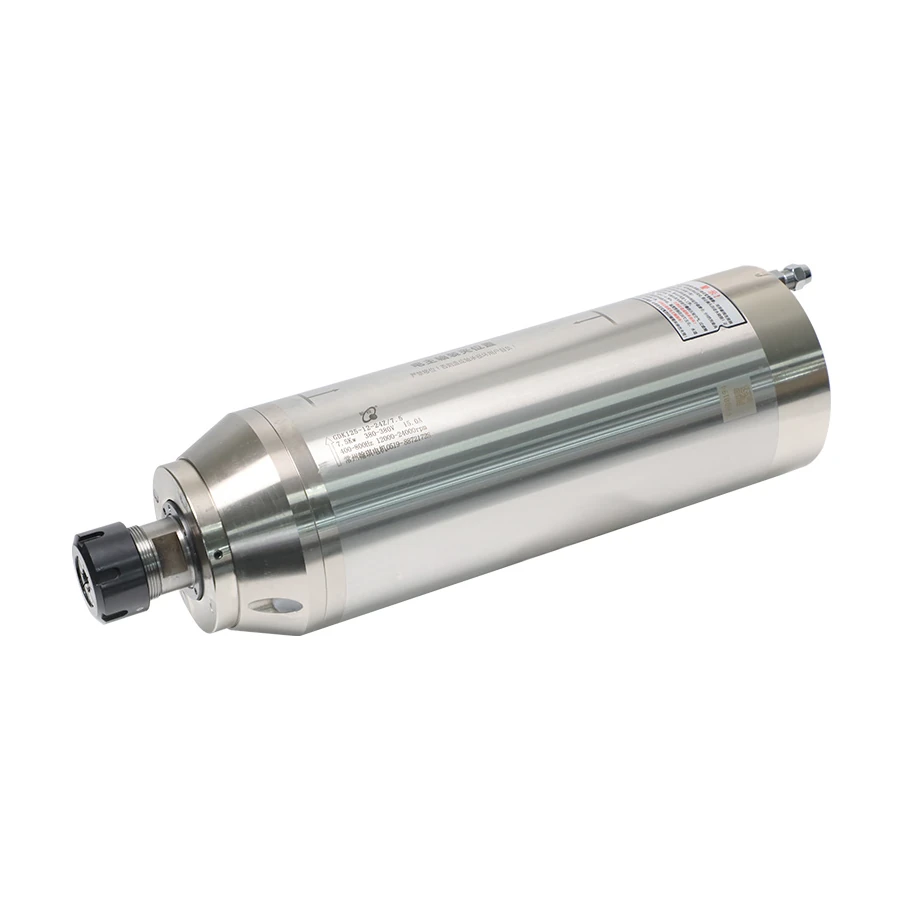
| ER32 | 2,0 mm a 20,0 mm | 40,0 mm | 33,0 mm | GDK125-12-24Z/7.5 (7,5 kW · 24.000 rpm · Agua) |
3. ER11 para fresas finas, grabado de precisión y maquetas
La pinza ER11 destaca por su reducida inercia rotacional y mínimo volumen exterior, lo que permite trabajar a velocidades de 24.000 rpm a 30.000 rpm sin desequilibrios dinámicos.
Es la elección técnica idónea para mecanizado de circuitos impresos (PCB), troquelado fino en acrílico y grabado de rótulos con fresas piramidales o brocas de centrado de 3,175 mm (1/8”) y 4 mm.
Tenga en cuenta que ciertos modelos compactos de HQD (como el GDZ-18-2) especifican la variante ER11B, que requiere tuercas y pinzas conformes a dicho sufijo. No sustituya silenciosamente una tuerca ER11B por una tuerca ER11 ordinaria sin comprobar el paso de rosca del eje.
4. ER16 cuando los mangos de fresa superan los 7 milímetros
Cuando el trabajo requiere fresas más rígidas con mangos de 8 mm o 10 mm (3/8”), el sistema ER11 queda descartado mecánicamente.
El sistema ER16 permite montar mangos de hasta 10 mm manteniendo un cuerpo cilíndrico moderado de 80 mm de diámetro, como en el modelo GDZ-17B. Permite realizar pasadas de desbaste en maderas duras o mecanizar ranuras en aluminio sin las flexiones que sufren las fresas finas.
5. ER20: el estándar industrial para carpintería y panel compuesto
El sistema ER20 es la pinza más extendida en la industria de la madera y fabricación de armarios porque su capacidad máxima de 13 mm permite utilizar fresas profesionales con mango de 1/2 pulgada (12,7 mm).
Modelos emblemáticos de 2,2 kW como el GDZ-23, el GDF80-24Z/2.2B y el GDF46-18Z/2.2 incorporan morro ER20. Ofrece una rigidez excelente frente a esfuerzos radiales de corte y una amplia disponibilidad de tuercas de equilibrado de alta velocidad.
6. ER25 cuando la operación exige mangos de hasta 16 milímetros
El sistema ER25 extiende la capacidad de sujeción hasta mangos de 16 mm (5/8”), siendo la opción natural en fresadoras de estructura pesada que ejecutan desbastes profundos en plásticos técnicos o aleaciones no férricas.
Modelos como el GDK110-9-18Z/2.2-4.4 utilizan ER25 para soportar el elevado par torsional generado a revoluciones medias (9.000–18.000 rpm).
7. ER32 para herramientas de gran diámetro y fresado pesado continuo
Con una capacidad de hasta 20 mm (3/4”), el sistema ER32 está reservado a electromandrinos de gran potencia (a partir de 5,5 kW y 7,5 kW), como el GDK125-12-24Z/7.5.
Permite montar fresas helicoidales de desbaste de gran sección y cuchillas de ranurar anchas. Exige pares de apriete elevados en la tuerca (habitualmente entre 130 y 170 Nm) aplicados con llave dinamométrica para garantizar la retención segura de la fresa a 24.000 rpm.
8. Diferenciar estrictamente herramientas métricas frente a herramientas en pulgadas
Un error frecuente de taller consiste en forzar una fresa con mango en pulgadas en la pinza métrica de numeración más cercana. Una pinza elástica ER dispone de una tolerancia de colapso de 0,5 mm a 1,0 mm según norma, pero apretar una fresa de 6,35 mm (1/4”) en una pinza de 6,0 mm provoca que los pétalos cierren en ángulo, reduciendo el área de contacto a los extremos y disparando la excentricidad radial (runout):
| Mango en pulgadas | Equivalencia métrica exacta | Descripción correcta para el pedido de pinza |
|---|---|---|
| 1/8 pulgada | 3,175 mm | Pinza ER calibrada para 1/8” (o 3,175 mm) |
| 3/16 pulgada | 4,762 mm | Pinza ER calibrada para 3/16” |
| 1/4 pulgada | 6,350 mm | Pinza ER calibrada para 1/4” (o 6,35 mm) |
| 3/8 pulgada | 9,525 mm | Pinza ER calibrada para 3/8” |
| 1/2 pulgada | 12,700 mm | Pinza ER calibrada para 1/2” (o 12,7 mm) |
Adquiera siempre pinzas etiquetadas expresamente para la medida nominal del mango de sus fresas.
9. Procedimiento de ensamblaje, apriete y mantenimiento de la pinza
El montaje incorrecto de la pinza es la causa principal de descentramiento y rotura prematura de herramientas:
- Montaje previo en la tuerca: Inserte la pinza elástica en la tuerca inclinándola ligeramente hasta que la ranura de extracción encaje en el anillo excéntrico interno con un chasquido perceptible. Nunca introduzca primero la pinza en el cono del husillo.
- Inserción de la fresa: Introduzca el mango de la herramienta en la pinza cubriendo al menos dos tercios (2/3) de la longitud de la pinza. Nunca sujete la herramienta en el extremo de la punta.
- Apriete dinamométrico: Rosque la tuerca a mano sobre el husillo y apriétela con llave dinamométrica según el par recomendado por el fabricante (por ejemplo: ER11 aprox. 25–30 Nm; ER16 aprox. 50–60 Nm; ER20 aprox. 80–90 Nm). Evite golpear la llave o utilizar palancas alargadoras que deformen el cono del eje.
10. Traducir el catálogo de fresas de taller a cantidades de pinzas
Para organizar el aprovisionamiento de su fresadora, identifique cuántas herramientas operan habitualmente en su máquina y asigne pinzas dedicadas a cada diámetro recurrente, disponiendo de repuestos para desgastes o roturas.
11. Cuadro de especificación para pedido de pinzas y accesorios
| Operación / Herramienta | Diámetro real de vástago | Familia ER y medida nominal | Tipo de tuerca / Cono | Condición de velocidad admisible |
|---|---|---|---|---|
| Grabado y perfilado fino | 3,175 mm (1/8”) | ER11 - 1/8” (o 3,175 mm) | Tuerca ER11A / Cono GDZ-18 | Apta para 24.000–30.000 rpm |
| Ranurado y cajeado ligero | 6,0 mm métrico | ER16 - 6 mm | Tuerca ER16A / Cono GDZ-17B | Apta para 24.000 rpm |
| Desbaste de madera maciza | 12,7 mm (1/2”) | ER20 - 1/2” (12,7 mm) | Tuerca equilibrada ER20 | Apta para 24.000 rpm |
| Fresado pesado continuo | 16,0 mm métrico | ER25 - 16 mm | Tuerca ER25UM / Cono GDK110 | Apta para 18.000 rpm |
Preguntas frecuentes
P1: ¿Puedo montar una pinza ER20 en un husillo diseñado para pinzas ER11 o ER16?
Respuesta: No. El asiento cónico mecanizado en el interior del eje del electromandrino y la rosca exterior son fijos e inalterables. Un husillo fabricado con morro ER11 solo puede alojar pinzas y tuercas ER11; para utilizar pinzas ER20 es imprescindible adquirir un husillo con morro ER20.
P2: ¿Qué significa la letra que acompaña a la tuerca (por ejemplo, ER11A frente a ER11M)?
Respuesta: Identifica la geometría exterior de la tuerca: las tuercas tipo A presentan caras planas hexagonales para apriete con llave fija estándar; mientras que las tuercas tipo M (minituerca) son cilíndricas con hendiduras perimétricas para llave de ganchos o corona, ofreciendo menor diámetro exterior para reducir interferencias con la pieza.
P3: ¿Por qué vibra o deja marcas de acabado mi fresa aun con una pinza nueva?
Respuesta: Las causas habituales son: haber montado la pinza sin encajarla previamente en el anillo excéntrico de la tuerca, presencia de polvo o virutas atrapadas dentro del cono del husillo, haber apretado una fresa en pulgadas en una pinza métrica inadecuada, o haber sujetado la fresa con menos de dos tercios de la longitud de la pinza.
P4: ¿Cuál es la precisión de excentricidad radial (runout) de las pinzas ER estándar frente a las de ultraprecisión?
Respuesta: Las pinzas ER estándar industriales ofrecen habitualmente una excentricidad radial inferior a 0,015 mm medida a 3 veces el diámetro de la fresa. Las pinzas de alta precisión o ultraprecisión (grado UP) garantizan una excentricidad inferior a 0,005 mm o 0,003 mm, indispensables para herramientas de microfresado o altas revoluciones.
P5: ¿Requieren las pinzas elásticas algún mantenimiento periódico?
Respuesta: Sí. Deben limpiarse con un paño seco o desengrasante tras cada jornada para eliminar restos de resina o polvo. Aplique una ligera capa de aceite anticorrosivo si van a permanecer almacenadas. Deseche cualquier pinza que presente marcas de rayado interior, deformación permanente o corrosión, ya que transferirá la excentricidad al husillo.
Guías relacionadas
- Guía de selección de potencia de husillo: 0,8 kW a 2,2 kW
- Comparativa entre las cuatro series de husillos HQD
- Modelo GDZ-23 con pinza ER20
- Modelo GDK110 con pinza ER25