Points clés
- Partir de la pièce et de la fraise : Déterminez d’abord le diamètre de queue d’outil, la profondeur de passe et la vitesse d’avance avant de fixer une puissance brute en kilowatts.
- Distinguer vitesse nominale et vitesse maximale : Une électrobroche atteignant 24 000 tr/min en pointe peut délivrer sa puissance nominale à 12 000, 18 000 ou 24 000 tr/min selon sa courbe de couple.
- Vérifier l’embase mécanique et les arrivées arrière : Un code de modèle partagé ne garantit pas que les perçages de fixation (sur semelle ou par collier) ni les raccords arrière soient identiques.
1. Définir le point de départ : machine neuve, rétrofit ou remplacement direct
Sur une machine CNC en cours de conception, l’électrobroche s’inscrit au sein d’une chaîne cinématique globale. Évaluez d’abord le matériau, la vitesse d’avance et le débit de copeaux souhaité avant d’arrêter le modèle de moteur et de calculer la rigidité du portique.
Lors d’un rétrofit (mise à niveau), identifiez précisément le goulot d’étranglement : si une fraise de fort diamètre ne peut être montée, le problème réside dans la capacité de la pince (ex. passage de ER11 à ER20) ; si le moteur cale lors d’une passe profonde, le facteur limitant est le couple à mi-régime ou le courant disponible au variateur VFD.
En cas de remplacement pour avarie, documentez l’installation existante en photographiant la plaque signalétique, le collier support, le nez de broche et les connecteurs électriques et hydrauliques.
2. Décrire la pièce et le cycle de travail réel
Spécifiez la nuance exacte du matériau (bois massif, MDF, acrylique, aluminium 6061-T6), les dimensions de passe et le type d’usinage (détourage, surfaçage, perçage, gravure). Évaluez le cycle complet : nombre de fraises par pièce, temps d’usinage continu et pourcentage du temps sous pleine charge.
| Paramètre d’usinage | Exemple de relevé technique utile | Impact direct sur la sélection |
|---|---|---|
| Matériau et épaisseur | Panneau MDF 18 mm ou tôle d’aluminium 5 mm | Détermine le diamètre de fraise et la rigidité requise. |
| Outil récurrent | Fraise hélicoïdale Ø12 mm ou fraise à compression Ø6 mm | Impose la taille minimale de pince (ER20, ER25 ou cône ISO30). |
| Vitesse d’avance | 18 000 tr/min à 8 m/min d’avance | Exige de vérifier le couple disponible à 18 000 tr/min sur courbe. |
| Cycle sous charge | 45 min d’usinage continu par pièce | Impose de vérifier le régime continu S1 face au régime S6. |
| Environnement | Atelier bois à forte poussière ou carénage fermé | Oriente le choix entre air forcé et liquide en circuit fermé. |
Consultez notre guide d’usinage du bois et notre guide de fraisage de l’aluminium pour les paramètres détaillés.
3. Sélectionner l’interface d’outil selon l’outillage utilisé
Distinguez impérativement le diamètre de coupe du diamètre de queue de l’outil. La queue s’insère dans la pince de serrage élastique (ER) ou dans le cône porte-outil. Sur les broches à changement automatique (ATC), différenciez l’attachement au nez de broche (ISO30, BT30) du serrage interne de l’outil. Une puissance identique n’implique pas le même attachement : les modèles GDZ-18 et GDZ-17B délivrent tous deux 1,5 kW, mais le premier est en ER11 (max Ø7 mm) et le second en ER16 (max Ø10 mm).
4. Justifier le choix entre changement automatique (ATC) et manuel
Le changement manuel par pince ER est robuste, économique et fiable pour des productions utilisant une seule fraise par cycle ou lorsque les changements sont peu fréquents.
Passer à l’ATC transforme le cahier des charges : il exige un réseau d’air comprimé sec et déshuilé (6 à 8 bar), des électrovannes d’éjection, des capteurs inductifs raccordés à l’automate PLC, un magasin d’outils et une course suffisante sur l’axe Z pour dégager les fourches.
5. Mettre en adéquation vitesse de travail et courbe de couple
Déterminez la vitesse de rotation requise par la fraise et la matière, puis contrôlez la puissance et le couple délivrés par l’électrobroche à cette vitesse sur sa courbe officielle. Une broche GDK100-12-24Z/2.2-4.4 est étiquetée 2,2 kW en base, mais sa courbe atteint 4,4 kW en régime S6-20% sous TA20°C : considérer cette valeur supérieure comme un régime continu S1 provoquerait des surchauffes en production série.
6. Contrôler l’encombrement mécanique et le porte-à-faux du nez
Le diamètre extérieur du carter n’est qu’une dimension parmi d’autres. Vérifiez la longueur utile de la zone de serrage autorisée, le porte-à-faux du nez par rapport au collier et l’espace supérieur pour les connecteurs et flexibles.
| Modèle candidat HQD | Spécifications vérifiées | Pince et Refroidissement | Particularité mécanique clé |
|---|---|---|---|
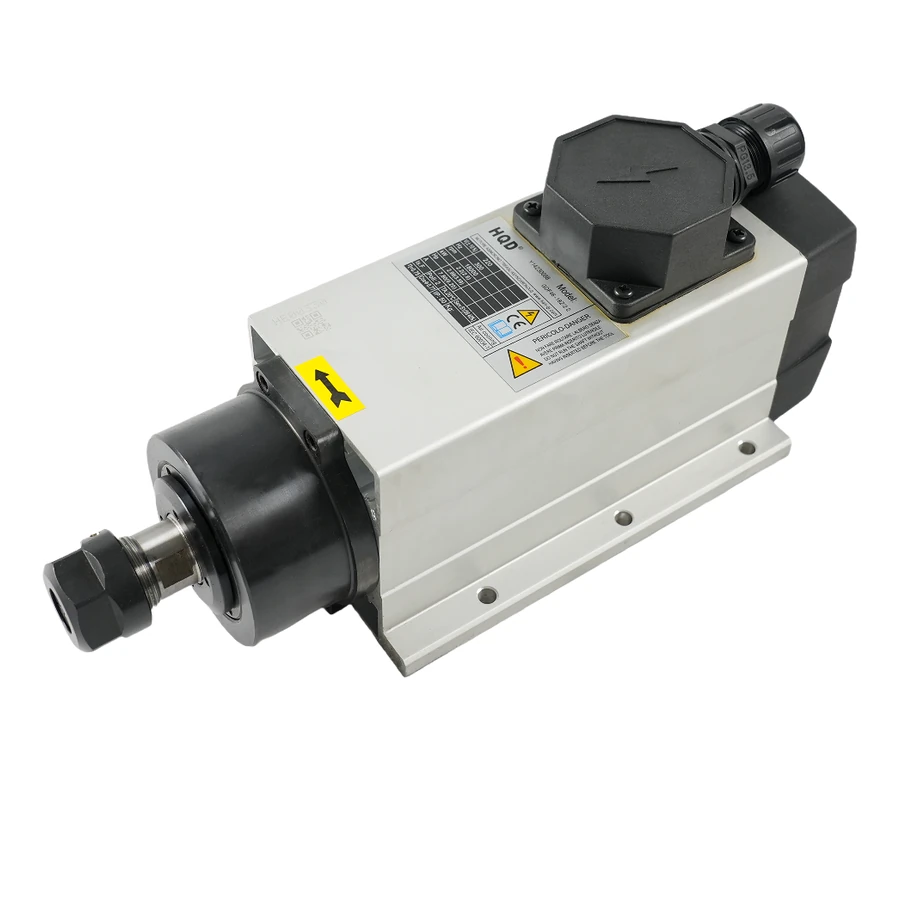
| GDF46-18Z/2.2 Base Mount | 2,2 kW ; 18 000 tr/min ; 300 Hz | ER20 ; Air forcé | Semelle plane avec 4 perçages taraudés ; 288,5 mm longueur |
| GDF46-18Z/2.2 Housing Mount | 2,2 kW ; 18 000 tr/min ; 300 Hz | ER20 ; Air forcé | Serrage par collier cylindrique enveloppant |
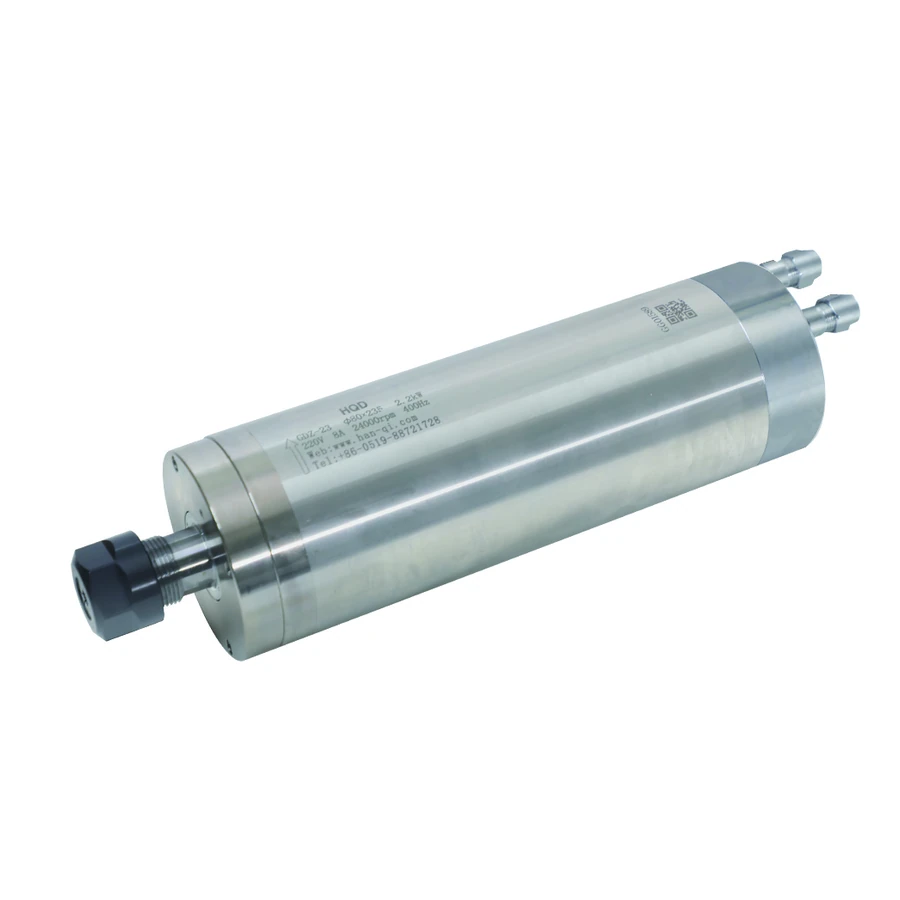
| GDZ-23 | 2,2 kW ; 24 000 tr/min ; 400 Hz | ER20 ; Eau (liquide) | Corps cylindrique Ø80 mm ; zone de serrage 120 mm |
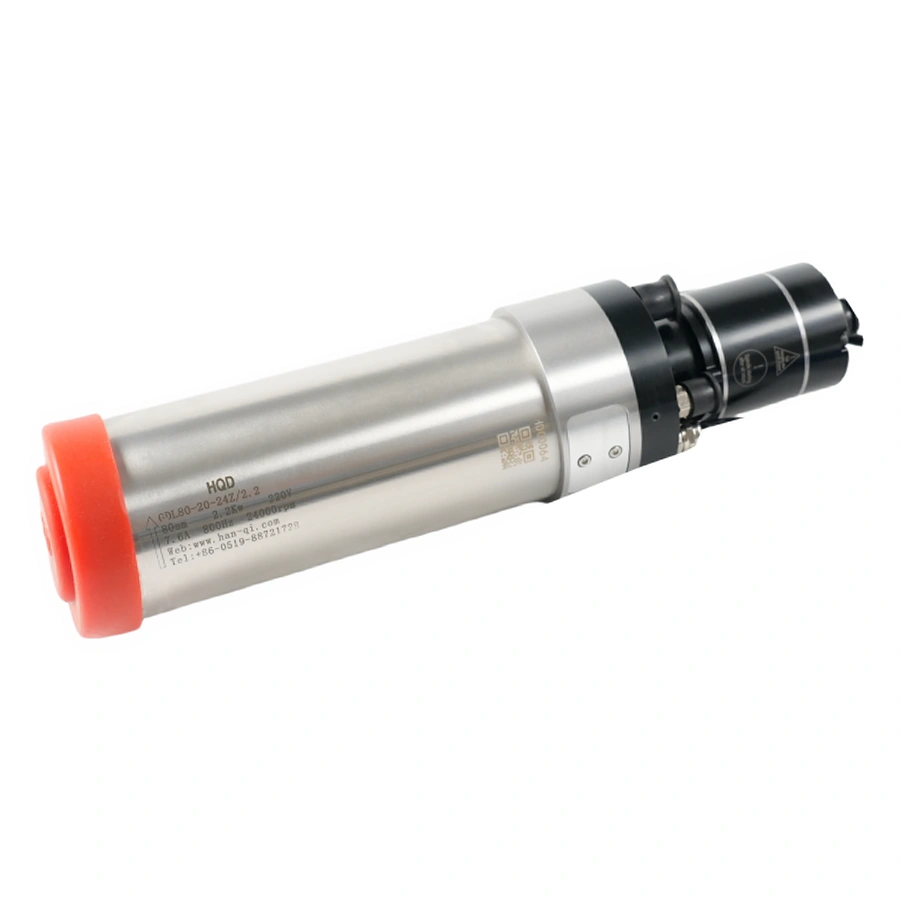
| GDL70-24Z/9.0 Nez long | 9,0 kW (S6-60%) ; 24 000 tr/min | ISO30 ATC ; Air forcé | Longueur totale 551 mm ; vérifier course axe Z |
7. Ajuster le variateur VFD et séparer les alimentations auxiliaires
Sélectionnez le bobinage statorique et maintenez associés la tension et le courant nominal (ex. 220 V / 19 A ou 380 V / 11 A sur GDL120). Séparez rigoureusement les fonctions auxiliaires (ventilateur 24 V CC, capteurs inductifs) de la puissance moteur. Consultez notre guide variateur VFD.
8. Implanter un système de refroidissement adapté à l’atelier
L’air forcé nécessite un flux d’aspiration et de refoulement dégagé. Le refroidissement par eau réclame un groupe froid étanche avec liquide traité contre la corrosion et les algues. Intégrez le rayon de courbure des flexibles dans la chaîne porte-câbles du portique.
9. Trois scénarios d’application industrielle
- Centre d’usinage neuf avec magasin ATC : Fraiseuse pour panneaux bois et composites. Outils de 3 à 12 mm avec changements fréquents : choix optimal GDL70-24Z/9.0 ISO30 ou GDL40.5 ISO20.
- Rétrofit pour monter des fraises de plus fort diamètre : Broche manuelle 0,8 kW ER11 limitée à 7 mm. Passage à 1,5 kW ou 2,2 kW en ER16 ou ER20 (GDF80-24Z/2.2B ou GDZ-23) avec collier adapté à 80 mm.
- Remplacement à référence ambiguë GDF46-18Z/2.2 : La plaque indique GDF46-18Z/2.2. L’inspection visuelle montre une fixation par semelle : commander impérativement la version Base Mount et exclure la Housing Mount.
10. Formaliser une liste de présélection claire
Classez les options en : candidat prioritaire (conforme sur tous les plans), candidat sous condition (exige de modifier le collier ou le groupe froid), et candidat écarté (encombrement excessif en Z ou fréquence hors plage VFD).
11. Comparer l’étendue réelle de fourniture du devis
Vérifiez ce qui est compris : cônes porte-outils et tirants certifiés, pinces élastiques ER aux cotes métriques ou pouces, écrous équilibrés et clés, variateur VFD pré-paramétré et plans 2D/3D cotés.
12. Valider la réception technique
À réception : contrôle visuel des emballages, rotation manuelle des roulements sans point dur, mesure du faux-rond radial au comparateur sur cône (< 0,003 mm) et test d’isolement diélectrique.
Questions fréquentes
Q1 : Quel critère choisir en premier : la puissance en kW ou la pince porte-outil ?
Réponse : Choisissez d’abord l’attachement d’outil (pince ER ou cône ISO/BT) d’après les diamètres de queue de fraise nécessaires. La pince détermine les fraises admissibles ; on calcule ensuite la puissance et le couple pour les entraîner à l’avance requise.
Q2 : Une même référence HQD peut-elle correspondre à des fixations totalement différentes ?
Réponse : Oui. L’exemple type est la GDF46-18Z/2.2, produite sur semelle fraisée (« Base Mount ») ou en carcasse cylindrique (« Housing Mount ») sous une même désignation. Vérifiez toujours le plan d’encombrement coté.
Q3 : Une vitesse maximale de 24 000 tr/min garantit-elle la puissance nominale à cette vitesse ?
Réponse : Pas systématiquement. La vitesse maximale est la limite mécanique des roulements. Certaines broches délivrent leur puissance nominale à 12 000 ou 18 000 tr/min et conservent une puissance constante jusqu’à 24 000 tr/min ; d’autres l’atteignent uniquement à 24 000 tr/min. Confrontez la courbe U/f officielle.
Q4 : Monter une broche ATC transforme-t-il automatiquement la machine en centre d’usinage ?
Réponse : Non. La broche effectue le décrabotage mécanique, mais la machine doit disposer d’air comprimé filtré (6 à 8 bar), d’électrovannes, de capteurs de sécurité reliés au PLC, d’un magasin d’outils et d’une macro M6 programmée.
Q5 : Peut-on identifier le refroidissement d’une broche uniquement sur photo ?
Réponse : Non. Un carter cylindrique de Ø80 mm peut être refroidi par air avec ventilateur arrière (GDF80) ou par eau avec raccords supérieurs (GDZ-23). Vérifiez la référence et les orifices réels.
Q6 : Quels éléments rendent une demande de devis techniquement complète ?
Réponse : Désignation alphanumérique intégrale avec suffixes de montage, bobinage retenu (220 V ou 380 V), type de pince ou cône, quantité, matière usinée et pays/code postal de livraison.