Points clés
- Importance du couple à mi-régime : Les fraises carbure pour aluminium exigent du couple entre 10 000 et 15 000 tr/min pour conserver une section de copeau saine sans faire caler la broche.
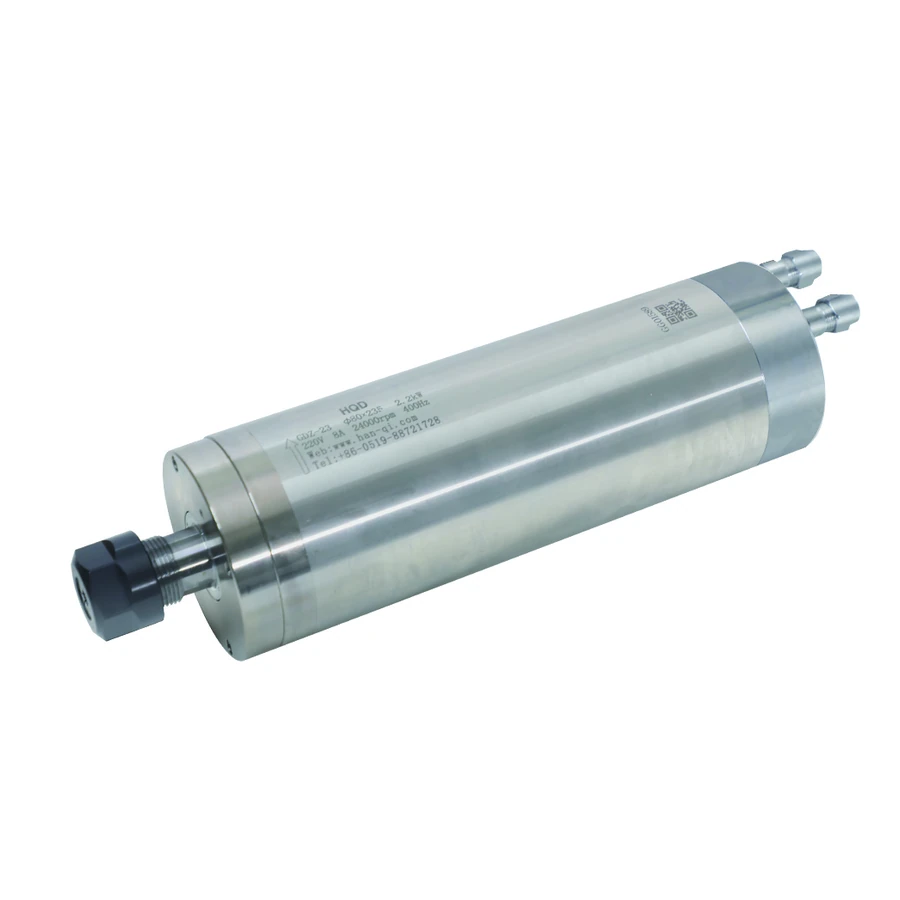
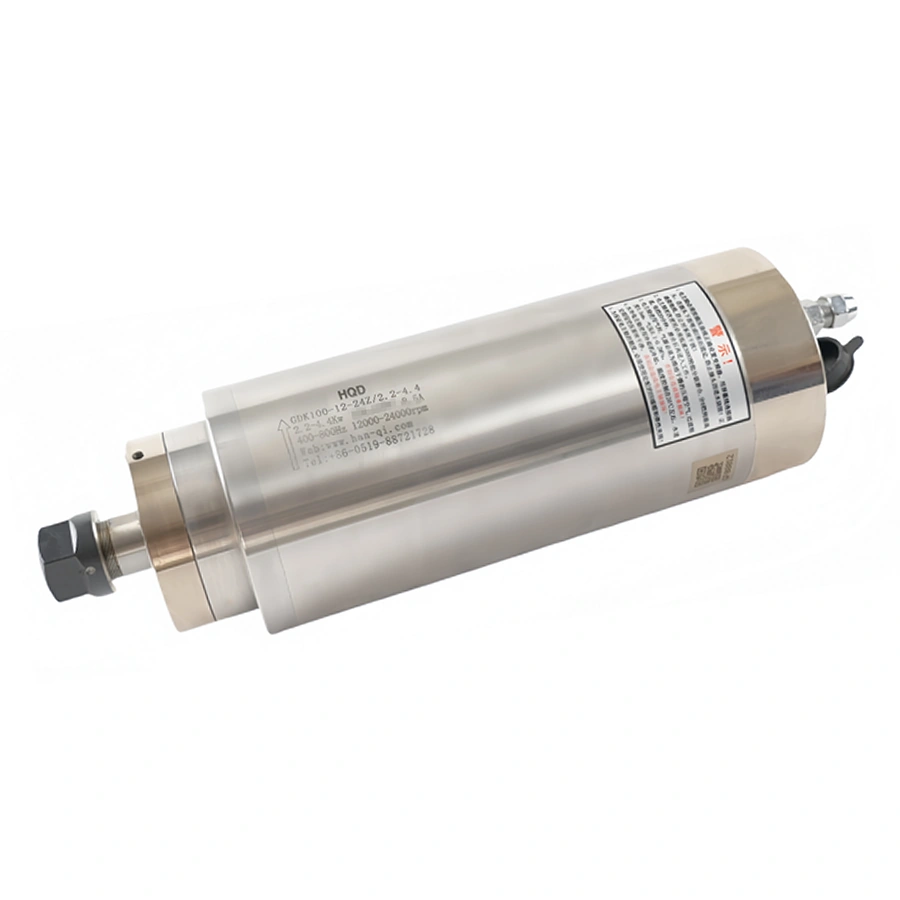
- Refroidissement liquide indispensable : Privilégiez les broches refroidies par eau (séries GDZ et GDK) ou les modèles lourds BT30/BT40 pour maintenir la stabilité thermique des roulements.
- Micro-pulvérisation (MQL) : L’application d’un micro-brouillard d’alcool ou d’huile végétale sur l’outil évite l’arête rapportée sans inonder la machine.
1. Spécificités de coupe des alliages d’aluminium
L’aluminium a tendance à coller sur les tranchants si la température de coupe s’élève. Il réclame des fraises à goujures polies miroir et une évacuation fluide des copeaux.
2. Pourquoi la puissance maximale à 24 000 tr/min est trompeuse pour l’aluminium
À 24 000 tr/min, la vitesse de coupe avec une fraise de Ø10 ou Ø12 mm excède souvent les vitesses recommandées pour l’aluminium et génère de la chaleur. Le travail s’effectue généralement entre 12 000 et 18 000 tr/min : c’est le couple disponible à ces vitesses qui détermine la faisabilité de la passe.
3. Séries HQD recommandées : GDK et GDZ à forte puissance
La série GDK (ex. GDK100-12-24Z/2.2-4.4 ou GDK110-9-18Z) est particulièrement adaptée grâce à ses courbes optimisées pour le couple à mi-vitesse.
4. Attachements cônes lourds : l’avantage des cônes BT30 et BT40
Pour le surfaçage ou le détourage de fortes épaisseurs, la rigidité de la collerette d’un cône BT30 (modèle GDL120) ou BT40 (modèle GDL125) surpasse celle des petits attachements.
5. Système de lubrification par micro-pulvérisation (MQL)
Installez une buse de micro-pulvérisation air/huile dirigée précisément sur le tranchant de la fraise pour refroidir l’arête et chasser le copeau.
6. Tableau comparatif des paramètres d’usinage de l’aluminium
| Type de travail aluminium | Outil recommandé | Vitesse broche | Vitesse d’avance | Lubrification | Modèle HQD adapté |
|---|---|---|---|---|---|
| Détourage tôle 5083 4 mm | 1 dent carbure polie Ø6 mm | 18 000 tr/min | 2,5 à 4 m/min | Micro-brouillard | GDZ-23 2,2 kW |
| Profilé extrudé 6060 | 2 dents hélicoïdale Ø8 mm | 15 000 tr/min | 3 à 5 m/min | Micro-brouillard | GDK100-12-24Z |
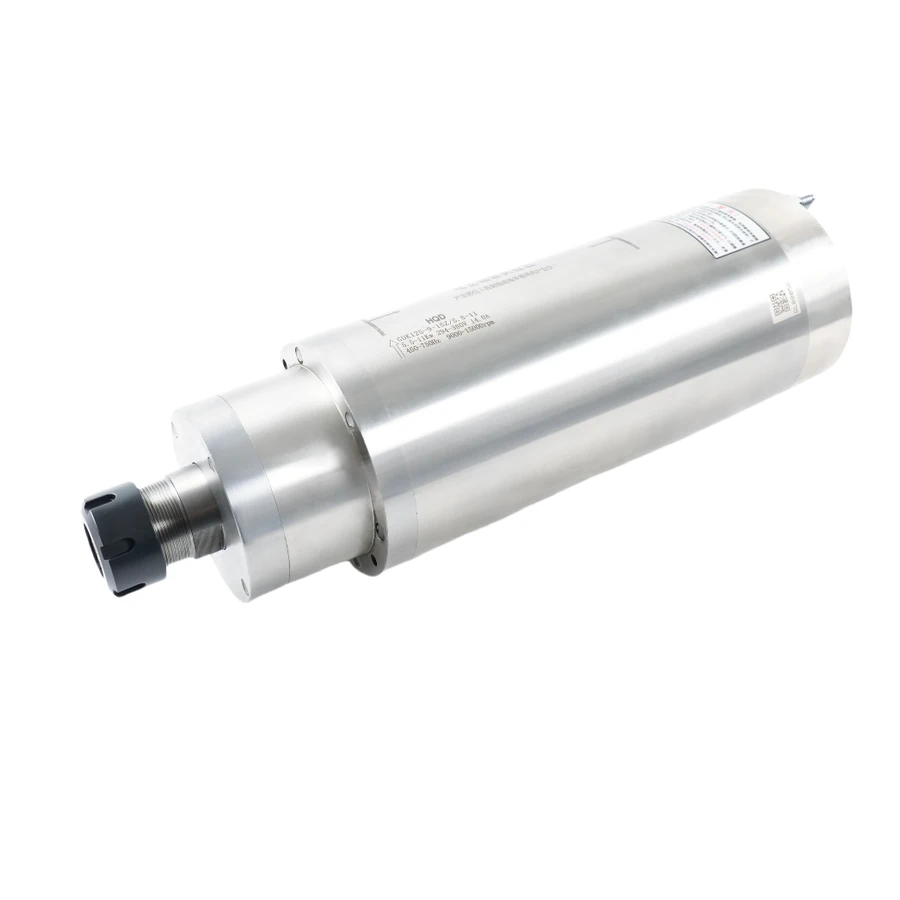
| Surfaçage bloc 6061 | Fraise à surfacer Ø25 mm | 10 000 à 12 000 tr/min | 1,5 à 2,5 m/min | Micro-brouillard | GDK125-12-24Z/7.5 |
| Production pièces série ATC | Fraises étagées ISO30 | 16 000 tr/min | 4 à 7 m/min | Arrosage ou MQL | GDL120-30-24Z/5.5 BT30 |
7. Prévention du broutage et choix des roulements
Les roulements en céramique préchargés classe P4 minimisent la déformation sous effort radial et garantissent un état de surface sans facettes.
8. Choix de la denture des fraises (1 dent vs 2 dents)
Privilégiez les fraises à 1 dent (mono-dent) sur les machines à portique léger : elles offrent un dégagement de copeau maximal et empêchent l’engorgement.
9. Évacuation des copeaux et propreté du nez de broche
Les copeaux d’aluminium chauds ne doivent pas s’accumuler autour des joints du nez de broche. Activez le soufflage d’étanchéité frontale sous air.
10. Synthèse d’ingénierie avant investissement
Pour une machine dédiée à l’aluminium : privilégiez une broche refroidie par eau, d’au moins 2,2 kW (idéalement 3,2 kW à 5,5 kW), avec pince ER20 minimum ou cône BT30.
Questions fréquentes
Q1 : Peut-on usiner de l’aluminium à sec sans lubrification ?
Réponse : C’est très risqué. Sans lubrification, l’aluminium s’échauffe et fond littéralement sur le tranchant de la fraise (phénomène de collage/arête rapportée), entraînant la casse immédiate de l’outil.
Q2 : Pourquoi une broche de défonceuse bois classique peine-t-elle sur l’aluminium ?
Réponse : Parce qu’une broche à bois standard développe sa puissance à 18 000–24 000 tr/min. Lorsqu’on réduit sa vitesse à 10 000 tr/min pour l’aluminium, son couple disponible chute drastiquement, sauf sur les modèles optimisés comme la série GDK.
Q3 : Faut-il choisir une fraise à 1, 2 ou 3 dents pour l’aluminium ?
Réponse : Sur les défonceuses CNC, les fraises à 1 dent (monodent) à goujure polie sont de loin les plus performantes : elles permettent une excellente évacuation du copeau et limitent l’échauffement.
Q4 : Quelle est l’importance du faux-rond radial pour l’aluminium ?
Réponse : Elle est capitale. Un faux-rond supérieur à 0,005 mm surcharge alternativement les tranchants, provoquant des états de surface striés et une usure prématurée des arêtes carbure.
Q5 : La série GDF refroidie par air convient-elle pour l’aluminium ?
Réponse : Pour de la découpe occasionnelle de tôles minces en passes légères, oui. Pour du surfaçage ou du travail continu, une broche refroidie par eau (séries GDZ ou GDK) est nettement recommandée pour la stabilité thermique.