Technische Kernpunkte
- Vom Werkstück und Fräser ausgehen: Bestimmen Sie zuerst Werkzeugschaftdurchmesser, Zustelltiefe und Vorschubgeschwindigkeit, bevor Sie eine reine kW-Zahl festlegen.
- Nenndrehzahl von Maximaldrehzahl unterscheiden: Eine Spindel mit 24.000 U/min Maximaldrehzahl kann ihre Nennleistung je nach Kennlinie bei 12.000, 18.000 oder 24.000 U/min abgeben.
- Montagefläche und rückseitige Freigänge prüfen: Ein geteilter Modellcode garantiert nicht, dass Anschraubmaße (Fuß oder Schelle) oder rückseitige Anschlüsse identisch sind.
Technische Auslegung
1. Ausgangssituation bestimmen: Neumaschine, Upgrade oder 1:1-Ersatz
Bei einer Neukonstruktion ist die Motorspindel Teil der kinematischen Gesamtarchitektur. Bewerten Sie zuerst Material, Vorschub und Zerspanvolumen, bevor Sie Portalsteifigkeit und Motorleistung festlegen.
Bei einem Upgrade (Retrofit) identifizieren Sie den bisherigen Engpass: Können Werkzeuge mit größerem Schaft nicht gespannt werden, liegt die Grenze an der Spannzangengröße (z. B. Wechsel von ER11 auf ER20). Blockiert der Motor bei tieferen Zustellungen, fehlt Drehmoment im mittleren Drehzahlbereich oder Umrichterstrom.
Beim 1:1-Ersatz dokumentieren Sie die vorhandene Installation lückenlos: Typenschild, Halteschelle, Nasenvorstand sowie elektrische und pneumatische Steckverbinder.
2. Werkstoff und Lastzyklus präzise beschreiben
Erfassen Sie die spezifische Materialgüte (Massivholz, MDF, Acryl, Aluminium 6061-T6), Frästiefe und Bearbeitungsart. Ermitteln Sie die Einschaltdauer: Wie lange läuft die Spindel unter Volllast, und welche Taktzeiten sind vorgesehen?
| Zerspanungsparameter | Praxisbeispiel | Direkte Auswirkung auf Spindelauslegung |
|---|---|---|
| Werkstoff & Stärke | 18 mm MDF-Platte oder 5 mm Aluminiumblech | Bestimmt Fräserdurchmesser und Portalsteifigkeit |
| Typisches Fräswerkzeug | Ø12 mm Spiralnutfräser oder Ø6 mm Schruppfräser | Gibt Mindestspannzangengröße vor (ER20, ER25 oder ISO30) |
| Vorschubgeschwindigkeit | 18.000 U/min bei 8 m/min Vorschub | Erfordert Prüfung des verfügbaren Drehmoments bei 18.000 U/min |
| Einschaltdauer | 45 min Dauerschnitt pro Werkstück | Verlangt S1-Dauerleistung statt kurzzeitigem S6-Betrieb |
| Werkstattumgebung | Staubige Holzwerkstatt oder geschlossene Kabine | Beeinflusst Wahl zwischen Luftkühlung und Flüssigkeitskühlung |
Lesen Sie unseren Leitfaden zur Holzbearbeitung und unseren Leitfaden zum Aluminiumfräsen für detaillierte Zerspanungswerte.
3. Werkzeugaufnahme passend zum Fräsersortiment wählen
Unterscheiden Sie strikt zwischen Fräser-Schneidendurchmesser und Schaftdurchmesser. Der Schaft wird in der ER-Spannzange oder im Steilkegel aufgenommen. Bei Spindeln mit automatischem Werkzeugwechsel (ATC) trennen Sie die Spindelnasenschnittstelle (ISO30, BT30) vom Fräserspannsystem. Gleiche Nennleistung bedeutet nicht gleiche Werkzeugaufnahme: GDZ-18 und GDZ-17B leisten beide 1,5 kW, nutzen jedoch ER11 (max. Ø7 mm) bzw. ER16 (max. Ø10 mm).
4. Automatischen Werkzeugwechsel (ATC) gegenüber manuellem Wechsel abwägen
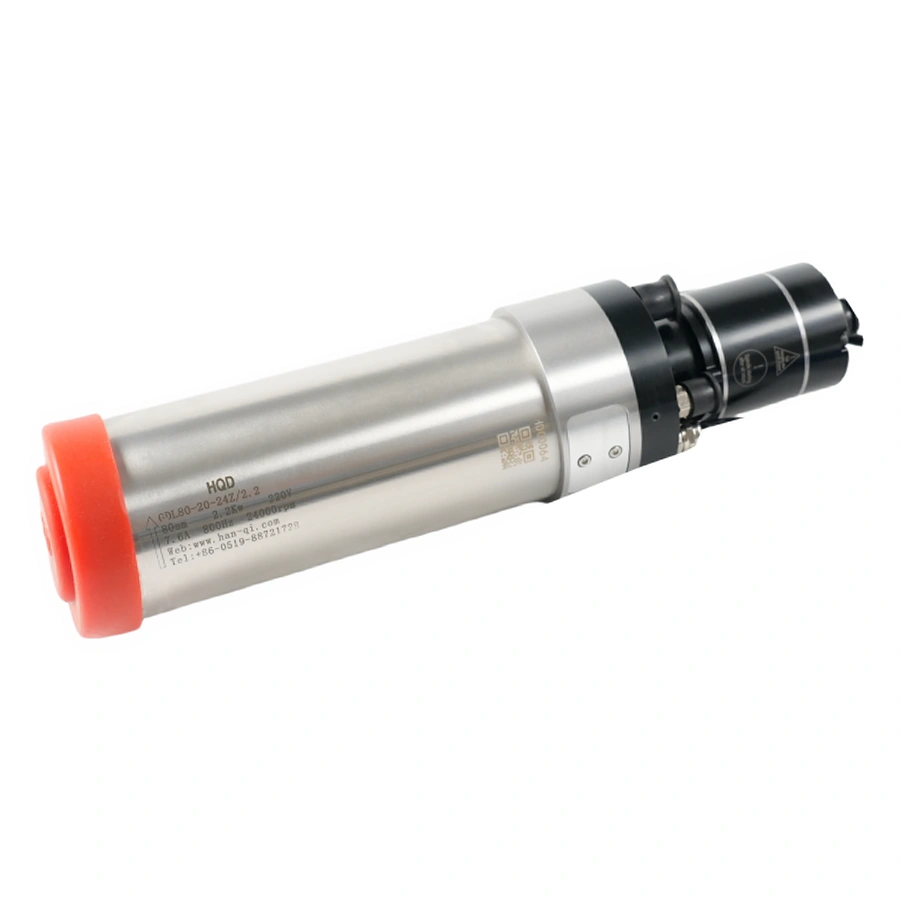
Der manuelle Werkzeugwechsel über ER-Spannzangen ist wirtschaftlich und zuverlässig bei Fertigungen mit wenigen Fräserwechseln. Erfordert ein Werkstück jedoch Schruppen, Schlichten, Bohren und Anfasen, amortisiert sich eine ATC-Motorspindel durch drastisch reduzierte Rüstzeiten.
5. Drehzahlbereich und Drehmomentverlauf analysieren
Prüfen Sie die Drehmomentkennlinie: Motorspindeln mit Nennpunkt bei 24.000 U/min verlieren bei 6.000 U/min erheblich an Drehmoment. Für spanintensive Arbeiten bei mittleren Drehzahlen sind Spindeln der Serie GDK mit speziellen Kennlinienverläufen die bevorzugte Wahl.
6. Kühlkonzept: Luft- vs. Wasserkühlung
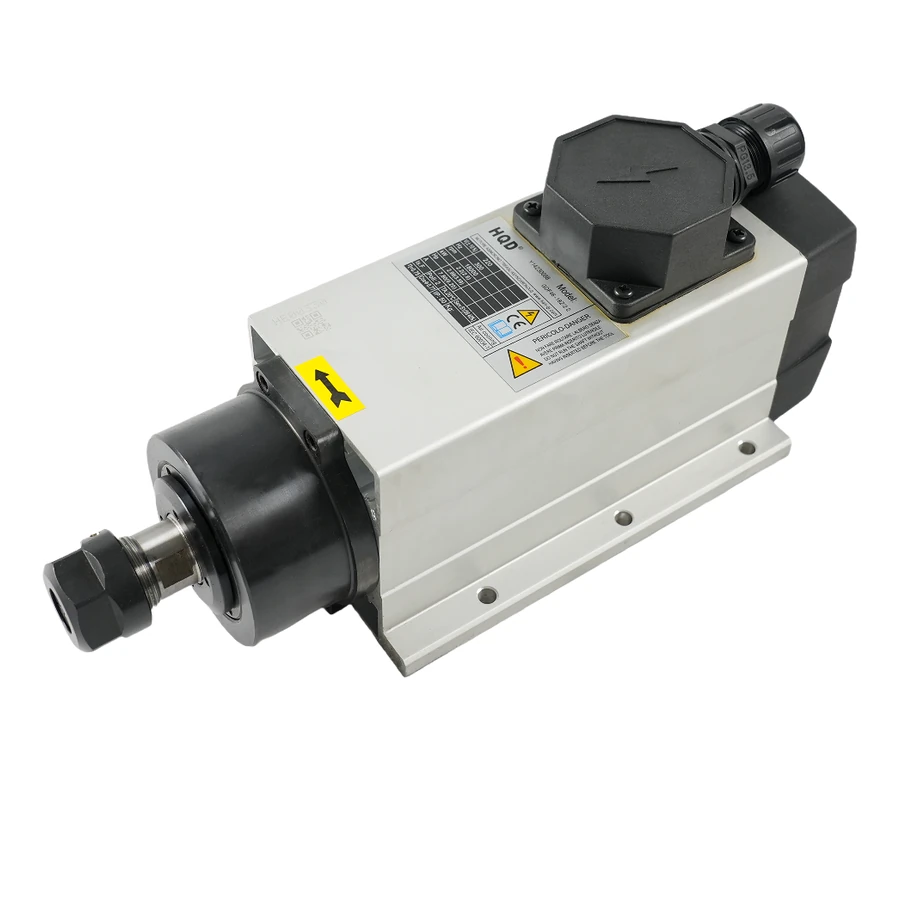
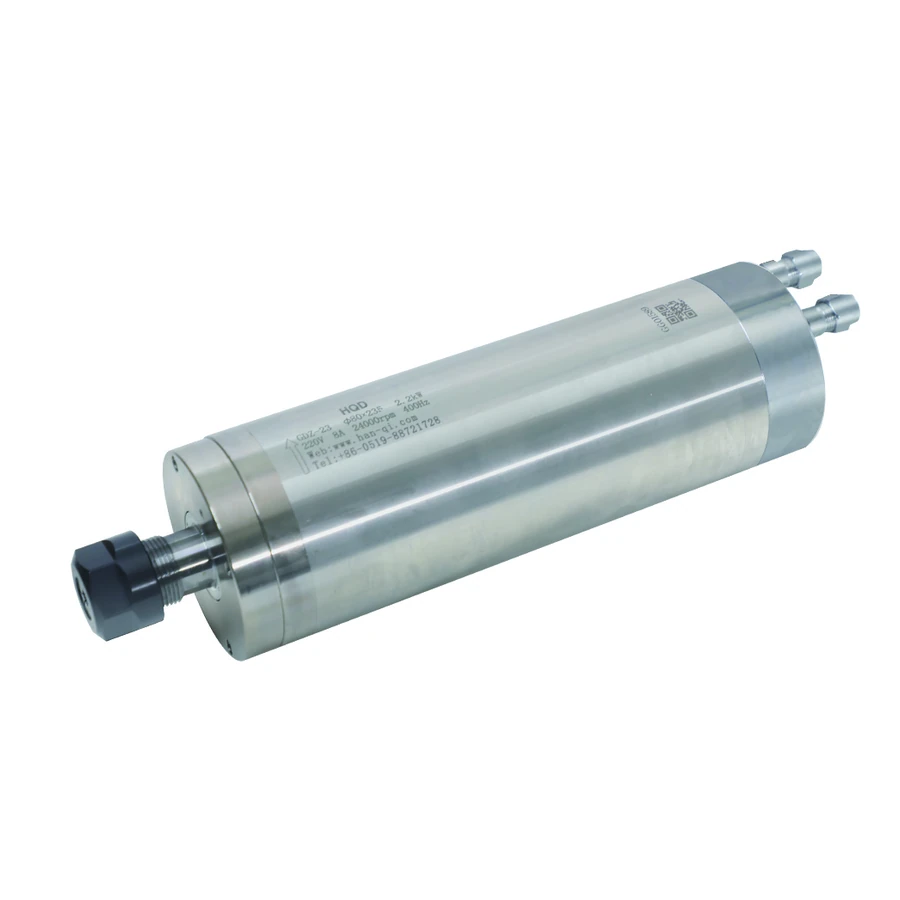
Luftgekühlte Spindeln (Serie GDF, GDL40.5, GDL70) benötigen keinen externen Flüssigkeitskreislauf, fordern aber ungehinderten Luftstrom und Schutz vor Späneansaugung. Wassergekühlte Spindeln (Serie GDZ, GDK, GDL-B) arbeiten leiser und thermisch stabiler, benötigen jedoch ein geschlossenes Kühlaggregat mit Überwachung.
7. Frequenzumrichter (VFD) und elektrische Anschlusswerte
Motorspindeln müssen über einen passenden VFD gespeist werden. Stimmen Sie Nennspannung (220 V oder 380 V), Grundfrequenz (300 Hz, 400 Hz oder 800 Hz) und Nennstrom mit den Parametern des Umrichters ab.
8. Mechanische Montage: Fußbefestigung vs. Gehäuseschelle
GDF46-Modelle nutzen eine gefräste Fußfläche zur Direktverschraubung auf dem Z-Schlitten. Zylindrische Spindeln (GDZ, GDK, GDF65/80) werden in präzise geschliffenen Spindelschellen geklemmt. Spannen Sie ausschließlich im vorgegebenen Klemmbereich.
9. Z-Achsen-Freigang und Zusatzbaugruppen
Berücksichtigen Sie neben dem Gehäusedurchmesser die Gesamtlänge, den Nasenvorstand und den Bauraum für rückseitige Kabel- und Schlauchabgänge.
10. Sensorik und Zerspanungssicherheit
Bei ATC-Spindeln sichern induktive Näherungsschalter die Zustände „Werkzeug gespannt“, „Werkzeug gelöst“ und „Kolben eingefahren“ ab. Sperrluft schützt die Spindellagerung vor abrasivem Staub.
11. Wirtschaftlichkeit und Beschaffungskriterien
Kalkulieren Sie Gesamtbetriebskosten inklusive Werkzeughalter, Spannzangen, Kühlaggregat und Frequenzumrichter.
12. Checkliste für die Angebotsanfrage
Übermitteln Sie Modell, Wicklung, Einsatzzweck, Stückzahl und Lieferort für ein verbindliches Angebot.
Häufig gestellte Fragen
Q1: Welcher Unterschied besteht zwischen Fräser-Schneidendurchmesser und Schaftdurchmesser?
Antwort: Der Schaftdurchmesser bestimmt die erforderliche ER-Spannzangengröße. Ein Fräser mit Ø30 mm Schneide kann einen Ø12-mm-Schaft besitzen und somit in einer ER20-Spannzange gespannt werden.
Q2: Kann eine 24.000-U/min-Spindel auch bei 6.000 U/min für Aluminium genutzt werden?
Antwort: Nur mit deutlicher Leistungsminderung. Bei Standard-Hochfrequenzspindeln sinkt die Leistung proportional zur Drehzahl. Prüfen Sie für solche Aufgaben Spindeln mit spezieller Drehmomentauslegung wie die GDK-Serie.
Q3: Ist ein Frequenzumrichter bei jeder HQD-Spindel zwingend nötig?
Antwort: Ja. Ein Direktanschluss an 50/60 Hz Netzstrom zerstört die Wicklung sofort.
Q4: Wie erkenne ich, ob meine Maschine eine Fuß- oder Gehäusespindel benötigt?
Antwort: Prüfen Sie Ihren Z-Schlitten: Besitzt er eine plane Anschraubplatte mit Gewinden, passt eine Base-Mount-Spindel (z. B. GDF46). Besitzt er eine zylindrische Aufnahmebohrung, benötigen Sie eine Gehäusespindel.
Q5: Welche Genauigkeit erreichen HQD-Motorspindeln?
Antwort: Die Rundlaufgenauigkeit am Innenkegel liegt standardmäßig unter 0,003 mm (< 3 µm).
Q6: Welche Schutzmaßnahmen verhindern Lagerschäden?
Antwort: Vermeiden von Klemmen außerhalb der markierten Zone, korrekter Sperrluftdruck, Einhaltung der Kühlmitteltemperatur über dem Taupunkt und Auswuchten der Werkzeuge.