Puntos clave
Conclusiones clave (Aspectos esenciales):
- Partir de la pieza y la fresa: Defina primero el diámetro del mango de corte, la profundidad de pasada y la velocidad de avance requerida antes de fijar una potencia en kilovatios.
- Distinguir el punto de trabajo nominal de la velocidad máxima: Un husillo de 24.000 rpm de velocidad máxima puede entregar su potencia nominal a 12.000, 18.000 o 24.000 rpm con curvas de par muy distintas.
- Verificar la fijación mecánica y acometidas: Coincidir en el código del modelo no garantiza que el sistema de fijación (base o carcasa) ni las tomas traseras sean idénticas.
1. Definir el punto de partida: máquina nueva, modernización o sustitución directa
En una máquina de nueva construcción, el electromandrino es un componente dentro de un diseño integral más amplio. Defina primero el material a mecanizar, la velocidad de pasada prevista y el volumen de viruta deseado antes de cerrar la compra del motor y dimensionar el puente del CNC.
En una modernización de equipo (upgrade), identifique con exactitud el cuello de botella técnico que desea resolver. Si una fresa no entra en el husillo actual, se trata de una limitación de tamaño de pinza (por ejemplo, pasar de ER11 a ER20); si el motor se frena o dispara el variador al aumentar el avance, el problema reside en el par disponible a esa velocidad de corte o en la potencia del VFD.
En una sustitución por avería, comience documentando el equipo instalado. Fotografíe con nitidez la placa de características técnicas del motor, el soporte de fijación en la bancada, la nariz del husillo y los conectores eléctricos y racores traseros.
2. Describir la pieza y el ciclo de trabajo habitual en lugar de una demostración fácil
Especifique con precisión la denominación del material (por ejemplo, madera maciza, tablero MDF, acrílico, aluminio 6061-T6), sus dimensiones habituales y el tipo de operación (fresado de contornos, cajeados profundos, taladrado o grabado superficial).
El ciclo completo de producción importa tanto como una pasada de prueba puntual. Cuente cuántas fresas intervienen en una pieza típica, cuántas horas continuas trabajará la máquina por turno y qué porcentaje del tiempo permanece el motor cortando a plena carga:
| Información del trabajo | Ejemplo de registro técnico útil | Consecuencia directa en la selección |
|---|---|---|
| Material y espesor | Tablero de MDF de 18 mm o chapa de aluminio de 5 mm | Determina el diámetro de fresa, la velocidad de corte y la rigidez de bancada necesaria. |
| Herramienta habitual | Fresa de compresión de 6 mm o fresa helicoidal de 12 mm | Define el tamaño de pinza elástica mínima (ER16, ER20, ER25 o cono ISO30/BT30). |
| Velocidad de pasada | 18.000 rpm a 8 m/min de avance | Obliga a contrastar el par motor disponible a 18.000 rpm en la curva oficial. |
| Ciclo de mecanizado | 45 minutos de corte continuo por pieza en turnos de 8 h | Exige verificar la potencia en régimen continuo S1 frente al régimen intermitente S6. |
| Entorno de trabajo | Taller de carpintería con alto polvo fino o cerramiento cerrado | Condiciona la elección entre refrigeración por aire forzado o líquido en circuito cerrado. |
Consulte nuestra guía de mecanizado para madera o la guía de corte de aluminio para cálculos y parámetros de avance específicos.
3. Seleccionar la interfaz de herramienta a partir del inventario real de fresas
Distinga siempre el diámetro de corte del diámetro del vástago o mango de la fresa. El vástago se inserta en la pinza elástica (ER) o portaherramientas, mientras que el filo exterior mecaniza la pieza.
En sistemas con cambio automático de herramientas (ATC), diferencie el cono de acoplamiento al husillo (como ISO30 o BT30) del sistema de sujeción interno de la fresa dentro del cono (generalmente pinza ER o hidráulica).
Una cifra publicitaria de kilovatios no determina la interfaz de sujeción. Los modelos HQD GDZ-18 y GDZ-17B entregan ambos 1,5 kW de potencia nominal, pero el primero emplea pinza ER11 (limitada a mangos de hasta 7 mm) y el segundo pinza ER16 (admitiendo mangos de hasta 10 mm).
4. Decidir si el ciclo productivo justifica el cambio automático (ATC) o cambio manual
El cambio manual de herramienta con pinzas ER es una solución económica, fiable y robusta cuando el ciclo de producción utiliza una única fresa por lote o cuando los cambios de herramienta son poco frecuentes y no penalizan la rentabilidad del operario.
Incorporar cambio automático (ATC) transforma los requisitos de la máquina: exige una línea de aire comprimido seco y filtrado a 6–8 bar, electroválvulas de desamarre, sensores inductivos cableados al PLC, un almacén lineal o de carrusel y carrera vertical suficiente en el eje Z para librar las horquillas.
Analice los tiempos muertos de producción: compare el tiempo real de corte frente al tiempo dedicado a cambiar manualmente de fresa y volver a calibrar el cero de pieza en Z. Si este tiempo muerto supera el 20% de la jornada, el husillo ATC amortiza su inversión rápidamente.
5. Emparejar el rendimiento a la velocidad de corte y ciclo de trabajo real
Elija la velocidad de giro adecuada a partir del diámetro de la fresa y del material a mecanizar; a continuación, compruebe la potencia y el par que entrega el husillo a esas revoluciones en su curva técnica oficial.
Lea la potencia acompañada siempre de sus condiciones de ensayo. El modelo GDK100-12-24Z/2.2-4.4, por ejemplo, tiene un valor nominal de 2,2 kW pero sus curvas documentan hasta 4,4 kW en régimen S6-20% a TA20°C; tratar esa cifra superior como una potencia continua S1 provocará sobrecalentamientos si la máquina trabaja en continuo.
Una tabla de selección rigurosa debe recoger conjuntamente: velocidad de trabajo, potencia documentada, régimen de servicio (S1/S6) y método de refrigeración.
6. Comparar el volumen de amarre mecánico y las cotas de la nariz
El diámetro exterior de la carcasa cilíndrica es solo una de las múltiples dimensiones mecánicas. Es imprescindible registrar la longitud útil de la banda de sujeción, la distancia de proyección de la nariz respecto al soporte y el espacio trasero libre para mangueras y conectores.
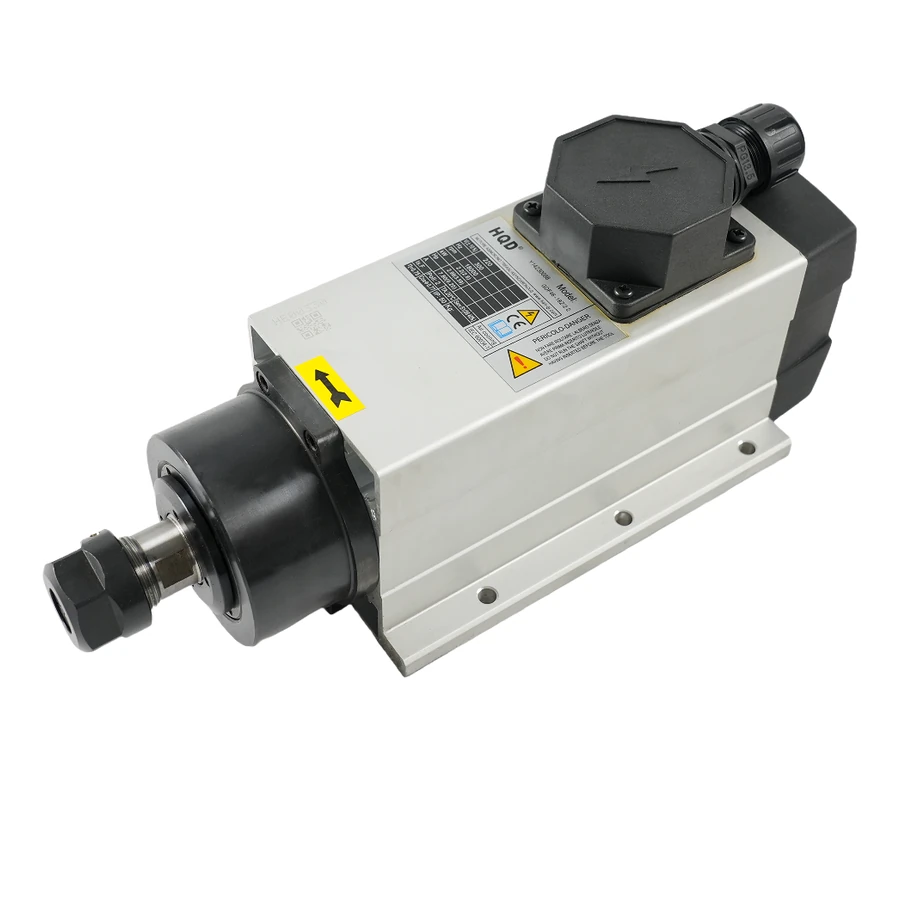
El modelo GDF46-18Z/2.2 ilustra la importancia de la variante física: su versión con Base Mecanizada y su versión con Montaje en Carcasa comparten el mismo código impreso, pero sus caras de apoyo y tornillería son completamente incompatibles entre sí:
| Modelo candidato | Punto de trabajo documentado | Pinza y Refrigeración | Detalle mecánico clave a comparar |
|---|---|---|---|
| GDF46-18Z/2.2 Base Mount | 2,2 kW; 18.000 rpm; 300 Hz | ER20; Aire forzado | Fijación directa sobre plano mecanizado con 4 taladros; 288,5 mm longitud |
| GDF46-18Z/2.2 Housing Mount | 2,2 kW; 18.000 rpm; 300 Hz | ER20; Aire forzado | Fijación por abrazadera envolvente; requiere soporte cilíndrico específico |
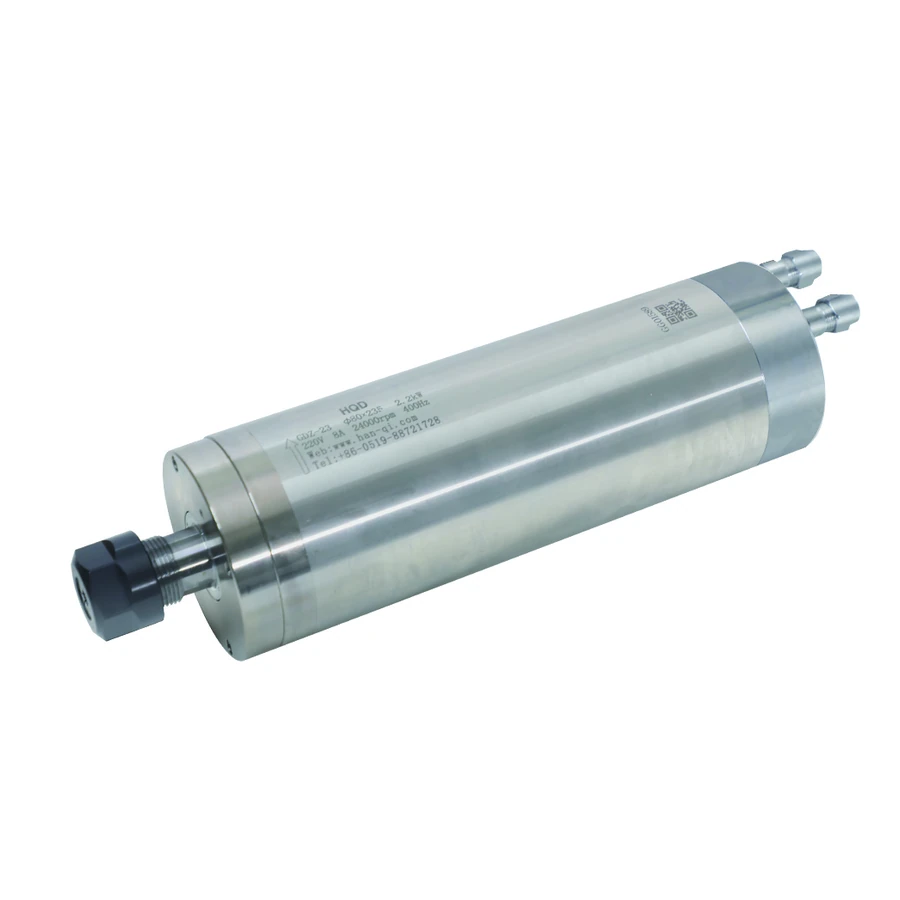
| GDZ-23 | 2,2 kW; 24.000 rpm; 400 Hz | ER20; Agua (líquida) | Cuerpo redondo de φ80 mm; requiere abrazadera cilíndrica de 120 mm |
| GDL70-24Z/9.0 Cuello largo | 9,0 kW (S6-60%); 24.000 rpm | ISO30 ATC; Aire forzado | Longitud total de 551 mm; verificar carrera del eje Z y espacio superior |
El fabricante de la máquina debe calcular la masa móvil total que desplazará el eje Z para comprobar que las guías lineales y el motor vertical admiten el peso sin holguras ni pérdidas de paso.
7. Ajuste del variador VFD y separación de acometidas auxiliares
Seleccione el bobinado exacto del motor y mantenga emparejadas la tensión y la corriente nominal. El modelo GDL120, por ejemplo, ofrece opciones documentadas de 220 V / 19 A y 380 V / 11 A; verifique la red eléctrica de su nave industrial y la capacidad de salida trifásica del convertidor.
Separe las funciones auxiliares de la alimentación trifásica del motor. En modelos como el GDL40.5, el electroventilador y los sensores inductivos operan a 24 V CC mediante líneas independientes.
Consulte nuestra guía de emparejamiento con variadores VFD para configurar correctamente la frecuencia base (300 Hz, 400 Hz u 800 Hz) y los límites de corriente.
8. Planificar un sistema de refrigeración que el taller pueda mantener
La refrigeración por aire precisa un conducto despejado para la entrada y salida del flujo forzado y un ventilador adecuado para el husillo.
Mantenga estrictamente separado el circuito de agua del motor respecto a la taladrina de corte de la fresa, la campana de aspiración antipolvo y las líneas neumáticas de desamarre.
Incluya las tomas de racores superiores y el radio de curvatura de mangueras dentro de las dimensiones del conjunto montado, evitando que choquen con la estructura del puente al elevar el eje Z al máximo.
9. Aplicación del proceso a tres escenarios habituales de compra
- Escenario 1 (Centro de mecanizado nuevo con cambio automático ATC): Se proyecta una fresadora para panel fenólico y madera. El cliente define herramientas de 3 a 12 mm y cambios frecuentes: la opción óptima es el modelo GDL70-24Z/9.0 ISO30 o GDL40.5 ISO20 con almacén lineal.
- Escenario 2 (Modernización para alojar fresas mayores): Una fresadora manual con husillo de 0,8 kW y pinza ER11 no puede montar fresas de 8 mm ni 10 mm. La solución es sustituirlo por un modelo de 1,5 kW o 2,2 kW con pinza ER16 o ER20 (como GDF80-24Z/2.2B o GDZ-23), adaptando la abrazadera a 80 mm.
- Escenario 3 (Repuesto idéntico con código ambiguo GDF46-18Z/2.2): La placa indica GDF46-18Z/2.2. La verificación visual constata que el motor asienta sobre una base mecanizada con tornillos directos: se debe encargar expresamente la versión Base Mount y descartar la Housing Mount.
10. Elaborar una lista corta de candidatos que explique exclusiones e inclusiones
Para cada modelo preseleccionado, anote con claridad el motivo técnico por el que encaja y las comprobaciones pendientes antes de la compra:
| Estado del candidato | Significado técnico | Siguiente acción requerida |
|---|---|---|
| Candidato preferente | Cumple cono/pinza, velocidad de corte, espacio de amarre y variador. | Solicitar cotización formal adjuntando plano acotado de confirmación. |
| Candidato condicionado | Encaja en potencia y pinza pero exige cambiar abrazadera o enfriador. | Evaluar el coste y viabilidad técnica de adaptar el soporte o tuberías. |
| Candidato descartado | La longitud total excede el eje Z o la frecuencia no la soporta el VFD. | Archivar la justificación técnica de descarte en el informe de proyecto. |
11. Comparar el alcance integral de suministro del presupuesto
Una cotización de electromandrino debe tener un alcance claramente delimitado. Desglose el motor principal y los accesorios complementarios:
- Conos portaherramientas y tirantes de retención (pull studs) homologados.
- Pinzas elásticas ER individuales en las medidas métricas o imperiales deseadas.
- Tuercas de equilibrado dinámico y llaves de apriete dinamométricas.
- Variador de frecuencia VFD preprogramado con los parámetros del motor.
- Planos acotados oficiales en 2D (PDF) y modelos CAD tridimensionales (STEP).
12. Formalizar el pedido y protocolizar la recepción técnica
La solicitud formal de compra debe recoger: modelo alfanumérico completo con todos sus sufijos, opción de devanado eléctrico (220 V o 380 V), cantidad de unidades y país y código postal de entrega.
Defina los criterios de recepción antes del pago: verificación de ausencia de daños en transporte, giro suave de rodamientos a mano sin asperezas, medición de excentricidad radial en cono con reloj comparador (runout < 0,003 mm) y prueba de aislamiento eléctrico.
Preguntas frecuentes
P1: ¿Qué parámetro debo elegir en primer lugar: la potencia en kW o la pinza portaherramientas?
Respuesta: Debe comenzar eligiendo la interfaz de la herramienta (pinza ER o cono ISO/BT) a partir de los diámetros de mango de fresa que exige su trabajo. La pinza determina qué fresas puede sujetar de forma segura; a partir de ahí, se calcula la potencia y el par necesarios para mover esas fresas a la velocidad de avance deseada.
P2: ¿Puede un mismo código de modelo de HQD corresponder a estructuras de montaje completamente distintas?
Respuesta: Sí. El caso más representativo es el GDF46-18Z/2.2, que se fabrica tanto con Base Mecanizada para apoyo plano como para Carcasa Cilíndrica con abrazadera envolvente, compartiendo la misma placa de datos técnicos. Siempre debe verificar el plano de cotas físico antes de pedir un repuesto.
P3: ¿Equivale una indicación de 24.000 rpm de velocidad máxima a que el husillo rinda su potencia nominal a esa velocidad?
Respuesta: No necesariamente. La velocidad máxima es el límite mecánico de seguridad para los rodamientos. Ciertos husillos entregan su potencia nominal a 12.000 o 18.000 rpm y mantienen potencia constante hasta 24.000 rpm; otros alcanzan la potencia nominal únicamente al llegar a 24.000 rpm. Consulte siempre la curva oficial de potencia y par.
P4: ¿Convierte automáticamente mi máquina en un centro ATC el mero hecho de acoplarle un husillo con cambio automático?
Respuesta: No. El husillo ejecuta el desamarre físico, pero la máquina CNC precisa además acometida de aire comprimido a 6–8 bar, electroválvulas, presostato de seguridad, sensores inductivos cableados al control, un almacén lineal o carrusel y la programación de la macro M6 en el control numérico.
P5: ¿Puedo deducir el sistema de refrigeración de un husillo únicamente por la foto del catálogo?
Respuesta: No. Es imprescindible comprobar la designación oficial y las tomas físicas. Un cuerpo cilíndrico de 80 mm puede ser refrigerado por aire forzado con ventilador trasero (como el GDF80) o refrigerado por agua con racores hidráulicos superiores (como el GDZ-23).
P6: ¿Qué información convierte una solicitud de cotización en técnicamente completa?
Respuesta: Una solicitud completa indica: denominación alfanumérica exacta con sufijos de montaje, devanado eléctrico elegido (220 V o 380 V), tipo de cono o pinza, unidades deseadas, material que se va a mecanizar y país/código postal de destino para cotizar portes e incoterm.
Guías relacionadas
- Comparativa entre las cuatro series de husillos HQD
- Lista de verificación para la sustitución de husillos CNC
- Guía de selección de husillos para madera y tableros
- Guía de emparejamiento con variadores VFD