Points clés
- GDL : Électrobroches à changement automatique d’outils (ATC) avec attachements coniques ISO20, ISO25, ISO30, BT30 et BT40.
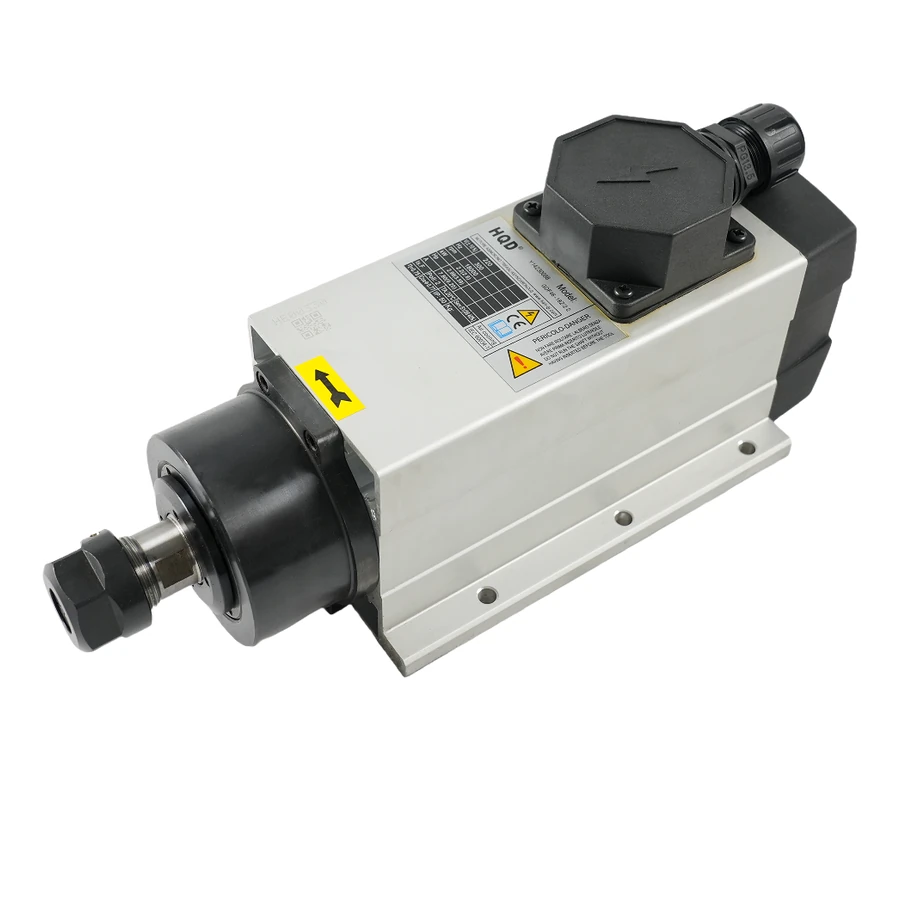
- GDF : Électrobroches à refroidissement par air forcé avec changement manuel par pinces ER (versions sur embase fraisée et carters cylindriques).
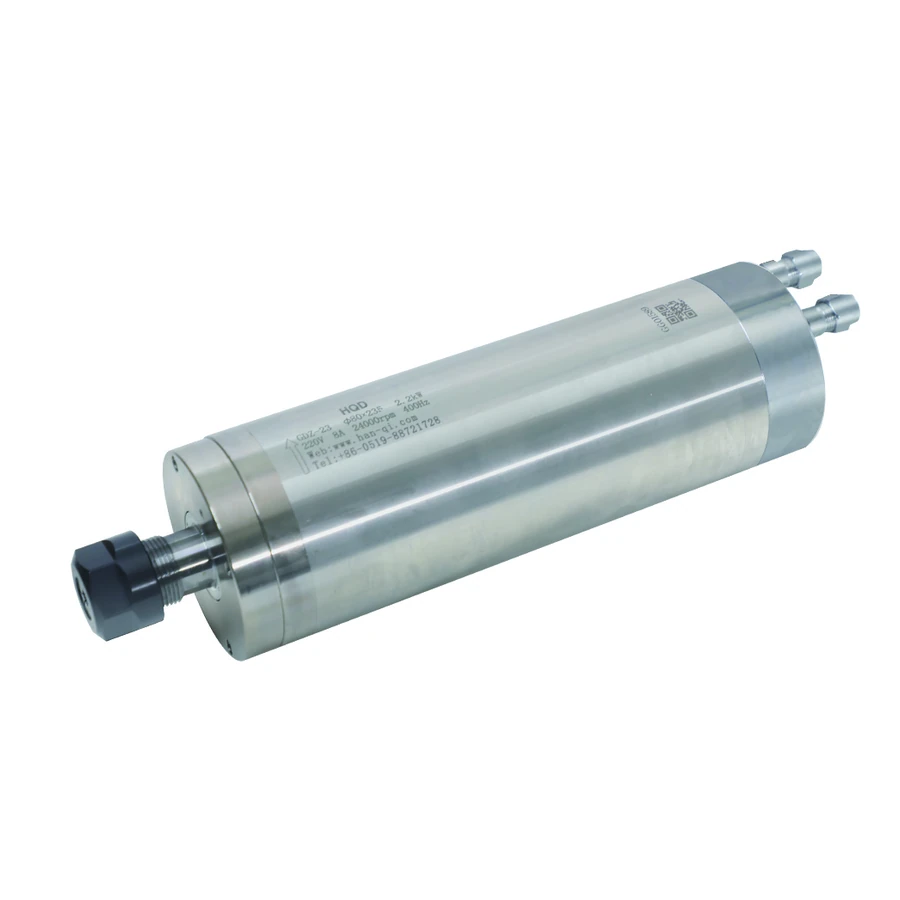
- GDZ : Électrobroches cylindriques standardisées à refroidissement par eau, fonctionnement silencieux et pinces ER11 à ER25.
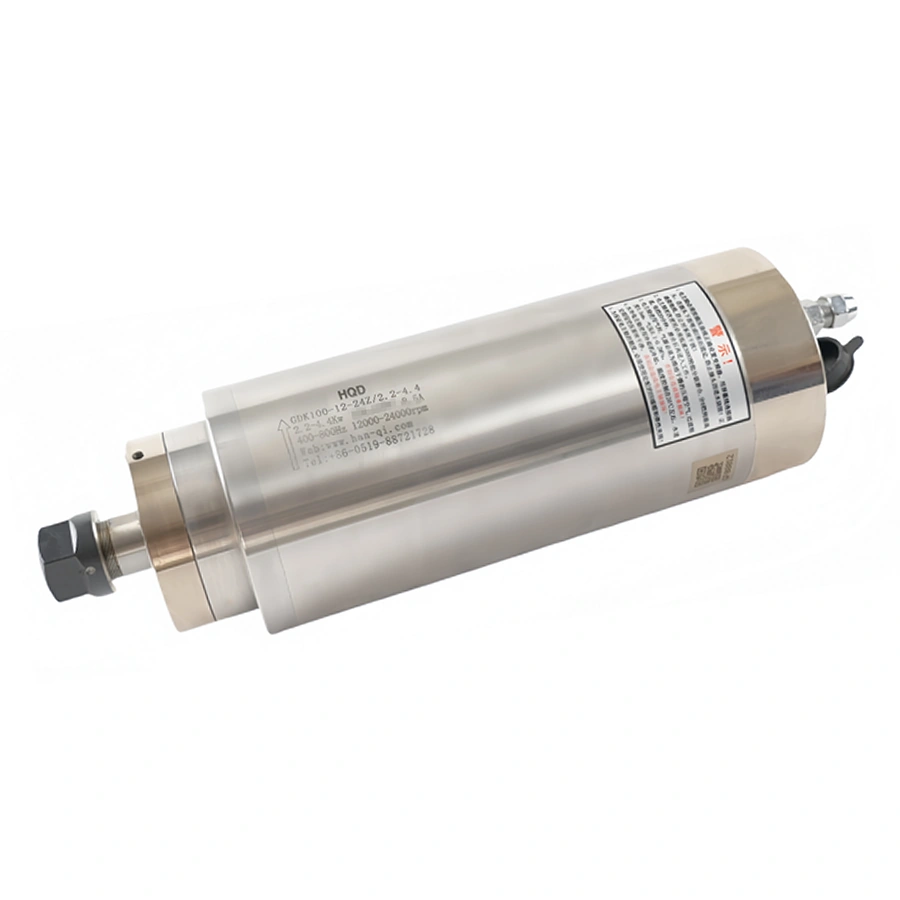
- GDK : Électrobroches d’usinage et surfaçage lourd à refroidissement par eau, hautes fréquences (jusqu’à 1 000 Hz) et pinces jusqu’à ER32.
1. Architecture générale et matrice de positionnement des quatre séries
La gamme HQD s’organise en quatre familles distinctes qui ne sont pas directement interchangeables entre elles.
| Série | Mode de changement d’outil | Refroidissement | Attachements d’outils | Plage de puissances typiques | Usages industriels préférentiels |
|---|---|---|---|---|---|
| GDL | Automatique (ATC) | Air forcé ou Eau | ISO20, ISO25, ISO30, BT30, BT40 | 2,2 kW à 9,0 kW | Centres d’usinage, défonçage bois haute cadence, moules |
| GDF | Manuel par pince ER | Air forcé (ventilateur) | ER11, ER16, ER20 | 0,8 kW à 9,0 kW | Défonceuses bois, plastiques, composites, sans groupe d’eau |
| GDZ | Manuel par pince ER | Eau (circuit fermé) | ER11, ER16, ER20, ER25 | 0,8 kW à 5,5 kW | Fraisage et gravure précis, fonctionnement silencieux et stable |
| GDK | Manuel par pince ER | Eau (circuit fermé) | ER11, ER16, ER20, ER25, ER32 | 0,8 kW à 7,5 kW | Usinage lourd métaux légers, surfaçage, couples élevés |
2. Série GDL : changement automatique d’outils et intégration pneumatique
Les électrobroches GDL intègrent un vérin pneumatique arrière de décrabotage, une pince de tirage intérieure et des capteurs inductifs de position. L’intégration réclame de vérifier l’alimentation en air comprimé (6 à 8 bar filtré et déshuilé), le tirant de préhension du cône, le type de magasin et les sécurités de commande numérique.
3. Série GDF : simplicité du refroidissement par air et flexibilité de fixation
La série GDF est plébiscitée dans le travail du bois et des composites car elle élimine toute tuyauterie hydraulique sur le portique mobile. Elle propose deux conceptions mécaniques : les versions « Base Mount » (semelle plane à 4 vis) et les versions « Housing Mount » cylindriques.
4. Série GDZ : régulation thermique stable et carters cylindriques normalisés
Avec ses diamètres de Ø62 à Ø105 mm, la série GDZ est le standard universel des défonceuses CNC et tables de gravure. La circulation d’eau en circuit fermé garantit une température constante des roulements lors de passes longues en continu.
5. Série GDK : puissance sous charge et courbes de couple à haute fréquence
Les modèles GDK se caractérisent par des courbes U/f spécifiques optimisées pour délivrer un couple important à vitesse intermédiaire ou très haute vitesse (jusqu’à 30 000 tr/min sous 1 000 Hz).
6. Puissance continue S1 vs puissance intermittente S6 : comprendre les chiffres
Un chiffre de puissance isolé ne suffit pas : la série GDL70-24Z/9.0 délivre 9 kW sous régime intermittent S6-60% (TA20°C) en version air, alors que la version GDL70-24Z/9.0B certifie 9 kW en service continu S1 à l’eau.
7. Erreurs fréquentes de sélection entre séries
- Confondre fixation sur embase plate et serrage cylindrique dans la série GDF.
- Considérer qu’un cône ISO30 partagé rend deux broches GDL interchangeables sans vérifier le nez.
- Remplacer une broche à eau par une broche à air sans vérifier les dégagements de ventilation du carénage.
8. Comparatif des exigences d’entraînement par variateur VFD
Vérifiez la fréquence de base du moteur : GDF46 (300 Hz), GDZ classique (400 Hz), GDZ-24-1C et GDL70 (800 Hz), GDK125-30Z (1 000 Hz). Le variateur doit être paramétré pour la fréquence exacte.
9. Adaptation selon le matériau usiné
- Bois et MDF : GDL (ATC) ou GDF (air) pour éviter tout risque de fuite de liquide sur la matière.
- Aluminium et métaux non ferreux : GDK ou GDZ avec lubrification d’outil par micro-pulvérisation.
- Gravure fine et matières plastiques : GDZ ou GDK compactes à 24 000 tr/min.
10. Choix de la taille de pince ER
Pince ER11 (fraises jusqu’à 7 mm), ER16 (jusqu’à 10 mm), ER20 (jusqu’à 13 mm / queue 1/2 pouce), ER25 (jusqu’à 16 mm), ER32 (jusqu’à 20 mm).
11. Synthèse de décision avant consultation
Rassemblez : modèle complet, tension de bobinage (220 V ou 380 V), cotes de support et variateur disponible pour obtenir un devis technique exact.
Questions fréquentes
Q1 : Quelle est la différence majeure entre les séries GDZ et GDK ?
Réponse : Toutes deux sont refroidies par eau à changement manuel, mais la série GDK propose des courbes U/f optimisées pour un couple élevé à des régimes spécifiques et accepte des pinces plus grandes (jusqu’à ER32).
Q2 : Peut-on remplacer une broche GDZ par une broche GDF de même diamètre ?
Réponse : Mécaniquement oui si les diamètres et zones de serrage coïncident (ex. Ø80 mm), mais vous devez retirer le circuit d’eau et vous assurer que l’air forcé peut s’évacuer librement sans être étouffé par le carénage.
Q3 : La série GDL existe-t-elle en refroidissement par air et par eau ?
Réponse : Oui. Les modèles GDL utilisent l’air forcé (comme la GDL70 standard) ou l’eau (comme la GDL70-24Z/9.0B et la GDL120).
Q4 : Quelle série choisir pour un usage intensif en atelier de menuiserie ?
Réponse : Pour de la production série, la série GDL à changement d’outil automatique est idéale. Pour un budget modéré sans groupe froid, la série GDF refroidie par air est parfaitement adaptée.
Q5 : Pourquoi certaines broches GDK affichent-elles deux puissances comme « 2.2-4.4 kW » ?
Réponse : Cela indique une plage de fonctionnement : 2,2 kW en continu S1 et jusqu’à 4,4 kW en régime intermittent S6-20% sous TA20°C.
Q6 : Quels documents consulter pour valider l’interchangeabilité ?
Réponse : Confrontez le plan d’encombrement coté officiel (PDF) et la plaque signalétique du moteur pour valider dimensions et données électriques.