Puntos clave
Conclusiones clave (Aspectos esenciales):
- Par motor en revoluciones medias: En aluminio las fresas operan habitualmente entre 12.000 y 18.000 rpm con microdifusión de lubricante; el husillo debe entregar suficiente par en ese rango intermedio.
- Rigidez de carcasa y rodamientos: Un diámetro de cuerpo mayor (φ100 mm a φ125 mm) aporta la rigidez estática indispensable para absorber esfuerzos radiales sin provocar repiqueteo (chatter) ni rotura de dientes.
- Evacuación de viruta y lubricación (MQL): La viruta de aluminio tiende a adherirse al filo si no se evacua con aire comprimido o niebla de corte; el morro del husillo debe admitir boquillas de microdifusión.
1. Identificar la tarea concreta en aluminio antes de elegir el motor
Distinga el tipo de pieza a mecanizar: recortar chapa fina de aluminio de 2 mm a 4 mm (rotulación y cerrajería), mecanizar ventanas y ranuras en perfiles de extrusión de arquitectura, o desbastar piezas macizas en bloques de aluminio 6082 o 7075.
Cada operación demanda características de husillo divergentes: la chapa delgada requiere altas revoluciones y mínimo descentramiento para no desgarrar el metal; los perfiles exigen fresas de voladizo largo para alcanzar zonas profundas; y los bloques macizos demandan elevado par a bajas y medias revoluciones.
2. Elegir el cono y el voladizo de la fresa para la operación
En el fresado de aleaciones ligeras, el voladizo de la fresa debe minimizarse al máximo. Una herramienta que sobresalga en exceso multiplica la flexión elástica y provoca vibraciones que destruyen el acabado superficial.
Para ranurados profundos o desbastes, opte por sistemas de sujeción rígidos: pinzas de gran tamaño como ER25 o ER32, o conos con cambio automático BT30 e ISO30 que ofrecen una brida ancha de contacto contra el eje del motor.
3. Comprobar la relación entre velocidad de giro y avance
En el mecanizado de aluminio, una velocidad de avance demasiado baja con altas revoluciones funde la viruta contra la fresa, provocando el embotamiento instantáneo del filo.
Calcule el avance por diente adecuado ($f_z$) para que cada filo desprenda una viruta limpia. El husillo debe tener potencia para arrastrar la fresa a ese avance sin decelerar en las esquinas o curvas.
4. Integrar la evacuación de viruta y lubricación por microdifusión (MQL)
El aluminio se adhiere con facilidad al carburo de tungsteno por termosoldadura si no se refrigera el filo cortante.
Incorpore un sistema de lubricación por cantidad mínima (MQL) que proyecte una niebla de aire y microgotas de alcohol o aceite vegetal sobre la punta de la herramienta. Verifique que el morro del husillo y la abrazadera dejan espacio libre para las boquillas de soplado.
5. Evaluar la rigidez de la bancada frente al husillo
| Observación durante el ensayo de corte | Comprobación obligatoria antes de cambiar de potencia | Evidencia a registrar |
|---|---|---|
| Marcas de vibración en la pared vertical de aluminio | Verificar holguras en patines lineales del eje Z y rigidez del soporte de 80 mm. | Medición de holgura con reloj comparador tirando del eje. |
| Rebaba excesiva en el borde de salida de la chapa | Comprobar el filo de la fresa de un labio y la excentricidad radial del cono. | Medición de runout en la punta de la herramienta (< 0,005 mm). |
| El variador dispara por sobrecorriente en pasadas profundas | Evaluar si el par motor en la curva oficial decae a las revoluciones programadas. | Lectura de corriente en el display del VFD en el punto de corte. |
6. Comparar puntos nominales de HQD frente a cifras de titulares
| Configuración de husillo HQD | Potencia documentada | Rango operativo de velocidad | Interfaz de herramienta | Comparativa mecánica para aluminio |
|---|---|---|---|---|
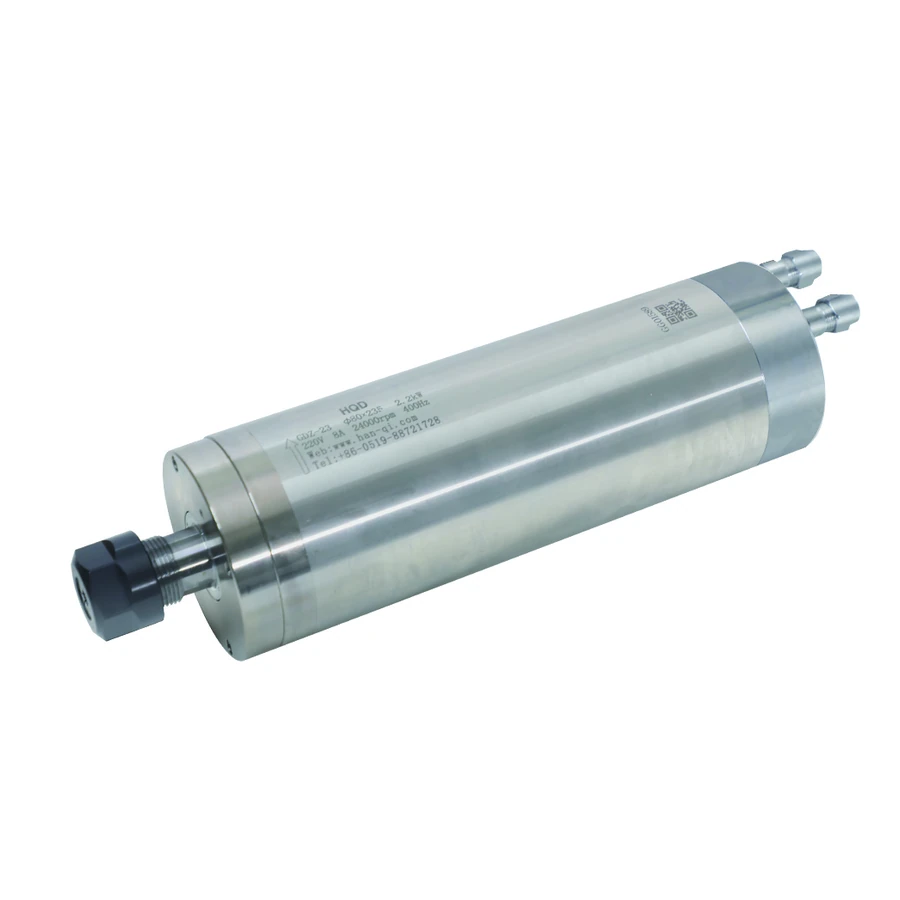
| GDZ-23 (Agua) | 2,2 kW continuo S1 | 24.000 rpm nominal (400 Hz) | Pinza ER20 | Ligero de 80 mm; ideal para chapa de aluminio fina con fresas de un labio. |
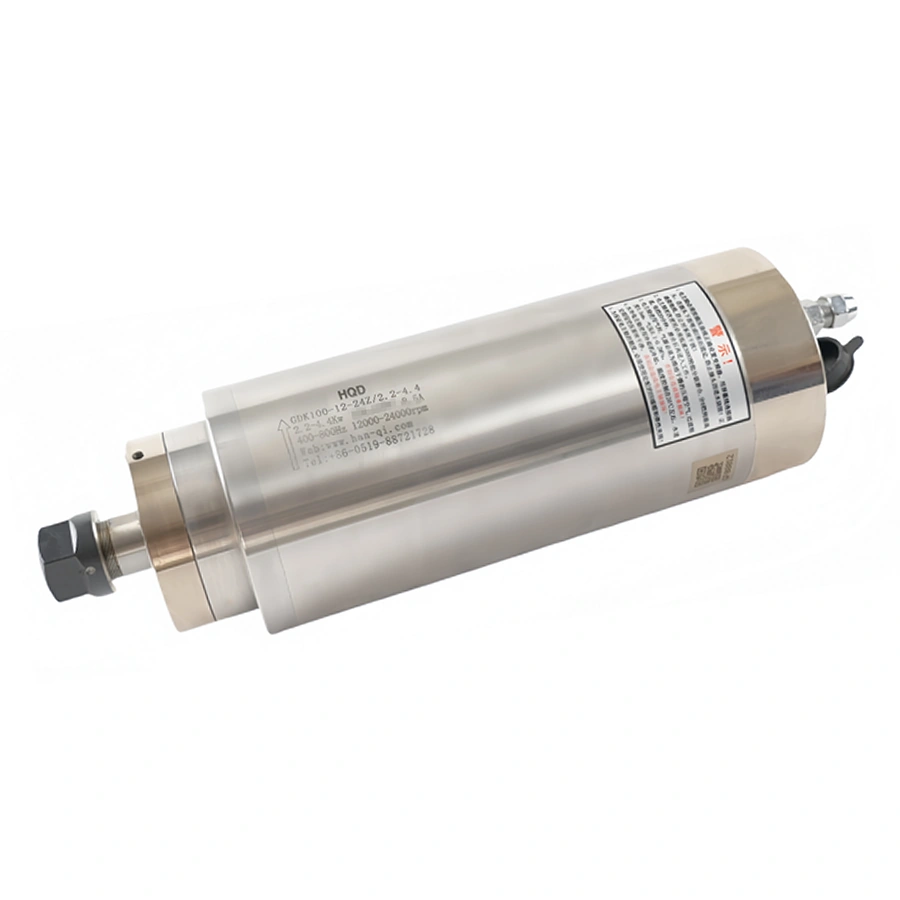
| GDK100-12-24Z/2.2-4.4 (Agua) | 2,2 kW S1 (4,4 kW S6-20%) | 12.000–24.000 rpm (400–800 Hz) | Pinza ER20 | Cuerpo de 100 mm; mayor par en medias revoluciones para corte de perfilería. |
| GDK110-9-18Z/2.2-4.4 (Agua) | 2,2 kW S1 (4,4 kW S6-20%) | 9.000–18.000 rpm (300–600 Hz) | Pinza ER25 | Cuerpo de 110 mm; optimizado para par a 9.000–12.000 rpm con fresas de 10 a 16 mm. |
| GDL120-30-24Z/5.5 (Agua) | 5,5 kW continuo S1 | 24.000 rpm nominal (800 Hz) | Cono BT30 ATC | Centro industrial de 120 mm para cambio automático y alta rigidez. |
7. Interpretar correctamente el par motor en bajas y medias revoluciones
Un motor asíncrono convencional pierde tensión y par si se reduce drásticamente su frecuencia sin compensación V/f.
Para mecanizar aluminio a 12.000 rpm con un husillo de 24.000 rpm, compruebe que la potencia disponible a 200 Hz proporciona el par torsional suficiente para empujar la fresa. Modelos como el GDK110 están bobinados específicamente para entregar su potencia nominal en el rango de 9.000 a 18.000 rpm, duplicando el par frente a un motor convencional a esas velocidades.
8. Protocolo de ensayo y validación de corte en aluminio
| Registro del ensayo técnico | Información técnica a conservar |
|---|---|
| Aleación y estado térmico del material | Ej. Placa de aluminio 6082-T6 de 15 mm de espesor |
| Herramienta y recubrimiento | Fresa helicoidal de metal duro pulido de 2 labios de 8 mm para aluminio |
| Parámetros cinemáticos | 15.000 rpm, avance de 2.400 mm/min, pasada axial de 4 mm, pasada radial de 8 mm |
| Comportamiento del husillo | Consumo de corriente en amperios estabilizado y temperatura de carcasa en °C |
| Resultado dimensional y rugosidad | Medición de cota con micrómetro y verificación de rugosidad superficial Ra |
9. Pasadas de acabado para desacoplar geometría y potencia
En el mecanizado de piezas de aluminio de precisión, programe siempre una pasada de desbaste dejando una sobremedida de 0,2 mm a 0,5 mm, seguida de una pasada de acabado a alta velocidad y bajo esfuerzo de corte. Esto garantiza tolerancias dimensionales rigurosas independientemente de la flexión producida durante el desbaste.
10. Desbaste de bloques macizos como exigencia estructural independiente
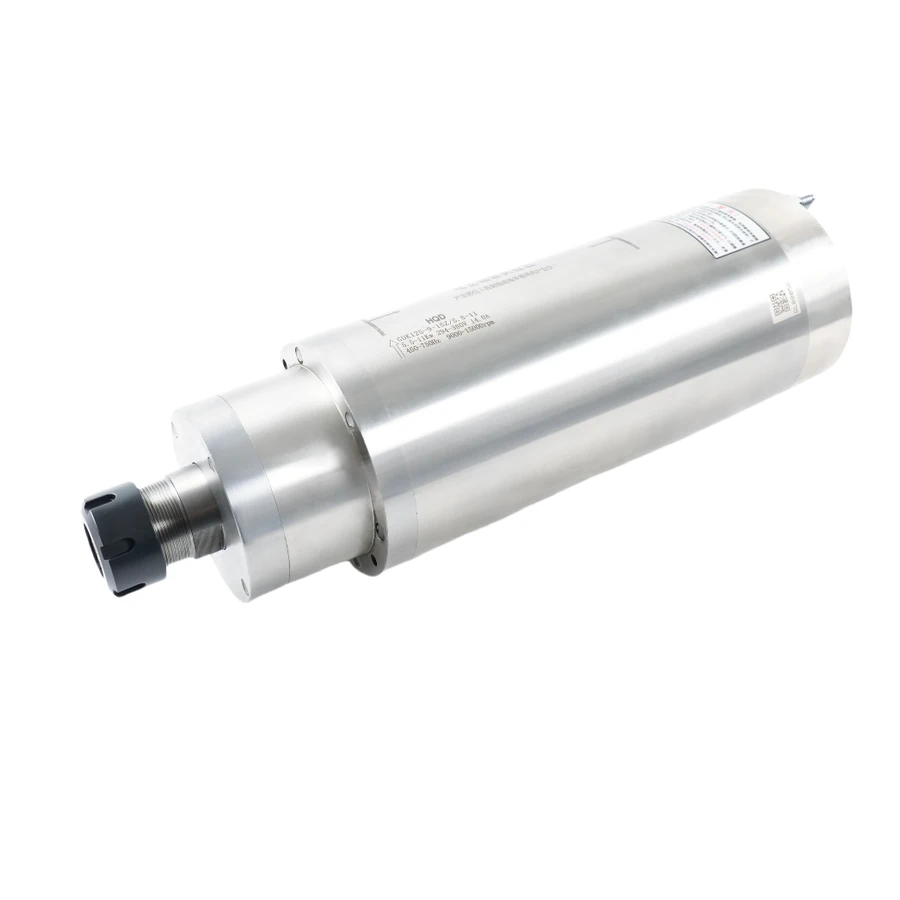
El desbaste profundo en bloques macizos de aluminio no es solo una cuestión de potencia del husillo; somete a la bancada a esfuerzos axiales y radiales muy intensos. Para este cometido recomendamos cabezales de gran sección como el GDK125 con pinza ER32 o cabezales ATC con cono BT30/BT40 montados en puentes pesados de fundición o acero soldado con nervaduras interiores.
Preguntas frecuentes
P1: ¿Por qué se rompen las fresas pequeñas de aluminio al poco tiempo de empezar a cortar?
Respuesta: Las causas habituales son: falta de lubricación por niebla de corte (el aluminio se funde y tapa la ranura helicoidal de la fresa), exceso de excentricidad radial en la pinza (runout superior a 0,01 mm), o vibraciones provocadas por un voladizo excesivo de la herramienta o falta de rigidez en el soporte del husillo.
P2: ¿Puedo mecanizar aluminio con un husillo refrigerado por aire forzado?
Respuesta: Sí, es perfectamente factible para mecanizado de chapa fina o despiece de perfiles de carpintería metálica. Sin embargo, en fresados intensivos de desbaste de piezas gruesas donde se utiliza taladrina líquida o microdifusión abundante, los husillos refrigerados por agua en circuito cerrado (GDZ o GDK) ofrecen mayor estanqueidad y evitan que la niebla de taladrina sea aspirada por el ventilador de aire hacia el interior del devanado.
P3: ¿Qué ventaja aporta un cono BT30 frente a un cono ISO30 en el fresado de aluminio?
Respuesta: La brida del cono BT30 es más ancha y dispone de chavetas de arrastre mecanizadas que engranan en el eje del husillo, lo que proporciona una transmisión de par torsional superior y mayor resistencia frente a esfuerzos de corte intermitentes en aleaciones duras.
P4: ¿Qué tipo de fresas proporcionan el mejor acabado en aluminio con husillos HQD?
Respuesta: Se recomiendan fresas de metal duro integral (carburo de grano fino) con hélice pulida a espejo (acabado DLC o sin recubrimiento para evitar adherencias) de 1 labio para corte de chapa a altas revoluciones, o de 2 o 3 labios para perfilería y desbaste estable con microdifusión MQL.
P5: ¿Qué revoluciones se recomiendan para cortar chapa de aluminio de 3 mm con fresa de 4 mm?
Respuesta: Con una fresa de metal duro de 1 labio de 4 mm de diámetro y lubricación por niebla de corte, se recomienda trabajar en el entorno de 18.000 a 22.000 rpm con un avance de avance entre 1.500 y 2.500 mm/min, manteniendo la velocidad para que la viruta salga fría y gruesa sin fundirse en el filo.
Guías relacionadas
- Serie GDK para fresado pesado y desbaste
- Modelo GDK100-12-24Z/2.2-4.4
- Modelo GDL120-30-24Z/5.5 BT30
- Guía de selección de pinzas ER11 a ER32