Puntos clave
Conclusiones clave (Aspectos esenciales):
- Recopilar evidencias antes de desmontar: Fotografíe la placa de características técnicas, el conexionado y el soporte mecánico antes de desconectar mangueras o cables.
- Medir la cota de asiento a la fresa: Una longitud total de motor diferente puede no alterar la posición de trabajo si la cota desde el soporte a la punta de la herramienta se mantiene constante.
- Verificar el variador VFD: El convertidor existente debe ser capaz de entregar la corriente nominal y la frecuencia máxima del nuevo bobinado (por ejemplo, 800 Hz frente a 400 Hz).
1. Identificar el husillo montado antes de buscar el sustituto
Este procedimiento técnico es aplicable tanto si el husillo que desea reemplazar es de marca HQD como si pertenece a otro fabricante internacional. Comience siempre documentando la unidad montada físicamente en la máquina.
Describa el motivo técnico de la sustitución: avería de rodamientos o devanados, descatalogación del modelo original por parte del fabricante, ampliación del diámetro de pinza para herramientas mayores o necesidad de pasar a cambio automático ATC.
Antes de retirar el husillo de la máquina, conserve su plano acotado de instalación, los esquemas de cableado y los registros de velocidad y corriente habituales de trabajo.
Deje expresamente en blanco los datos desconocidos en la ficha de comparación, en lugar de rellenarlos apresuradamente con valores de un modelo aparentemente similar.
2. Recopilar un dossier de evidencias técnicas contrastables
Las fotografías de la máquina son especialmente útiles cuando responden a una pregunta técnica concreta:
| Evidencia técnica a recopilar | Detalle que debe mostrar con nitidez | Decisión técnica que respalda |
|---|---|---|
| Fotografía frontal de la placa de datos | Modelo alfanumérico completo, tensión (V), corriente (A), frecuencia (Hz) y rpm | Determina el devanado eléctrico y la compatibilidad con el variador VFD. |
| Fotografía del soporte o abrazadera | Tipo de sujeción (abrazadera cilíndrica, brida o base plana atornillada) | Define si el motor apoya en base o requiere cuerpo cilíndrico de 80, 100 o 125 mm. |
| Medición del diámetro exterior con calibre | Lectura del nonio o calibre digital en la zona de contacto del soporte | Evita errores milimétricos (por ejemplo, entre cuerpos de 80 mm y 85 mm). |
| Fotografía del conector eléctrico y tomas | Número de pines del conector de potencia y racores neumáticos/hidráulicos | Permite planificar el recableado y los pasos de manguera en la máquina. |
| Plano o croquis del soporte existente | Distancia entre taladros de fijación y plano de asiento de la nariz | Garantiza que la nueva nariz quede a la altura adecuada en el recorrido Z. |
| Ficha técnica del variador VFD montado | Modelo exacto del convertidor, potencia nominal y frecuencia máxima de salida | Confirma si el VFD existente puede entregar la frecuencia y corriente requeridas. |
Nombre los archivos de forma descriptiva y vincule cada medida con su ubicación en el plano acotado.
Liste expresamente los componentes que planea reutilizar: el soporte de bancada, el variador de frecuencia, el juego de conos portaherramientas o el circuito del enfriador de agua.
3. Medir el sistema de soporte y fijación mecánica
En husillos cilíndricos, determine el diámetro exterior exacto y la longitud útil de la banda permitida de abrazadera a partir del plano original.
En montajes sobre base mecanizada o carcasa atornillada, registre el patrón de taladros, la métrica de los tornillos, las caras de apoyo mecanizadas y los pasadores de centrado.
Compare la masa del conjunto móvil completo frente a la capacidad de carga del eje Z. Incluya el peso del nuevo husillo, su soporte, la herramienta y las mangueras para cerciorarse de que el motor de elevación dispone de par y freno suficientes.
4. Comparar la distancia de referencia desde el soporte hasta la punta de la herramienta
Mida la cota desde el plano de referencia del soporte de la máquina hasta la nariz del husillo y, a continuación, hasta la punta de la fresa montada.
Compruebe el recorrido útil del eje Z en ambos extremos: carrera máxima hacia la mesa de sacrificio y carrera superior de elevación hacia el almacén de herramientas. Un cuerpo trasero más largo puede requerir elevar el final de carrera superior del eje Z.
Refleje las variaciones de cota en un croquis acotado. Si el nuevo soporte adelanta o atrasa la nariz del husillo, evalúe el impacto en la zona de trabajo de la mesa.
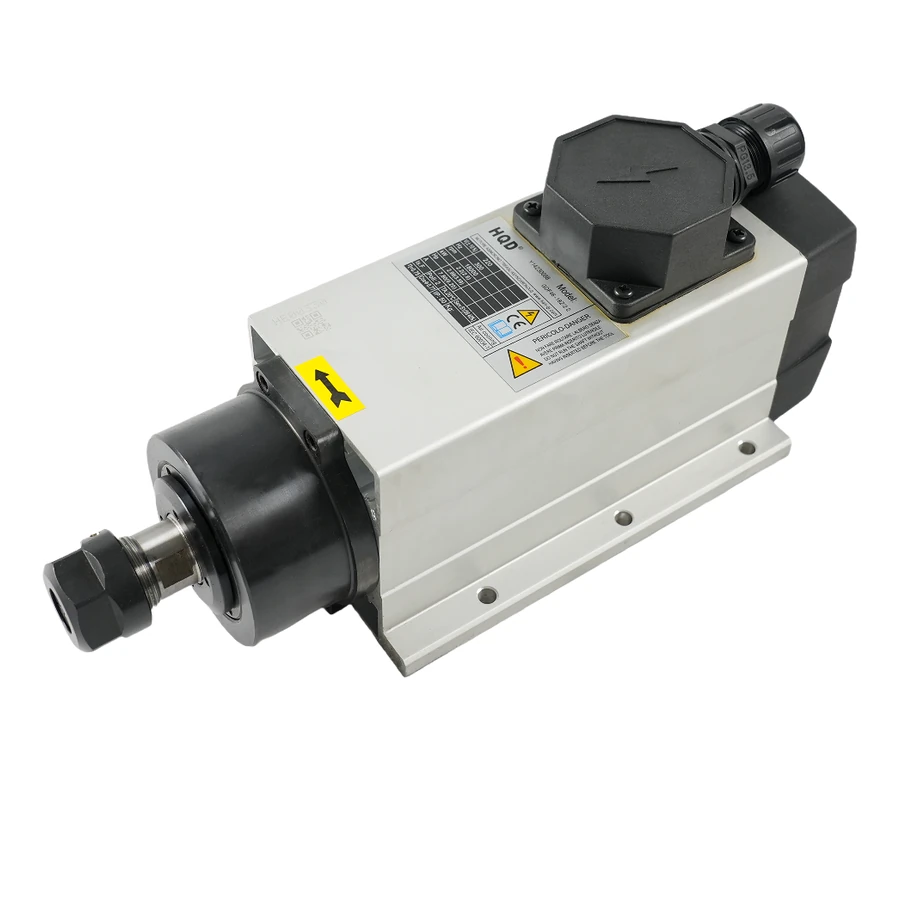
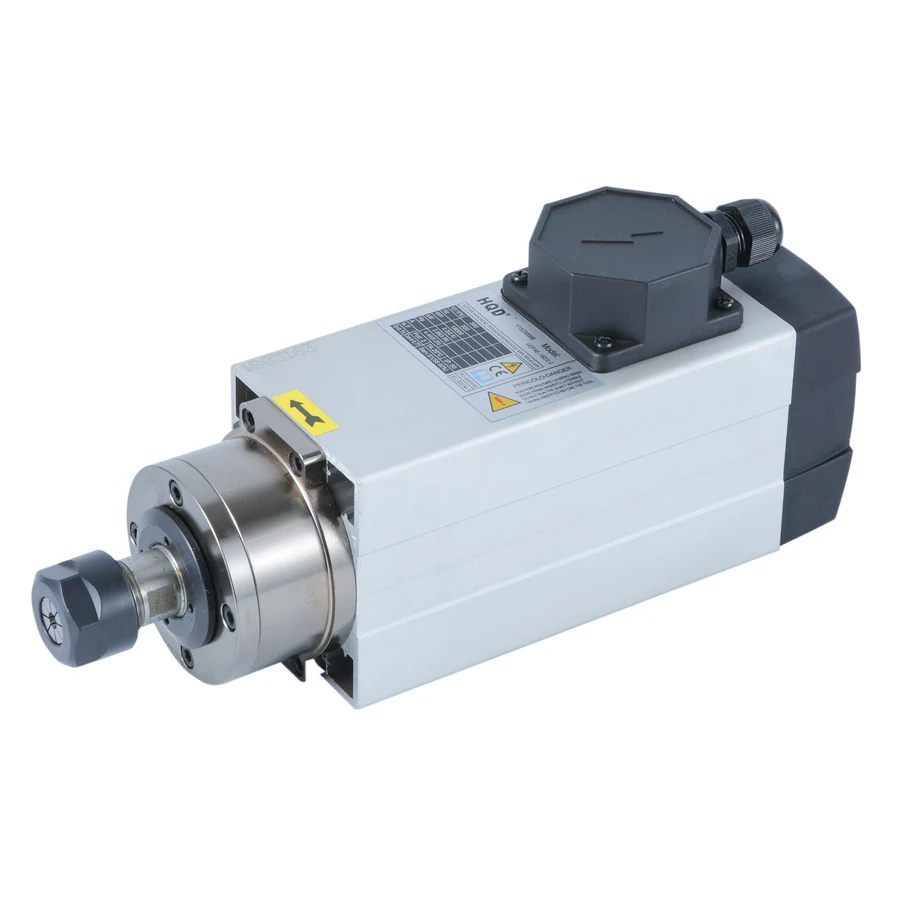
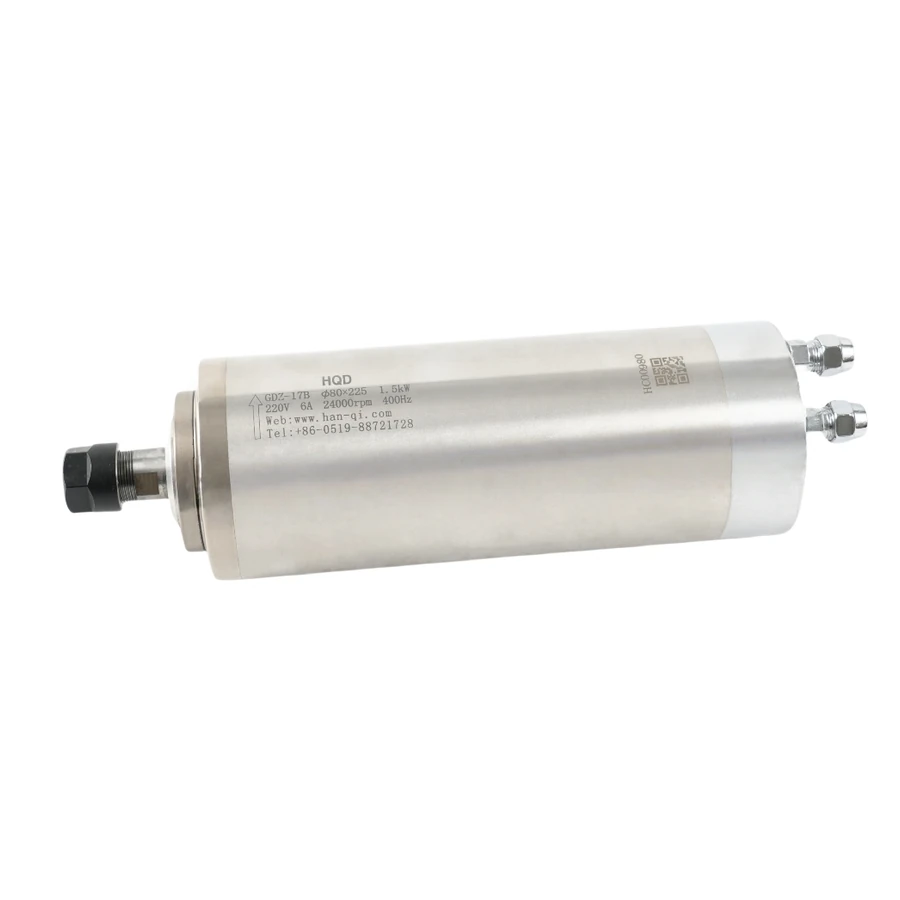
En una sustitución típica de un husillo manual de 80 mm, compare los modelos GDZ-17B y GDZ-23 utilizando sus planos acotados para comprobar que la longitud de amarre de 120 mm coincide con la abrazadera del CNC.
5. Comparar el inventario completo de herramientas
En husillos con pinza manual ER, registre el tamaño del cono en el morro, el tipo de tuerca (A, M o hexagonal), las pinzas elásticas compatibles y los diámetros de mango de fresa habituales.
En husillos con cambio automático ATC, documente la norma del cono (ISO o BT), el tamaño (ISO20, ISO30, BT30) y las especificaciones exactas del tirante de retención (pull stud).
Pasar de cambio manual ER a cambio automático ATC altera notablemente la máquina: exige añadir horquillas de almacén, acometida de aire comprimido a 6–8 bar, electroválvulas y sensores de estado de pinza.
Si la sustitución busca resolver una limitación de tamaño de fresa (por ejemplo, pasar de ER11 a ER16 o ER20), indique los diámetros de vástago exactos que precisa utilizar.
6. Comparar bobinado, frecuencia y capacidad del variador VFD
Lea los datos del devanado del motor actual y del modelo candidato propuesto de forma independiente a la tensión de la red eléctrica general de la nave.
Coincidir en las revoluciones por minuto no garantiza la misma frecuencia eléctrica en hercios: el modelo GDZ-23 gira a 24.000 rpm a 400 Hz (motor de 2 polos), mientras que el GDZ-24-1C gira a 24.000 rpm a 800 Hz (motor de 4 polos). Un variador limitado a 400 Hz no podrá accionar el segundo modelo a su velocidad nominal.
En modelos con rangos operativos, consulte la curva oficial completa. Los extremos de tensión que figuran en modelos como el GDK100 no representan opciones de devanado independientes, sino la variación de tensión sobre la curva de frecuencia.
Conserve la placa de características y el manual de configuración del variador existente antes de realizar cualquier cambio de parámetros.
7. Comparar circuitos de refrigeración y acometidas auxiliares por función
Identifique cada acometida que llega al husillo: fuerza del motor, circuito de agua, alimentación del ventilador de aire, termistores de temperatura y sensores de pinza abierta/cerrada.
Cambiar de refrigeración líquida a refrigeración por aire (o viceversa) introduce modificaciones de equipos auxiliares. Consulte nuestra guía comparativa entre aire y agua para prever el espacio del enfriador o el caudal de ventilación.
En modelos como el GDL40.5-ISO20-24Z/2.2, el electroventilador y los sensores inductivos se alimentan a 24 V CC de forma independiente a los 220 V de fuerza del motor.
Al cambiar acometidas, defina por escrito quién suministra y quién conecta cada manguera o cable.
8. Hacer visible cada diferencia antes de cursar el pedido
Elabore una tabla técnica comparativa que enfrente la instalación actual con el modelo candidato propuesto:
| Elemento a contrastar | Evidencia del equipo actual | Evidencia del modelo candidato HQD | Conclusión técnica / Disposición |
|---|---|---|---|
| Diámetro del cuerpo | 80 mm medido con calibre | 80 mm verificado en plano de GDZ-23 | Compatible directo: conserva abrazadera actual. |
| Longitud de amarre | 115 mm útiles en soporte | 120 mm permitidos en plano oficial | Compatible: el soporte cubre la zona recomendada. |
| Devanado y corriente | 220 V trifásico / 7,5 A | 220 V trifásico / 8,0 A a 400 Hz | Compatible: el variador VFD entrega hasta 10 A. |
| Toma de refrigeración | Racores roscados de 8 mm para agua | Racores de 8 mm para circuito cerrado | Compatible: conecta a la misma manguera flexible. |
| Tamaño de pinza ER | ER16 (máximo mango de 10 mm) | ER20 (admite mangos de hasta 13 mm) | Mejora técnica aceptada: amplía capacidad de corte. |
Utilice cuatro estados claros: compatible con evidencia, cambio diseñado y aceptado, evidencia técnica pendiente de confirmar, o candidato descartado.
9. Protocolo de verificación y recepción técnica por etapas
La recepción del nuevo husillo debe ejecutarse siguiendo un protocolo por etapas claramente delimitadas:
| Etapa de recepción | Evidencias técnicas a registrar | Qué aspecto mecánico o eléctrico garantiza |
|---|---|---|
| 1. Inspección de entrega | Placa de características, acabado del cono y comprobación de giro libre manual | Confirma que la referencia coincide y no hay daños en rodamientos por transporte. |
| 2. Montaje y alineación | Medición de perpendicularidad con escuadra y apriete dinamométrico del soporte | Asegura que el cuerpo no quede deformado por exceso de apriete en la abrazadera. |
| 3. Conexión y rodaje | Verificación de rotación horaria, lectura de corriente en vacío y flujo de refrigeración | Confirma los parámetros V/f del variador y el enfriamiento antes de aplicar carga. |
| 4. Prueba de corte representativa | Ensayo de fresado real midiendo acabado superficial y temperatura de carcasa | Demuestra que el conjunto opera de forma térmica y dimensionalmente estable. |
10. Comparar presupuestos bajo un mismo alcance técnico
Al solicitar ofertas a distintos distribuidores, facilite a todos ellos el mismo dossier de evidencias y la lista idéntica de componentes que se conservan en la máquina.
Pida a cada propuesta que aclare si incluye pinzas, tuercas, tirantes de retención, cables o certificados de equilibrado.
Antes de comprar, resuma la configuración acordada y las comprobaciones superadas en un único documento técnico firmado por ingeniería.
11. Archivar un dossier de sustitución para el mantenimiento futuro
Conserve la tabla final de diferencias, los planos oficiales de HQD, los parámetros reprogramados en el variador VFD y los resultados de las pruebas de corte junto con la documentación de la máquina.
Para cualquier consulta técnica posterior, disponer de este registro agiliza de inmediato la solicitud de repuestos idénticos o la resolución de incidencias térmicas.
Preguntas frecuentes
P1: ¿Puede utilizarse esta lista de verificación para sustituir husillos de marcas distintas a HQD?
Respuesta: Sí, con total validez. El protocolo compara parámetros físicos universales (diámetro exterior de carcasa, caras de apoyo, interfaz de pinza o cono, corriente nominal en amperios y frecuencia máxima en hercios) con independencia del fabricante de origen del motor anterior.
P2: ¿Garantiza coincidir en el diámetro exterior de la carcasa que el soporte antiguo sea aprovechable?
Respuesta: No siempre. Además del diámetro (por ejemplo, 80 mm), es imprescindible comprobar que la longitud de la banda de abrazadera no estrangule los rodamientos delanteros ni interfiera con racores neumáticos o conectores superiores, y que la distancia entre el plano de amarre y la punta de la herramienta permita alcanzar la mesa de sacrificio.
P3: ¿Puedo deducir el desfase de la punta de la fresa a partir de la diferencia en la longitud total de los dos motores?
Respuesta: No. La longitud total incluye la carcasa trasera, el ventilador y la caja de conexiones. La cota crítica para el mecanizado es la distancia desde el plano de referencia del soporte hasta el morro del cono; dos motores con distinta longitud total pueden situar la fresa exactamente a la misma altura si comparten la misma cota del morro.
P4: ¿Puede reutilizarse el variador de frecuencia existente si el nuevo husillo tiene la misma potencia en kW?
Respuesta: Solo si coincide la tensión nominal (220 V o 380 V), si la corriente nominal en amperios del nuevo devanado no supera la capacidad continua del variador y si el convertidor es capaz de entregar la frecuencia máxima requerida (por ejemplo, si el nuevo motor es de 800 Hz, un variador limitado a 400 Hz no alcanzará las revoluciones deseadas).
P5: ¿Qué criterio debe prevalecer si la placa de características del motor y el plano antiguo de la máquina muestran discrepancias?
Respuesta: Prevalece siempre la placa física de datos técnicos montada en el motor y la medición real directa con calibre sobre la máquina. Conserve fotografías de ambos documentos y remítalas a CINKR para confirmar la variante física antes de realizar el pedido.
P6: ¿Qué documentación técnica debe quedar archivada en planta tras culminar la sustitución?
Respuesta: Debe archivarse el plano acotado de instalación de HQD, la fotografía de la placa del nuevo motor, la tabla de parámetros ajustados en el variador VFD, el protocolo de medición de excentricidad radial (runout) en la nariz y el esquema de conexiones eléctricas y neumáticas actualizado.
Guías relacionadas
- Guía de selección general de electromandrinos HQD
- Comparativa entre las cuatro series de husillos HQD
- Emparejamiento de electromandrinos HQD y variadores VFD
- Husillos refrigerados por aire vs refrigerados por agua