Zestawienie typoszeregu tulei ER
| Typ tulei | Maks. średnica chwytu | Średnica zewnętrzna (D) | Długość całkowita (L) | Zalecany moment dokręcania |
|---|---|---|---|---|
| ER11 | do 7,0 mm | 11,5 mm | 18,0 mm | 25–30 N·m |
| ER16 | do 10,0 mm | 17,0 mm | 27,5 mm | 55–60 N·m |
| ER20 | do 13,0 mm (1/2”) | 21,0 mm | 31,5 mm | 80–90 N·m |
| ER25 | do 16,0 mm | 26,0 mm | 34,0 mm | 100–110 N·m |
| ER32 | do 20,0 mm | 33,0 mm | 40,0 mm | 130–140 N·m |
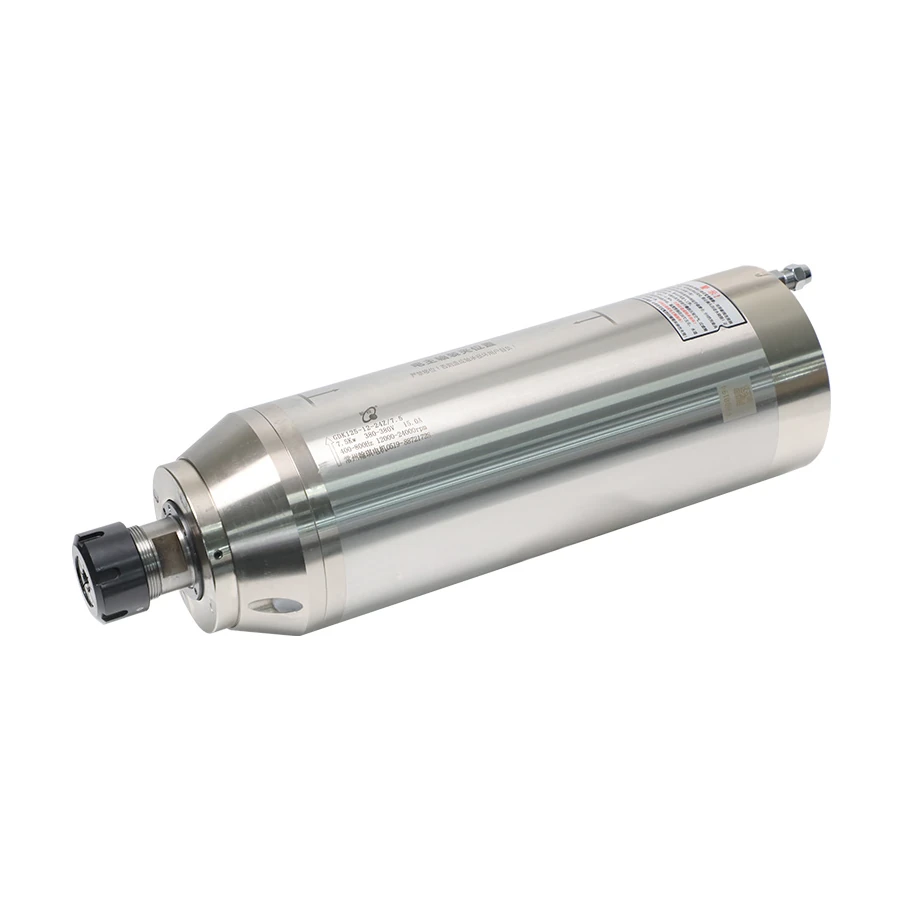
Większe wrzeciona do ciężkiej obróbki z serii GDK, np. GDK125-12-24Z/7.5, wykorzystują tuleję ER32 do frezowania głowicami i frezami o dużych średnicach.
Często zadawane pytania
Q1: Jak prawidłowo zatrzasnąć tuleję ER w nakrętce przed wkręceniem?
Odpowiedź: Tuleję należy wprowadzić pod kątem w pierścień mimośrodowy nakrętki, aż usłyszymy wyraźne kliknięcie zatrzasku. Wkładanie tulei bezpośrednio do wrzeciona przed zapięciem w nakrętce prowadzi do uszkodzenia gniazda.
Q2: Dlaczego nie wolno mocować freza zbyt płytko?
Odpowiedź: Chwyt freza powinien wypełniać minimum 2/3 długości zaciskowej tulei. Zbyt płytkie zaciśnięcie powoduje bicie, drgania i pęknięcie narzędzia.