Kluczowe czynniki obróbki aluminium
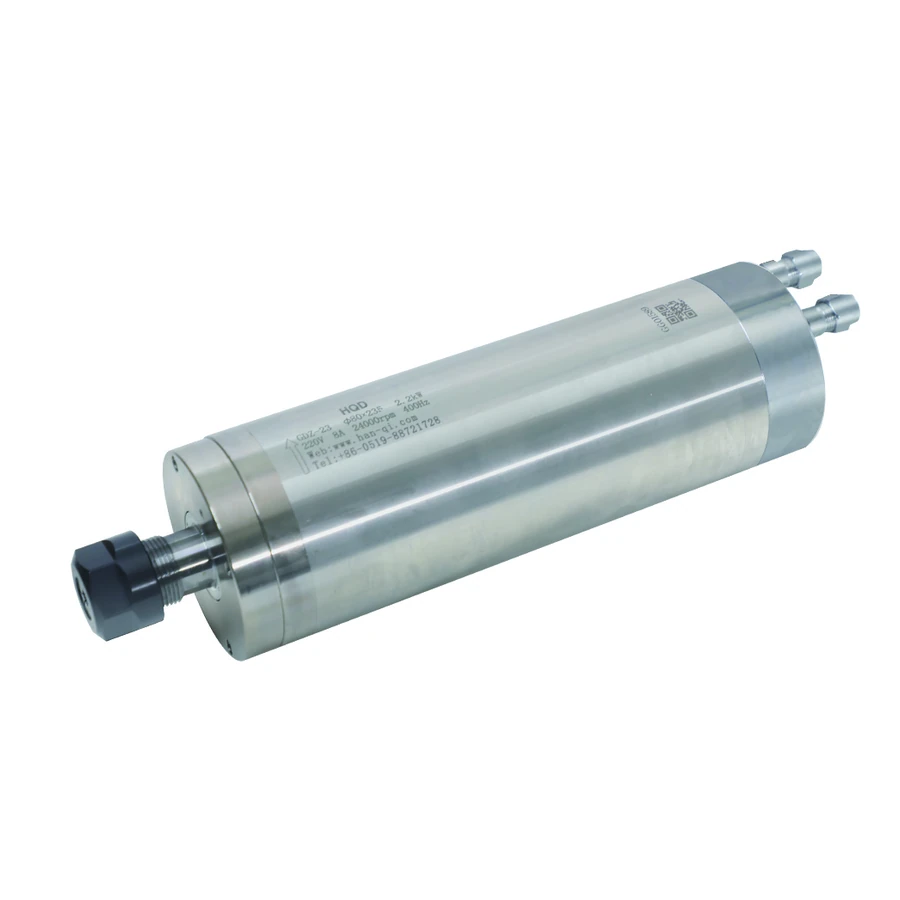
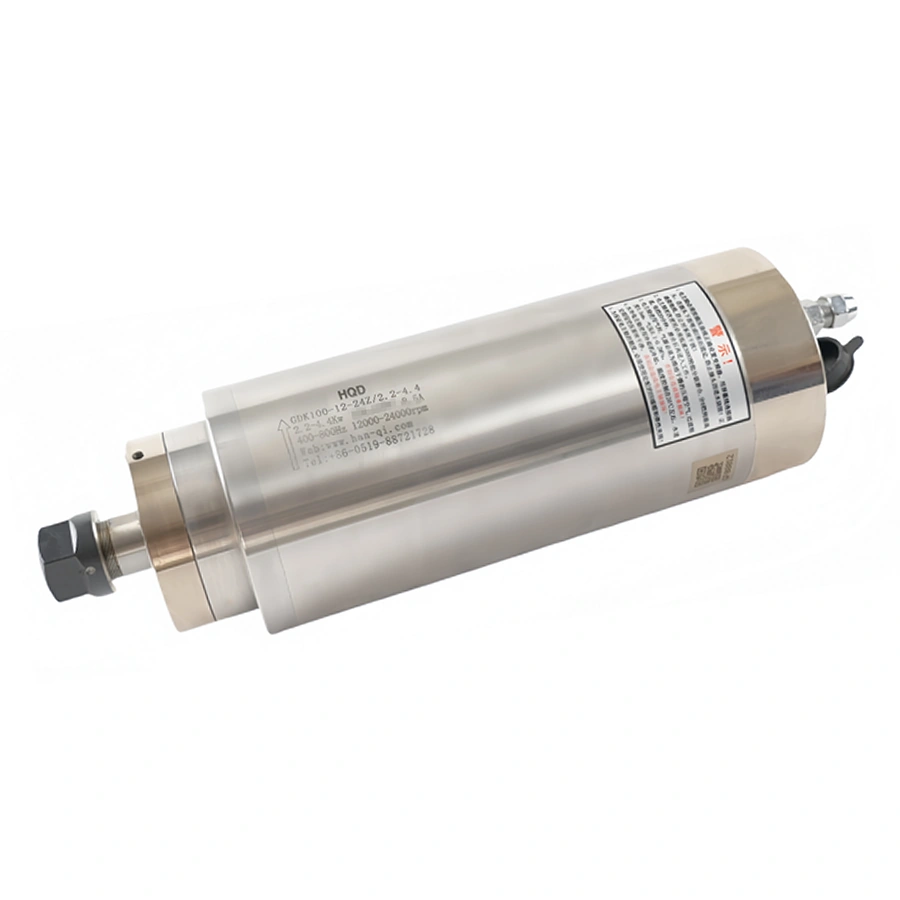
- Sztywność i odporność na wibracje: Wióry aluminiowe generują znaczne siły skrawania. Zaleca się stosowanie korpusów o średnicy co najmniej φ80 mm lub φ100 mm (np. GDK100-12-24Z/2.2-4.4).
- Praca z mgłą olejową (MQL) i chłodziwem: Chłodzenie cieczą (seria GDZ i GDK) zapewnia szczelność korpusu. Wrzeciona chłodzone powietrzem mogą zasysać mgłę chłodziwa przez wentylator, co grozi uszkodzeniem izolacji stojana.
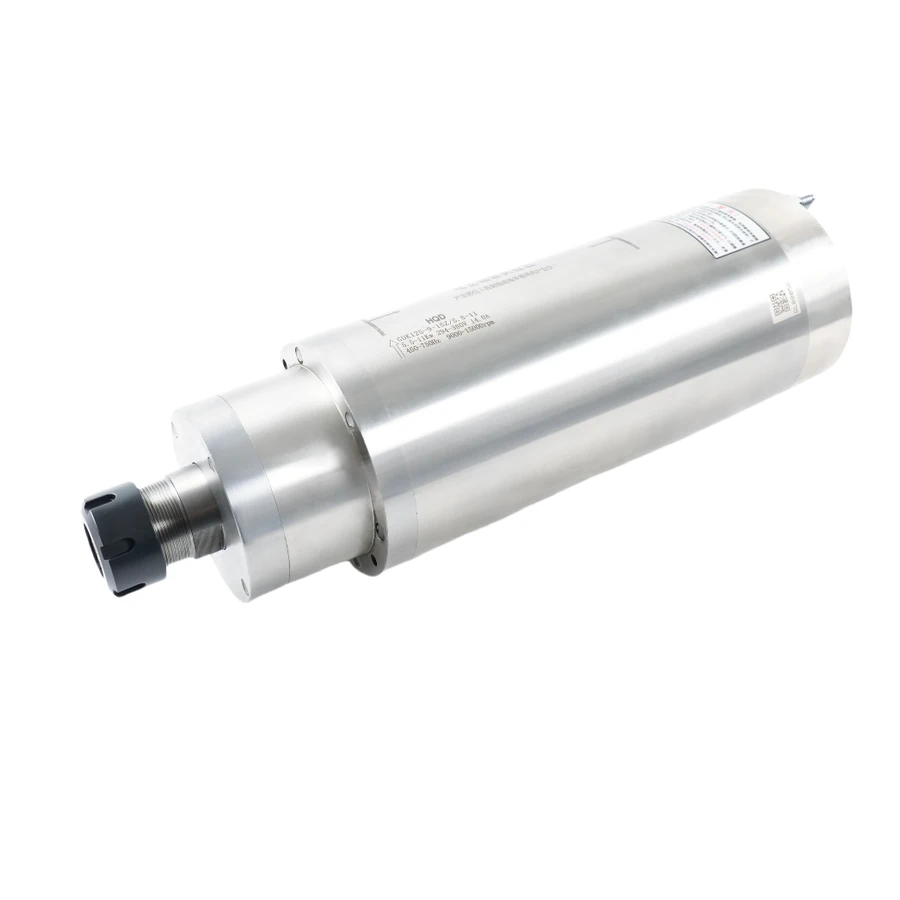
- Wymiana ATC do profili aluminiowych: W seryjnej produkcji stolarki aluminiowej standardem są elektrowrzeciona GDL120-30-24Z/5.5 BT30.
Często zadawane pytania
Q1: Czy wrzeciono chłodzone powietrzem nadaje się do frezowania aluminium?
Odpowiedź: Jedynie przy skrawaniu na sucho cienkich blach. Przy obróbce z cieczą chłodzącą lub mgłą olejową zaleca się wyłącznie wrzeciona chłodzone cieczą z labiryntowym uszczelnieniem powietrznym.
Q2: Dlaczego do aluminium poleca się tuleje ER20 i większe?
Odpowiedź: Tuleje ER20, ER25 i ER32 umożliwiają mocowanie frezów jedno- i dwupiórowych o średnicy 8–12 mm, które nie wpadają w rezonans i zapewniają gładką powierzchnię po obróbce.