Technische Kernpunkte
- Drehmoment bei 12.000–18.000 U/min: Aluminium verlangt mehr Drehmoment als Holz; Spindeln mit spezieller U/f-Kennlinie (z. B. GDK) sind ideal.
- Einlippenfräser (Single Flute): Bieten maximale Spannutenräume und verhindern Spanverschweißung bei Trocken- oder MMS-Bearbeitung.
- Minimalmengenschmierung (MMS): Verhindert Aufbauschneiden und sichert hohe Oberflächengüte bei geringstem Schmiermittelverbrauch.
Technische Auslegung
1. Spezifische Anforderungen der Aluminiumzerspanung
Aluminium (z. B. EN AW-6082 oder AlMg3) neigt bei Wärmeentwicklung zum Schmieren und Verkleben mit den Spannuten des Werkzeugs.
2. Schnittdaten-Richtwerte für Aluminium auf Portalfräsen
| Operation | Fräsertyp | Drehzahl | Vorschub | Zustellung (ap) | Kühlschmierung |
|---|---|---|---|---|---|
| Blechzuschnitt 3 mm | Ø4 mm VHM-Einlippenfräser | 20.000 U/min | 2,5 bis 3,5 m/min | 3,0 mm (1 Pass) | MMS / Druckluft |
| Nutenfräsen 10 mm | Ø8 mm VHM-Zweilippenfräser | 15.000 U/min | 2,0 bis 3,0 m/min | 2,0 bis 4,0 mm | MMS mit Alkohol/Öl |
| Planfräsen / Schlichten | Ø16 mm Schaftfräser Z3 | 12.000 U/min | 2,5 bis 4,0 m/min | 0,5 bis 1,0 mm | Flutkühlung / MMS |
| Profilbearbeitung | Ø6 mm Einlippenfräser | 18.000 U/min | 2,0 bis 3,0 m/min | 3,0 mm | Druckluft mit MMS |
3. Warum Einlippenfräser für Nichteisenmetalle dominieren
Einlippenfräser bieten den größten Spanraum und werfen Späne selbst bei hohen Drehzahlen zuverlässig aus.
4. Drehmomentbedarf im mittleren Drehzahlbereich
Bei 12.000 bis 15.000 U/min sinkt bei Standardspindeln die verfügbare Leistung. GDK-Spindeln mit erweiterten Kennlinien stellen hier volles Drehmoment bereit.
5. Wasserkühlung für thermische Maßhaltigkeit
Aufgrund hoher Zerspanungszeiten bei Metallen ist eine geschlossene Wasserkühlung für stabile Werkstücktoleranzen unerlässlich.
6. Minimalmengenschmierung (MMS) vs. Druckluftkühlung
Ein feiner Sprühnebel aus Alkohol oder Spezialöl verhindert das Verschweißen von Spänen am Fräser.
7. Lagersteifigkeit und Radialkräfte
Präzisions-Schrägkugellager in Tandemanordnung an der Spindelnase nehmen die hohen radialen Zerspankräfte sicher auf.
8. Schwingungsverhalten und Resonanzen vermeiden
Optimierung von Drehzahl und Eingriffstiefe zur Vermeidung von Rattermarken an den Profilflanken.
9. Späneabfuhr und Sperrluftschutz
Sperrluft verhindert, dass heiße Aluminiumspäne und Nebel in die Spindellagerung vordringen.
10. Empfohlene HQD-Spindelmodelle für Aluminium
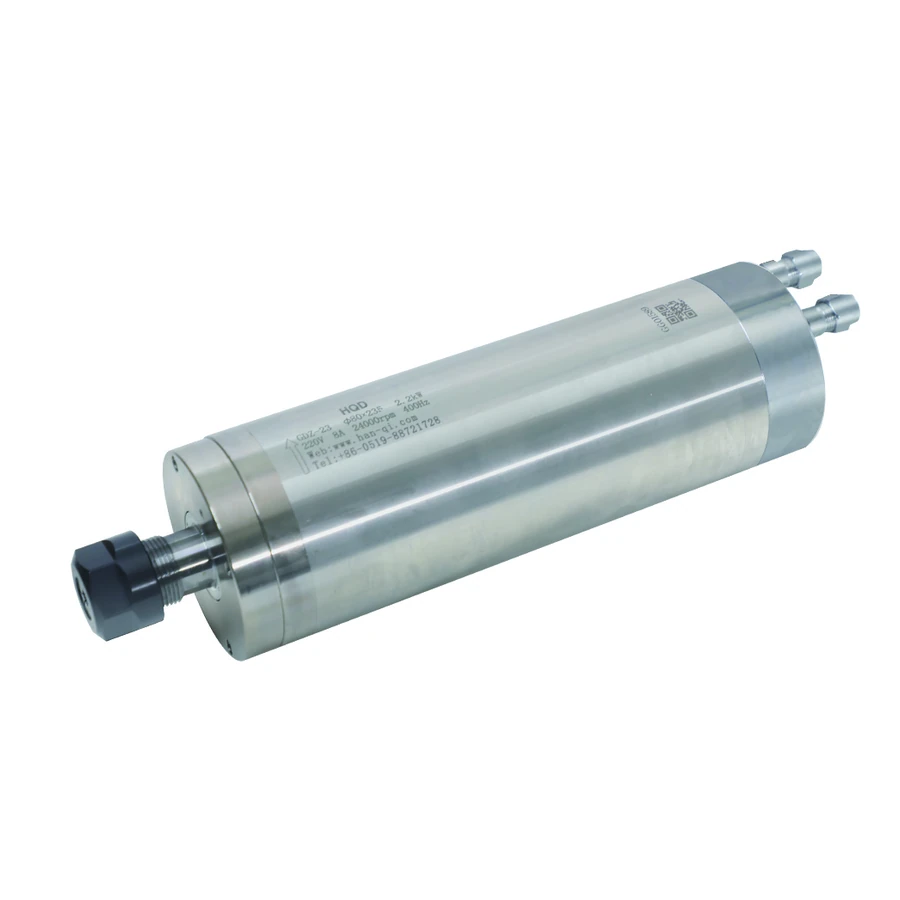
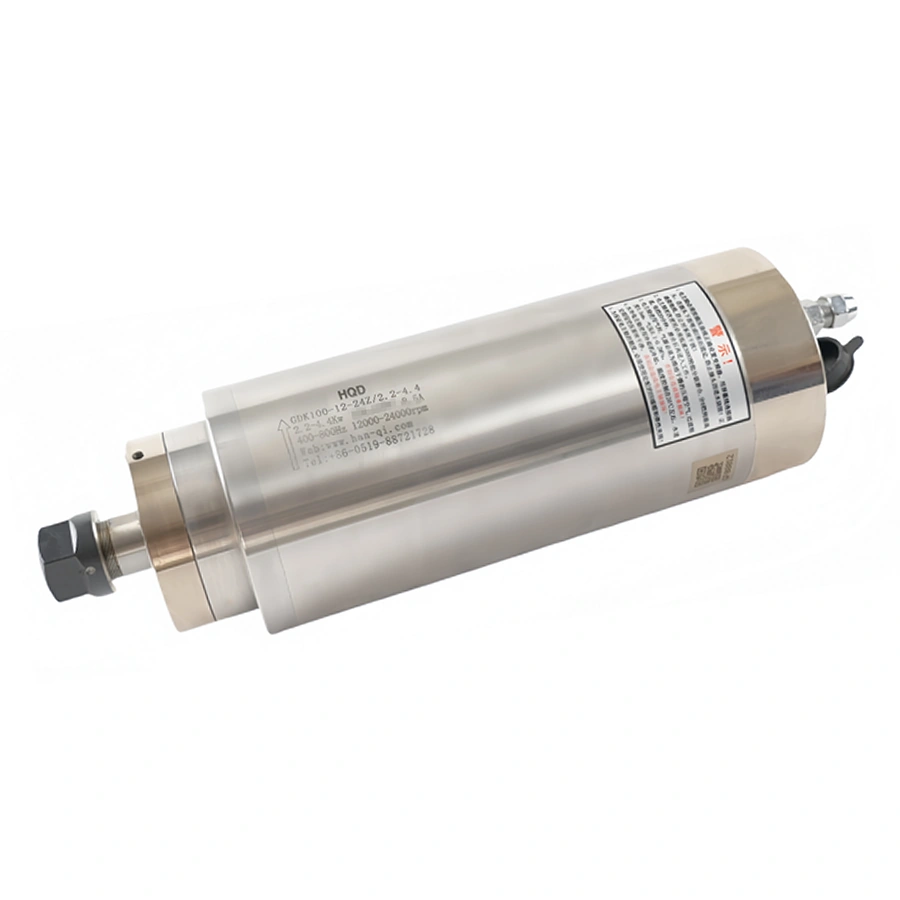
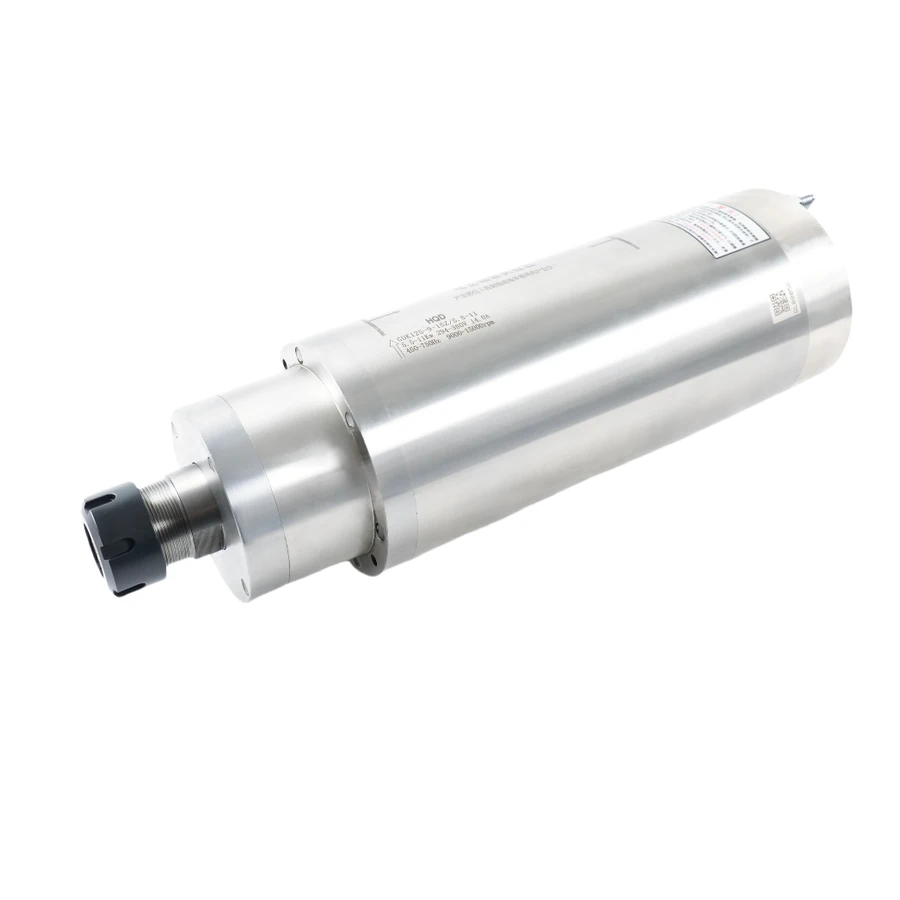
Vom universellen 2,2-kW-Modell GDZ-23 bis zu den drehmomentoptimierten GDK- und BT30-ATC-Spindeln.
Häufig gestellte Fragen
Q1: Kann Aluminium auch ohne Kühlschmiermittel gefräst werden?
Antwort: Trockenfräsen ist nur mit polierten VHM-Einlippenfräsern und starker Druckluftkühlung bei dünnen Blechen ratsam. Für tiefe Nuten ist MMS Pflicht.
Q2: Warum verkleben die Spannuten des Fräsers?
Antwort: Zu geringer Vorschub erzeugt Reibungswärme, die das Aluminium teigig macht. Vorschub pro Zahn erhöhen und Einlippenfräser wählen.
Q3: Ist eine BT30-Spindel für Aluminium besser als ER20?
Antwort: Ja, die Steilkegelschnittstelle bietet eine deutlich höhere Radialsteifigkeit und erlaubt größere Fräswerkzeuge bei geringeren Vibrationen.