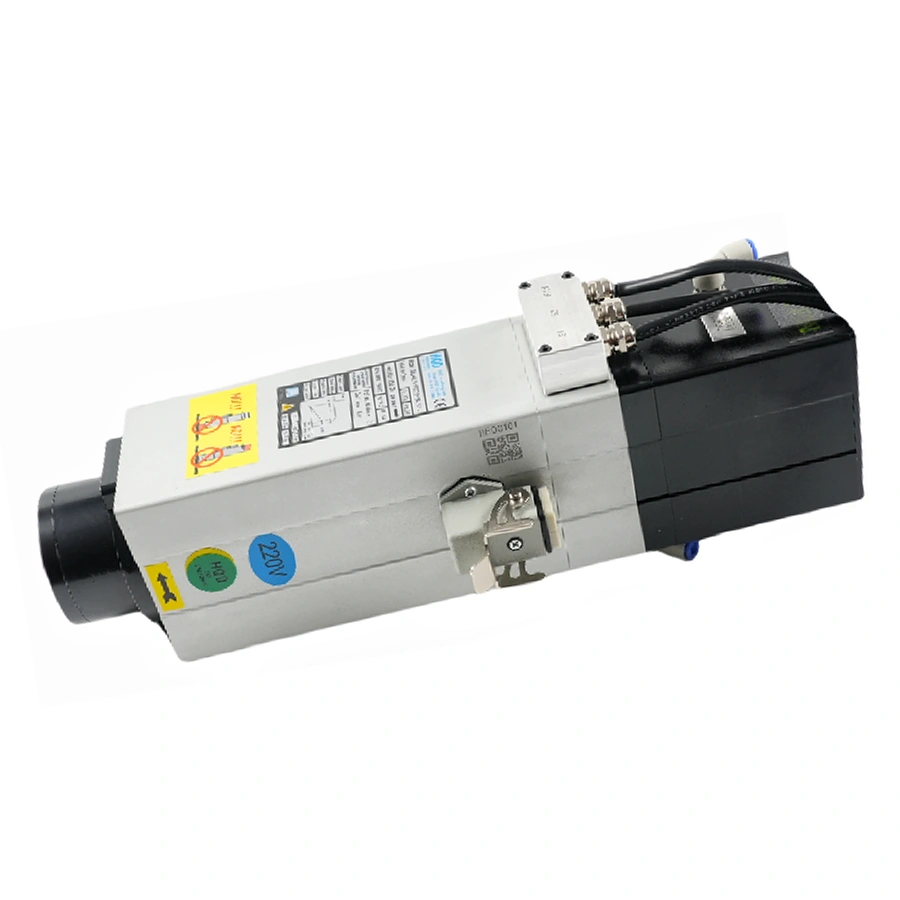
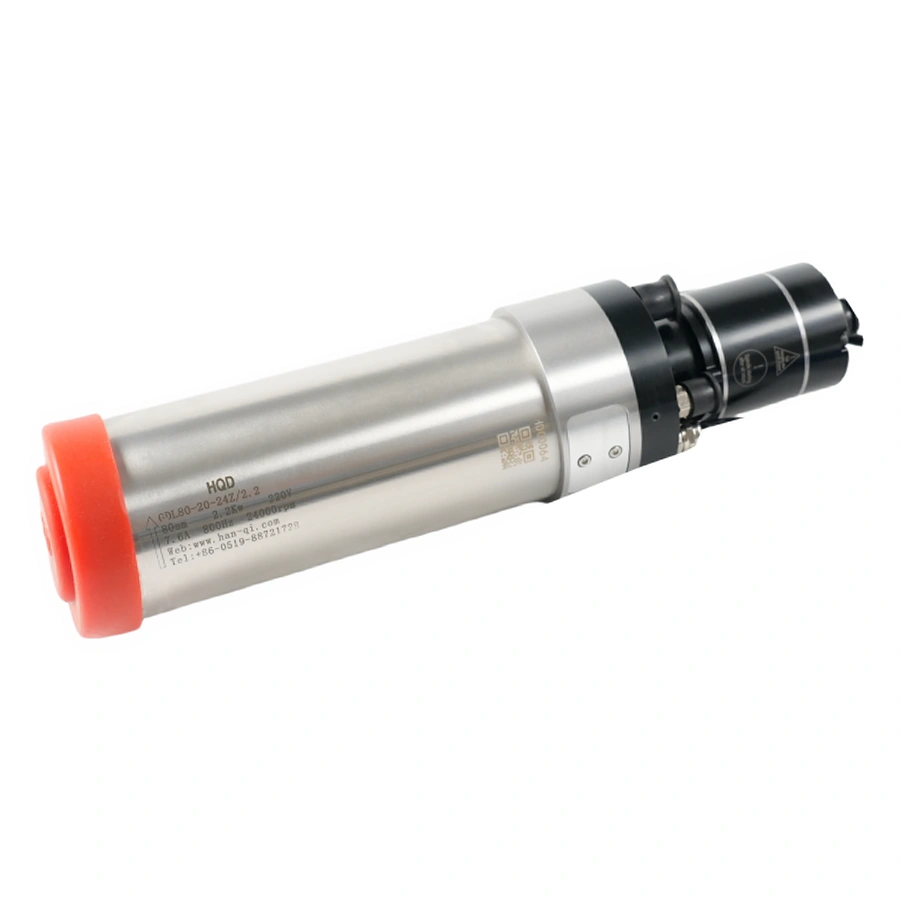
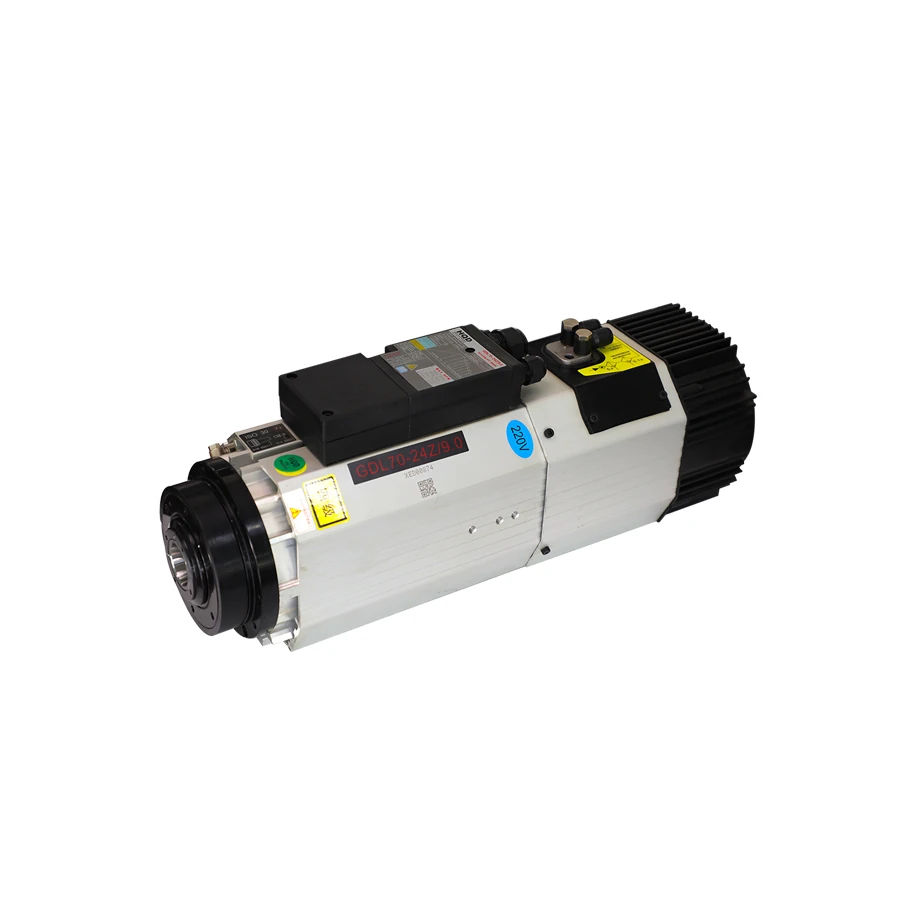
Technische Kernpunkte
- ISO20: Leicht und kompakt für kleine Gravier- und Fräsmaschinen bis 2,5 kW.
- ISO30: Der Industriestandard für Holz- und Kunststoff-Bearbeitungszentren bis 9 kW.
- BT30 / BT40: Höhere Flanschsteifigkeit und Mitnehmernuten für anspruchsvolle Metallzerspanung.
Technische Auslegung
1. Spindelschnittstelle vs. Werkzeugspannung trennen
Die Spindelschnittstelle (Kegel) verbindet Spindel und Halter; die Spannzange im Halter spannt den Fräser.
2. Vergleichstabelle der Steilkegel-Schnittstellen
| Merkmal | ISO20 | ISO30 | BT30 | BT40 |
|---|---|---|---|---|
| Großer Kegeldurchmesser | 22,225 mm | 31,75 mm | 31,75 mm | 44,45 mm |
| Typischer Leistungsbereich | 1,5 bis 2,5 kW | 3,2 bis 9,0 kW | 3,2 bis 5,5 kW | 7,5 bis 15 kW |
| Typische Max.-Drehzahl | 24.000 U/min | 24.000 U/min | 24.000 U/min | 12.000 U/min |
| Mitnehmernuten | Meist glatter Bund | Glatter Bund oder Nut | Genormte Mitnehmernuten | Genormte Mitnehmernuten |
| Haupteinsatz | Kompakte Fräsen | Holz, Kunststoff, Alu | Metall, Leichtmetall | Schwerer Maschinenbau |
3. ISO20: Maximale Dynamik auf kompakten Portalen
Geringes Haltergewicht schont die Magazinmechanik und ermöglicht sehr schnelle Werkzeugwechselzeiten.
4. ISO30: Der universelle Standard der Holz- und Kunststoffbranche
Große Verfügbarkeit an Spannzangenfuttern, Fräsdornen und Sägeblattaufnahmen am Markt.
5. BT30: Zusätzliche Formschlüssigkeit für Metallfräsen
Präzise Nuten am Bund ermöglichen formschlüssige Drehmomentübertragung bei unterbrochenen Schnitten.
6. BT40: Maximale Steifigkeit für tiefe Zerspanung
Großer Kegelsitz für hohe Biegemomente und schwere Fräswerkzeuge bei niedrigeren Drehzahlen.
7. Anzugsbolzen-Geometrie und Toleranzen
Winkel des Bolzenkopfs (45°, 60° oder 90°) und Bunddurchmesser müssen exakt zur Spannzange der Spindel passen.
8. Magazingabeln und Werkzeugspeicher
Kunststoff-Magazingabeln schonen den Halterbund und sind auf die jeweilige Flanschgeometrie abgestimmt.
9. Dynamische Wuchtung bei 24.000 U/min
Werkzeughalter müssen inklusive Spannmutter auf G2.5 bei 24.000 U/min feingewuchtet sein.
10. Empfehlungen zur Auslegung
Wählen Sie ISO20 für filigrane Teile, ISO30 für Holz/Kunststoff und BT30/BT40 für spanintensive Metallbearbeitung.
Häufig gestellte Fragen
Q1: Passt ein BT30-Halter in eine ISO30-Spindel?
Antwort: Nein. Trotz gleichem Kegelwinkel unterscheiden sich Flanschdicke, Nutlage und Anzugsbolzenposition maßgeblich.
Q2: Welcher Schaftdurchmesser kann maximal in ISO30 gespannt werden?
Antwort: Mit ER32-Spannzangenhaltern können Fräserschäfte bis zu Ø20 mm aufgenommen werden.
Q3: Warum müssen Anzugsbolzen mit Drehmomentschlüssel angezogen werden?
Antwort: Zu hohes Anzugsdrehmoment weitet den dünnwandigen Steilkegel auf und verschlechtert den Rundlauf.