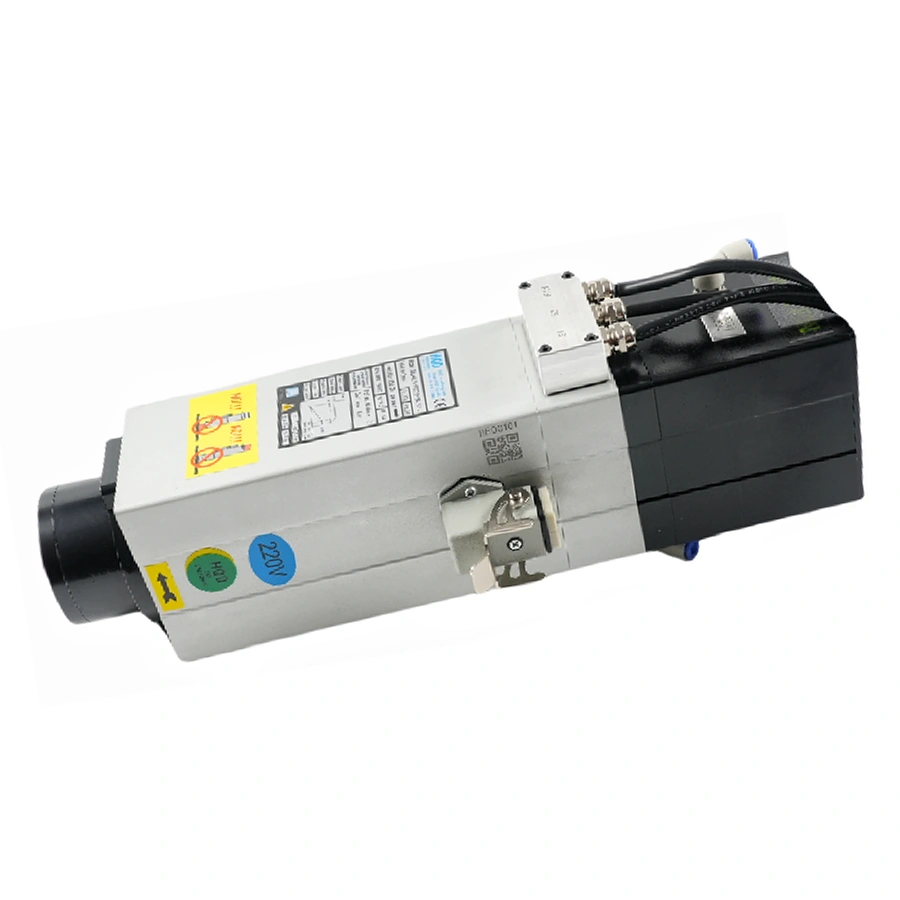
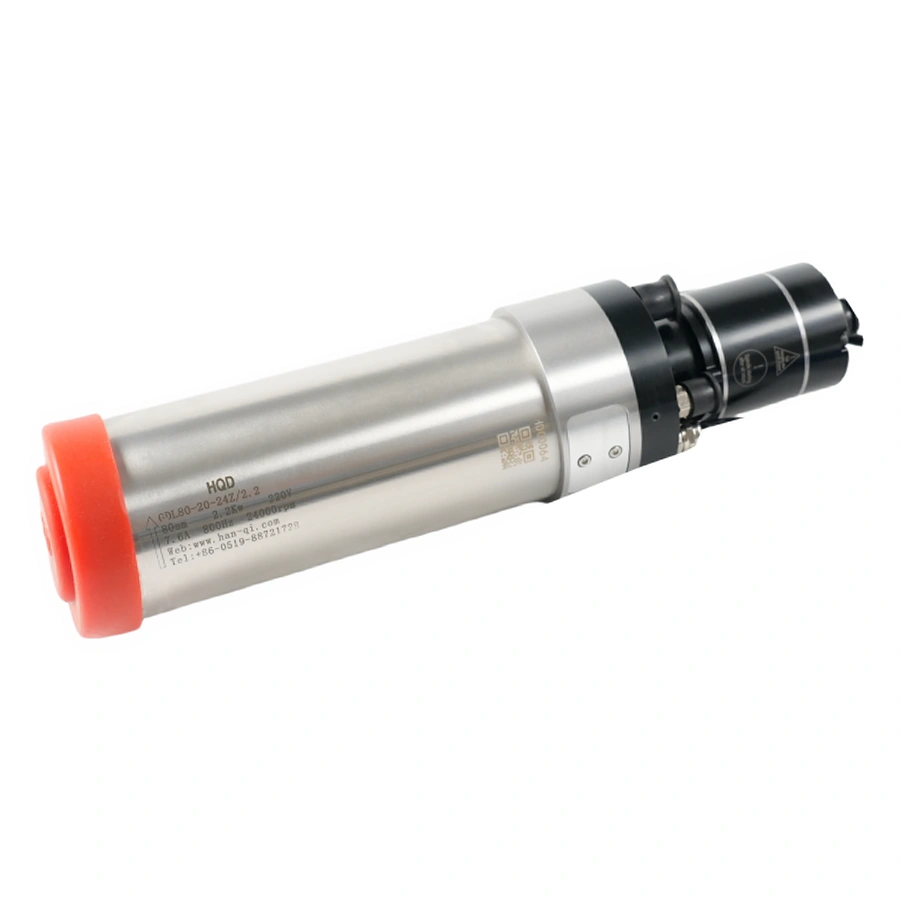
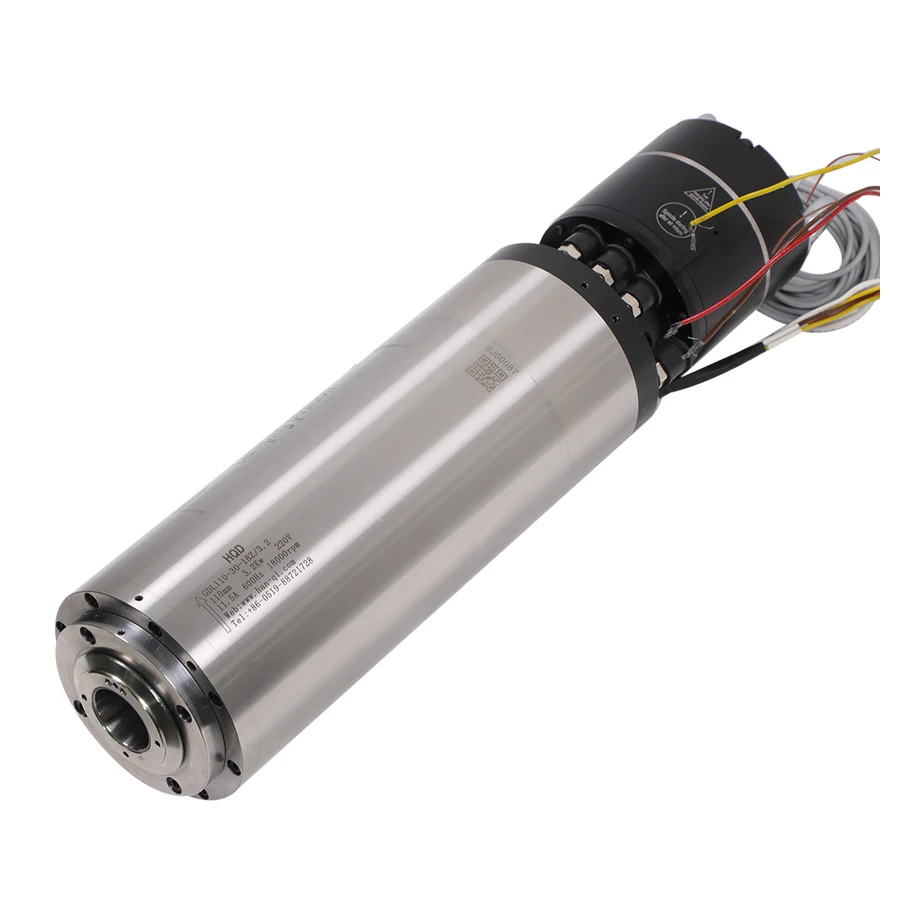
Points clés
- Pneumatique de décrabotage : Alimentation en air comprimé sec et déshuilé sous 6 à 8 bar avec électrovannes dimensionnées pour une éjection nette du cône.
- Pressurisation d’étanchéité frontale : Soufflage permanent d’air sec (1,5 à 2 bar) pour empêcher les poussières fines et le brouillard d’usinage de pénétrer dans les roulements avant.
- Sécurités automate PLC : Boucles d’interverrouillage obligatoires validant l’état de la pince (outil verrouillé, pince ouverte, broche vide) avant toute rotation.
1. Définir le chemin de projet : conception neuve ou rétrofit
Sur une machine neuve, intégrez la broche, le magasin d’outils (linéaire ou carrousel) et le vérin arrière dès les premières esquisses du portique.
En rétrofit, vérifiez si l’axe Z dispose de la course verticale nécessaire pour soulever le porte-outil hors des fourches de magasin sans heurter le plafond du carénage.
2. Identifier l’attachement conique et le tirant de préhension (pull stud)
Vérifiez l’angle du tirant (ex. 45° ou 60° selon norme ISO 7388 ou BT MAS 403). Monter un tirant inadapté provoque un mauvais verrouillage ou la destruction de la pince de tirage.
3. Course de l’axe Z, masse en mouvement et rigidité du chariot
Une électrobroche ATC pèse entre 15 et 40 kg avec ses servitudes arrière. Calculez la puissance du servomoteur de l’axe Z et le frein de maintien en cas de coupure de courant.
4. Conception du magasin d’outils et des fourches de stockage
Assurez-vous que les fourches plastiques ou aluminium maintiennent fermement la collerette du cône sans jeu excessif et que la trajectoire de prise/dépose est parfaitement rectiligne.
5. Bobinage, point nominal et capacité du variateur VFD
Vérifiez la tension (220 V ou 380 V) et la fréquence de base (souvent 800 Hz sur les broches ATC HQD). Le variateur doit pouvoir alimenter 800 Hz à plein courant sans déclencher d’alarme de surcharge.
6. Alimentations auxiliaires : pneumatique, électroventilateur et eau
Séparez les lignes d’air comprimé : ligne de décrabotage (6 à 8 bar), ligne de soufflage de cône et ligne d’étanchéité des roulements (1,5 à 2 bar).
7. Boucles de contrôle et capteurs inductifs de pince
Raccordez les trois capteurs de contrôle à l’automate PLC : capteur outil serré, capteur outil libéré, et capteur présence outil. Aucun ordre de rotation broche ne doit être émis sans confirmation du verrouillage.
8. Jauge d’outils et gestion des longueurs dans la commande numérique
Intégrez un palpeur fixe d’étalonnage pour mesurer automatiquement le décalage de longueur (offset) de chaque fraise après son chargement dans le magasin.
9. Rétrofit d’une défonceuse manuelle : points d’attention critiques
Ajoutez un réservoir tampon d’air comprimé au plus près de la broche pour éviter les chutes de pression lors de l’éjection et renforcez le guidage des câbles blindés.
10. Recette par étapes et validation à blanc
Testez d’abord le décrabotage manuel à l’arrêt, puis la prise/dépose d’outils au pas à pas, avant de lancer le premier cycle automatique M6 à pleine vitesse.
11. Délimitation des responsabilités d’intégration
Distinguez ce qui relève de l’électrobroche (mécanique et vérin interne) de ce qui incombe au constructeur (magasin, pneumatique externe, programmation automate).
12. Liste de contrôle de projet ATC
Tableau complet de vérification des prérequis mécaniques, électriques et pneumatiques avant commande de l’électrobroche.
Questions fréquentes
Q1 : Une électrobroche ATC peut-elle fonctionner sans automate PLC ?
Réponse : C’est fortement déconseillé. Les capteurs de pince doivent impérativement être asservis à la commande de rotation du moteur pour interdire tout démarrage accidentel si l’outil est mal serré.
Q2 : Quel débit et quelle pression d’air comprimé sont nécessaires ?
Réponse : Une pression stable de 6 à 8 bar avec un débit instantané suffisant pour le vérin de décrabotage, ainsi qu’un flux d’air continu et déshuilé à 1,5–2 bar pour la pressurisation des roulements.
Q3 : Les cônes ISO30 et BT30 sont-ils interchangeables ?
Réponse : Non. Leur conicité 7/24 est identique, mais la rainure de préhension et la collerette diffèrent. Vous devez employer exclusivement le type de cône spécifié pour la broche.
Q4 : Quelle course Z prévoir pour dégager un magasin linéaire ?
Réponse : Prévoyez la longueur totale du porte-outil avec sa fraise la plus longue, plus une marge de sécurité de 30 à 50 mm au-dessus des fourches.
Q5 : Pourquoi la broche souffle-t-elle de l’air en permanence au niveau du nez ?
Réponse : Il s’agit de l’air de pressurisation d’étanchéité, conçu pour créer une barrière aéraulique empêchant les poussières d’usinage de s’infiltrer dans les roulements avant.
Q6 : Quels éléments transmettre à CINKR pour valider un projet ATC ?
Réponse : Cône souhaité (ISO ou BT), référence de la broche, tension de réseau disponible, plan du chariot Z et type de magasin envisagé.