Pięć kroków procedury weryfikacyjnej
- Zdjęcie tabliczki znamionowej: Spisz kod modelu, moc w kW, napięcie (V), prąd (A), częstotliwość (Hz) oraz prędkość obrotową (obr/min).
- Pomiar średnicy korpusu i strefy zacisku: Zmierz średnicę mikrometrem lub suwmiarką (np. φ65 mm, φ80 mm, φ100 mm, φ105 mm) oraz długość obejmy.
- Wysunięcie nosa i długość całkowita: Upewnij się, że nowe wrzeciono nie spowoduje kolizji z magazynem narzędzi ani nie ograniczy skoku w osi Z.
- Weryfikacja parametrów wyjściowych falownika: Sprawdź, czy falownik obsługuje prąd znamionowy nowego wrzeciona i czy częstotliwość bazowa jest właściwie ustawiona (np. 400 Hz vs 800 Hz).
- Układ chłodzenia: W przypadku chłodzenia cieczą sprawdź średnicę króćców węży i drożność chillera; w chłodzeniu powietrzem – swobodę nawiewu.
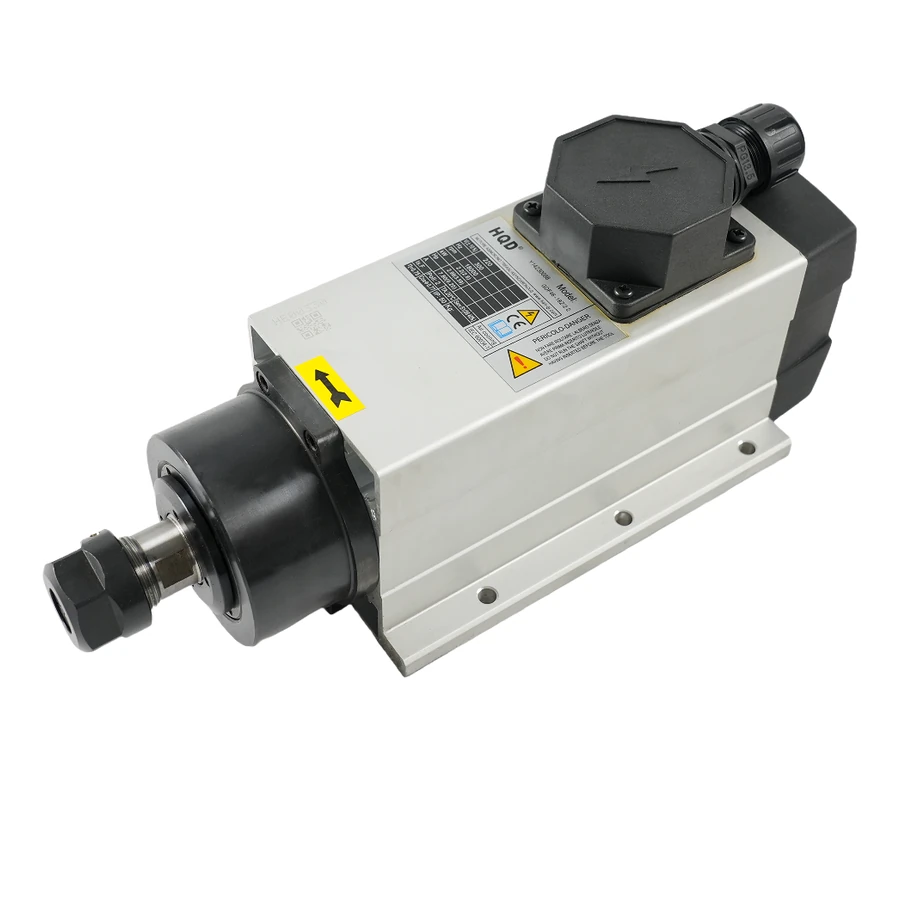
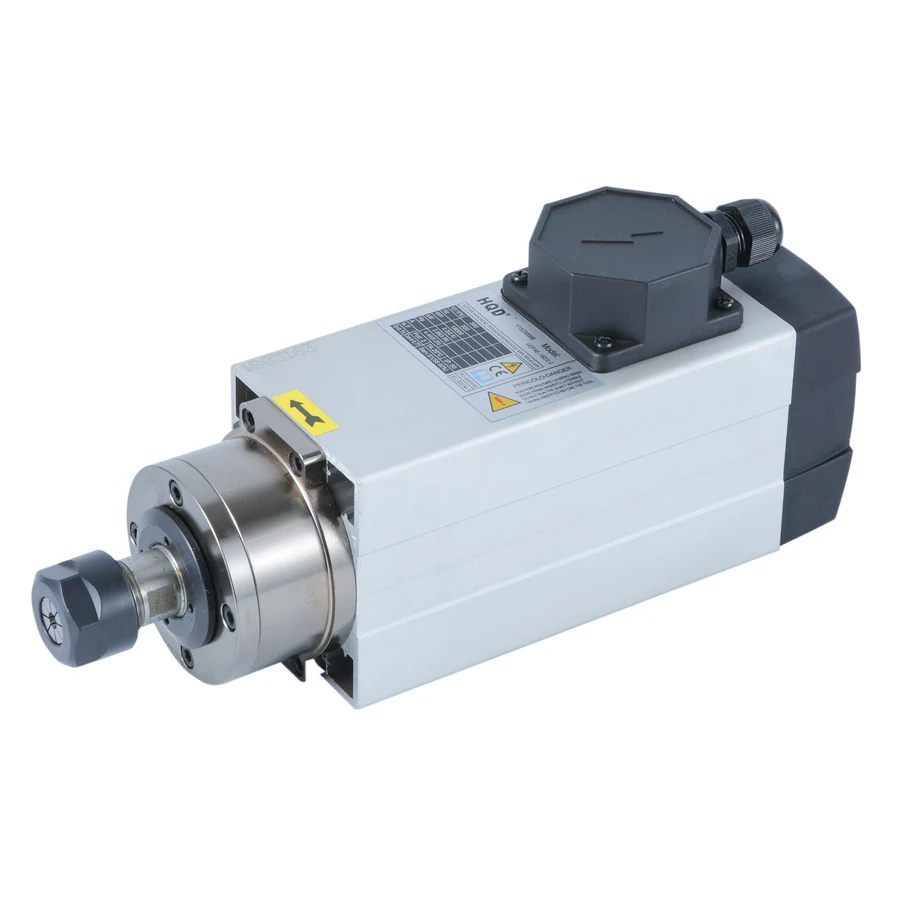
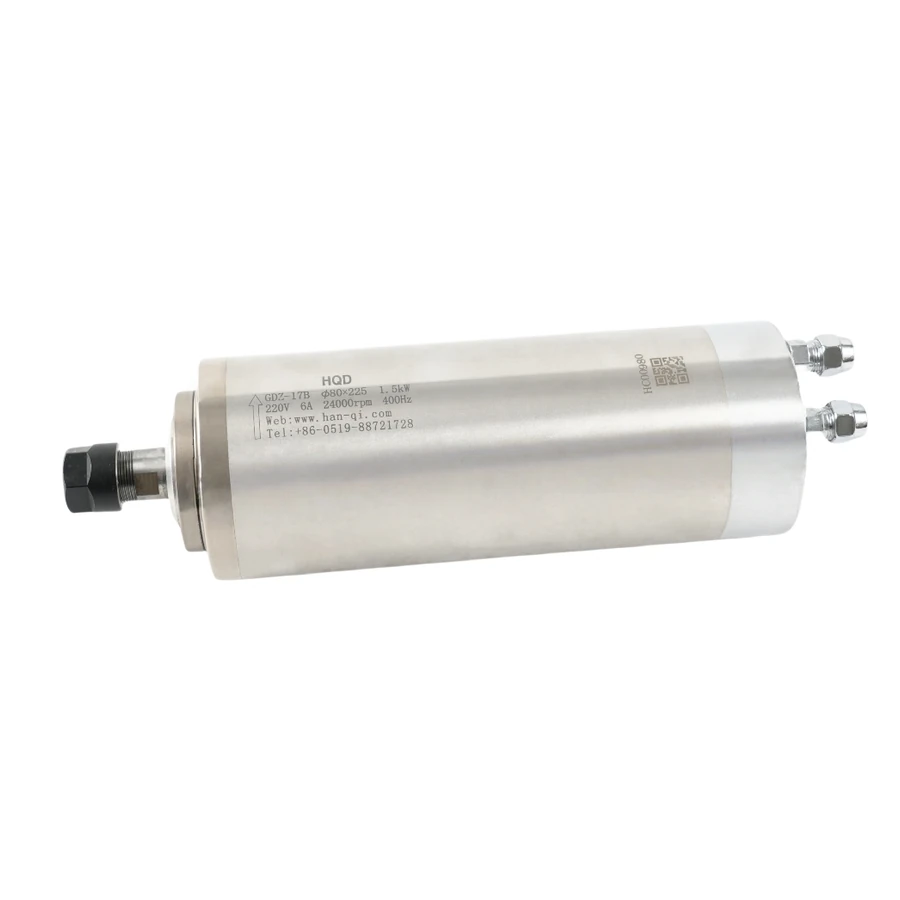
Porównaj modele: GDZ-17B oraz GDZ-23 na kartach produktów.
Często zadawane pytania
Q1: Czy ta sama moc oznacza, że wrzeciona są w pełni zamienne?
Odpowiedź: Nie. Dwa wrzeciona 2,2 kW mogą mieć różne średnice korpusu (φ80 mm vs φ100 mm), inną częstotliwość znamionową (400 Hz vs 800 Hz) oraz inne tuleje zaciskowe (ER16 vs ER20).
Q2: Co zrobić, jeśli tabliczka znamionowa jest nieczytelna?
Odpowiedź: Zmierz średnicę korpusu, długość całkowitą, zmierz oporność uzwojeń i prześlij zdjęcia do zespołu technicznego CINKR w celu identyfikacji.